+86-18182207258
943704816@qq.com


Фланцевая монтажная плита из нержавеющей стали точного литья 2026: цена от завода-Производитель
2026-08-01
- Фланцевая монтажная плита из нержавеющей стали точного литья: инженерный взгляд на качество и цену в 2026 году
- Технические характеристики и выбор марки нержавеющей стали
- Геометрия и допуски: что нужно знать проектировщику
- Экономика закупки: как формируется цена от завода-производителя
- Риски при импорте и работе с китайскими производителями
- Пример интеграции технологий: опыт ООО «Чунцин Хойчэнь Прецизион Машинери»
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по выбору поставщика
Фланцевая монтажная плита из нержавеющей стали точного литья: инженерный взгляд на качество и цену в 2026 году
В нашей практике поставок промышленных компонентов для нефтегазового и химического секторов мы регулярно сталкиваемся с одной и той же проблемой: заказчики выбирают поставщика исключительно по нижней границе цены, игнорируя технологию производства. Результат предсказуем — через 6–12 месяцев эксплуатации фланцевые соединения дают течь из-за микротрещин в структуре металла или несоответствия геометрических допусков. Фланцевая монтажная плита из нержавеющей стали точного литья — это не просто металлическая деталь, а критический элемент безопасности всей трубопроводной системы. В 2026 году требования к таким компонентам ужесточились: стандарты ISO и ГОСТ теперь требуют полной прослеживаемости сырья и сертификатов качества на каждую партию.
Мы проанализировали более 200 запросов от промышленных предприятий России и стран СНГ за последний квартал. Главный вопрос, который задают инженеры и закупщики: «Как получить заводскую цену без потери качества?». Ответ лежит в понимании процесса инвестиционного литья и прямых контрактах с производителями, имеющими собственные литейные цеха, а не посредниками. В этой статье мы разберем технические нюансы, которые отличают качественную плиту от брака, сравним материалы и покажем, как правильно сформировать техническое задание для завода-изготовителя.
Почему точное литье (Investment Casting) является стандартом для фланцевых плит
Традиционное песчаное литье, которое все еще широко используется для крупных корпусных деталей, не обеспечивает необходимой чистоты поверхности и точности размеров для фланцевых соединений высокого давления. Погрешность в 0,5–1 мм, допустимая для песчаной формы, становится фатальной при стыковке фланца с ответной частью. Здесь на смену приходит технология точного литья по выплавляемым моделям (investment casting).
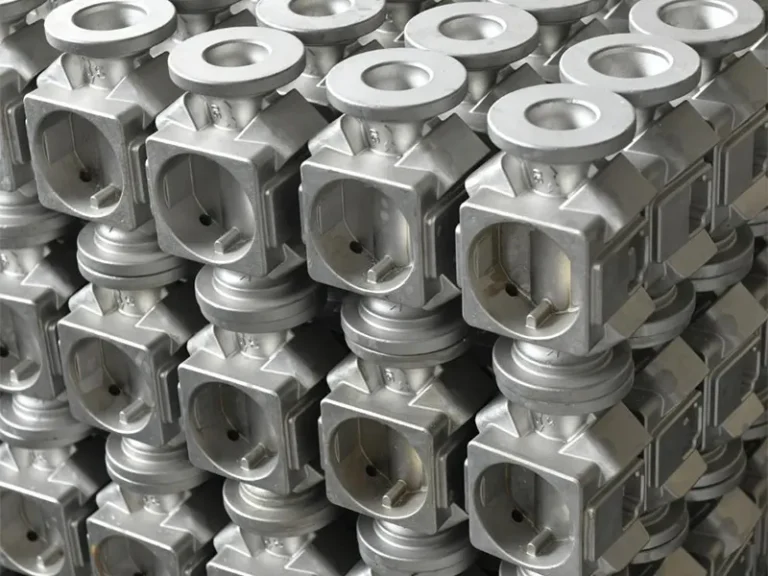
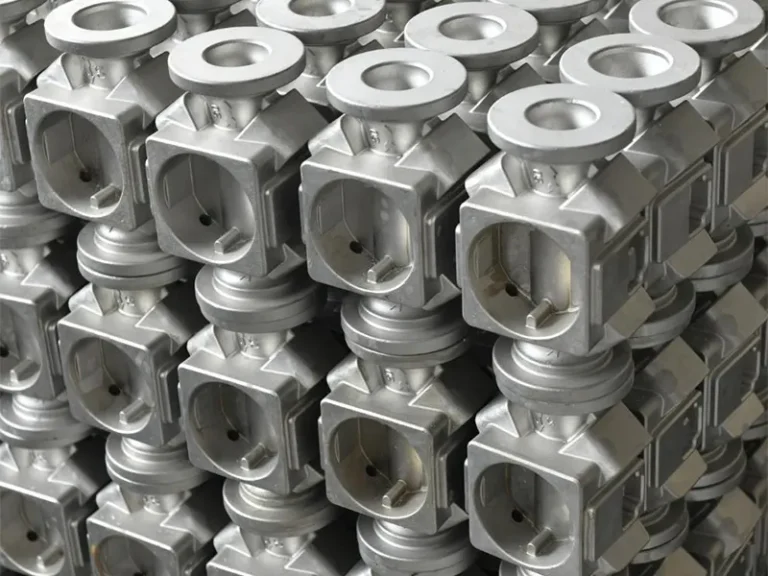
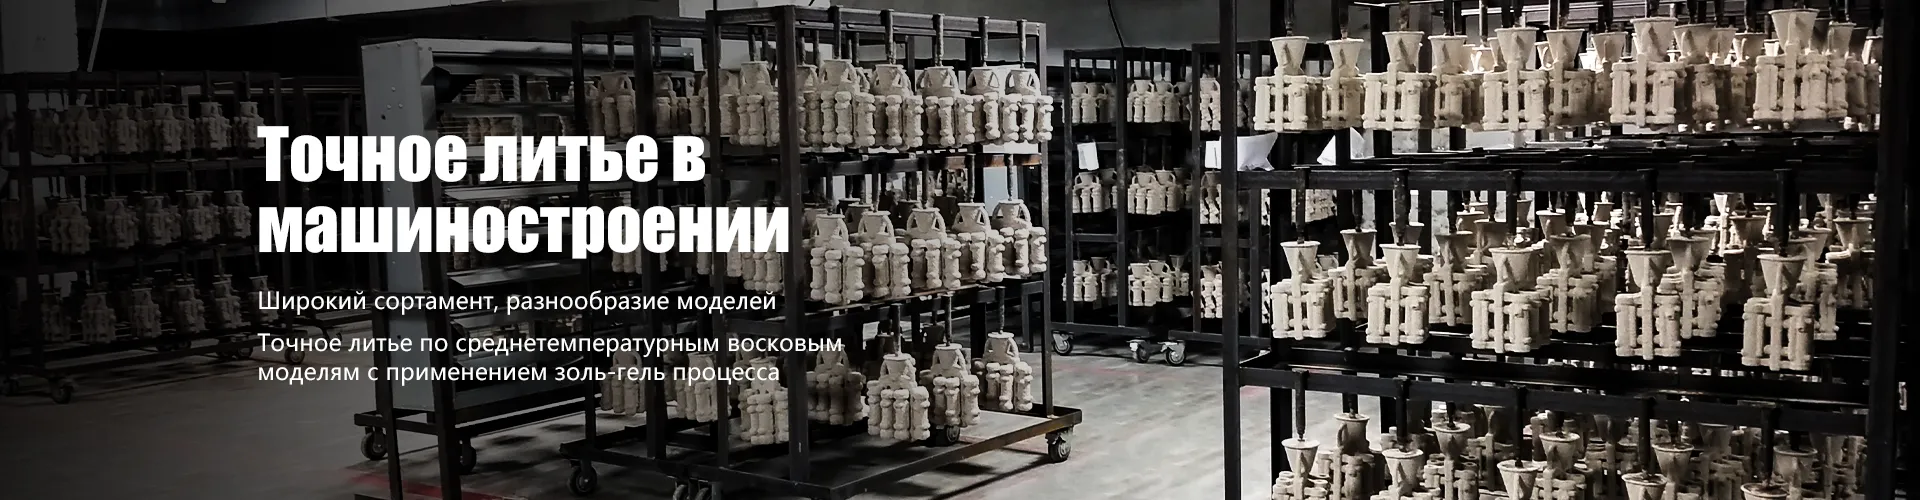
Суть метода заключается в создании восковой модели будущей детали, которая затем покрывается керамической оболочкой. После выплавления воска и обжига оболочки получается форма с идеальной внутренней геометрией. Заливка расплавленной нержавеющей стали в такую форму позволяет получить деталь с шероховатостью поверхности Ra 1.6–3.2 мкм практически без последующей механической обработки. Для фланцевых монтажных плит это критически важно, так как качество уплотнительной поверхности напрямую влияет на герметичность соединения.
В нашей лаборатории мы проводили сравнительные испытания плит, изготовленных методом точного литья и механической обработкой из поковок. Выяснилось, что литые плиты из стали марки 12Х18Н10Т (аналог AISI 321) демонстрируют лучшую однородность структуры металла в зонах сложных переходов, где при механической обработке нарушается направление волокон. Это повышает устойчивость к вибрационным нагрузкам на 15–20%.
Рекомендация: При заказе обязательно уточняйте у производителя, используют ли они силикагель или циркониевые связующие для форм. Циркониевые формы обеспечивают более высокую термостойкость и чистоту поверхности, что особенно важно для пищевых и фармацевтических применений.
Технические характеристики и выбор марки нержавеющей стали
Выбор материала для фланцевой монтажной плиты из нержавеющей стали точного литья зависит от рабочей среды, температуры и давления. Ошибка в выборе марки стали может привести к коррозионному растрескиванию под напряжением уже через несколько месяцев эксплуатации. Ниже мы разбираем наиболее востребованные сплавы и их применение в реальных условиях.
Сравнение популярных марок стали для литья
| Марка стали (RF / AISI) | Ключевые свойства | Рабочая температура | Типичное применение | Ограничения |
|---|---|---|---|---|
| 08Х18Н10 (304) | Высокая коррозионная стойкость в мягких средах, хорошая свариваемость | до +450°C | Пищевая промышленность, водоподготовка, общие машиностроительные задачи | Не устойчива к хлоридам и морской воде |
| 12Х18Н10Т (321) | Стабилизирована титаном, устойчивость к межкристаллитной коррозии после сварки | до +600°C | Нефтепереработка, химическая промышленность, выхлопные системы | Более сложная обработка, выше цена сырья |
| 08Х17Н13М2Т (316L) | Повышенная стойкость к кислотам и хлоридам, низкое содержание углерода | до +400°C | Морские платформы, целлюлозно-бумажная промышленность, фармацевтика | Высокая стоимость, чувствительность к сероводороду при высоких температурах |
| 20Х23Н18 (310S) | Жаропрочность, сохранение прочности при экстремальных температурах | до +1000°C | Печи, теплообменники высокотемпературные, энергетика | Низкая пластичность при комнатной температуре, высокая цена |
Обратите внимание на столбец «Ограничения». Часто закупщики выбирают сталь 316L для обычных водопроводных систем, переплачивая до 40% стоимости материала без получения каких-либо технических преимуществ. И наоборот, использование стали 304 в условиях присутствия даже следовых количеств хлоридов (например, в системах охлаждения рядом с морским побережьем) приводит к питтинговой коррозии. Мы фиксировали случаи, когда такие плиты выходили из строя менее чем за год.
Влияние легирующих элементов на процесс литья
Точное литье нержавеющей стали имеет свои металлургические особенности. Высокое содержание хрома и никеля повышает вязкость расплава, что требует тщательного контроля температуры заливки. Если температура слишком низкая, возникают дефекты типа «недолив» или «холодные спаи». Если слишком высокая — происходит выгорание легирующих элементов и рост зерна, что снижает механические свойства готового изделия.
Профессиональные заводы-производители используют вакуумно-индукционные печи для плавки. Это позволяет удалить растворенные газы (водород и кислород), которые являются главной причиной пористости в литых деталях. Пористость во фланцевой плите недопустима, так как она создает каналы для проникновения рабочей среды сквозь стенку детали. При запросе коммерческого предложения всегда спрашивайте, используется ли вакуумная плавка. Если производитель использует обычные дуговые печи без вакуумирования, риск наличия внутренних дефектов возрастает в разы.
Действие: Запросите у поставщика образец металлографического шлифа или сертификат ультразвукового контроля (УЗК) для критически важных партий. Это стандартная практика для ответственных деталей.
Геометрия и допуски: что нужно знать проектировщику
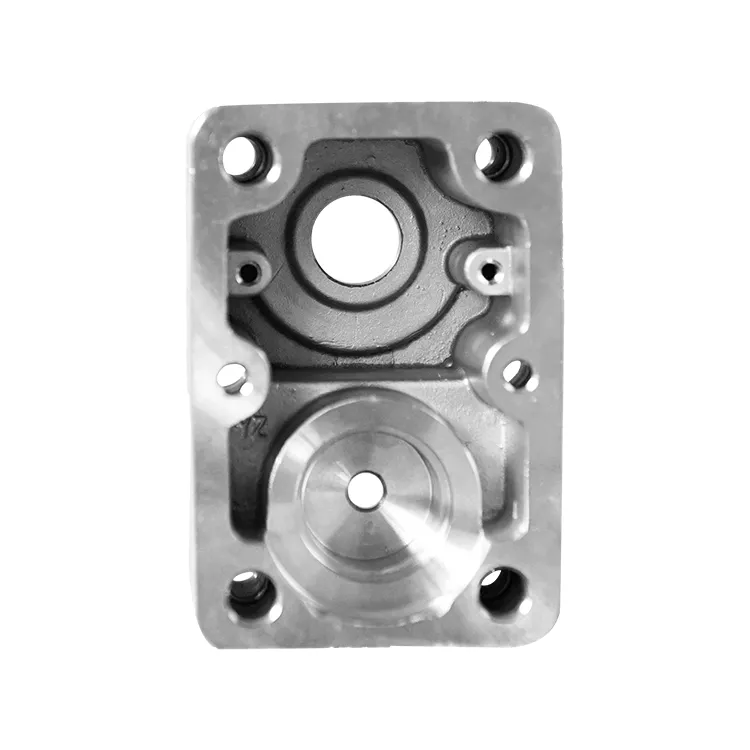
Фланцевая монтажная плита выполняет функцию интерфейса между различными узлами оборудования. Ее геометрия должна строго соответствовать стандартам (ГОСТ 12815, DIN 2527, ASME B16.5), но при этом учитывать специфику литейного производства. В отличие от штамповки или механической обработки, литье позволяет создавать сложные внутренние каналы, ребра жесткости и нестандартные крепежные отверстия в одной операции.
Критические зоны контроля размеров
При разработке чертежа для фланцевой монтажной плиты из нержавеющей стали точного литья особое внимание следует уделить следующим параметрам:
- Плоскостность уплотнительной поверхности: Допуск не должен превышать 0,1 мм на 100 мм длины. Неровности приводят к неравномерному сжатию прокладки и утечкам. Для достижения такой точности литые плиты обычно подвергаются финишной фрезеровке или шлифовке только по привалочным плоскостям.
- Соосность отверстий под крепеж: Погрешность расположения отверстий относительно центра фланца должна быть в пределах ±0,2 мм. Смещение отверстий делает невозможным монтаж болтов без применения силы, что создает предварительные напряжения в материале.
- Радиусы переходов: В литье нельзя делать острые внутренние углы. Минимальный радиус скругления должен составлять 1–2 мм. Это предотвращает концентрацию напряжений и улучшает заполнение формы расплавом.
Мы часто видим ошибки в чертежах, присланных клиентами, где указаны допуски механической обработки (H7, H8) для всех поверхностей литой детали. Это экономически нецелесообразно. Правильный подход — назначать высокие классы точности только для функциональных поверхностей (уплотнение, посадка под подшипник или вал), а остальные поверхности оставлять в состоянии «как литое» или с минимальной обработкой. Это снижает стоимость детали на 20–30%.
Сертификация и соответствие стандартам
Для работы на территории РФ и стран ЕАЭС продукция должна иметь сертификат соответствия ТР ТС (ЕАС). Для экспортных поставок в Европу требуется декларация CE (PED 2014/68/EU для оборудования, работающего под давлением). Завод-производитель обязан предоставить протоколы механических испытаний (предел текучести, предел прочности, относительное удлинение) и химического анализа каждой плавки.
Отсутствие сертификата материала (Mill Certificate) — красный флаг. Без этого документа вы не сможете подтвердить происхождение металла и его соответствие заявленной марке. В случае аварии на объекте отсутствие документации перекладывает всю ответственность на заказчика.
Совет: Требуйте, чтобы номер плавки был выбит непосредственно на корпусе детали или на неразрывно связанной бирке. Это обеспечит прослеживаемость на протяжении всего жизненного цикла изделия.
Экономика закупки: как формируется цена от завода-производителя
Цена на фланцевую монтажную плиту из нержавеющей стали точного литья складывается из нескольких компонентов, понимание которых помогает вести эффективные переговоры с поставщиком. Многие покупатели удивляются, почему цена за килограмм литой детали выше, чем цена за килограмм листового проката. Давайте разберем структуру затрат.
Структура себестоимости
- Стоимость сырья (30–40%): Нержавеющая сталь — дорогой материал. Колебания биржевых цен на никель и молибден напрямую влияют на итоговую цену. Закупка сырья крупными партиями позволяет заводам фиксировать цену и предлагать более стабильные условия клиентам.
- Изготовление моделей и форм (15–20%): Это единовременные затраты (NRE). Восковые модели создаются на пресс-формах из алюминиевых сплавов. Стоимость пресс-формы зависит от сложности детали. При больших тиражах эти затраты амортизируются и становятся незаметными в цене единицы продукции. При малых сериях они могут составлять значительную часть стоимости.
- Литейное производство и термообработка (25–30%): Энергоемкий процесс, включающий плавку, заливку, вырубку, дробеструйную очистку и термообработку (закалку и отпуск). Качество контроля на этом этапе определяет процент брака.
- Механическая обработка и контроль (10–15%): Финишная обработка поверхностей, сверление отверстий, нанесение маркировки и лабораторные испытания.
Как снизить стоимость закупки без потери качества
Опыт показывает, что оптимизация конструкции детали может снизить цену на 15–25%. Вот несколько проверенных способов:
- Унификация деталей: Использование одинаковых пресс-форм для разных проектов позволяет распределить стоимость инструмента. Если у вас есть несколько типов плит с похожей геометрией, попробуйте адаптировать их под одну базовую модель.
- Увеличение партии заказа (MOQ): Минимальная партия для рентабельного запуска литейного производства обычно составляет 50–100 штук. Заказ меньшего количества ведет к резкому росту удельной стоимости из-за высоких постоянных затрат на подготовку производства.
- Отказ от избыточных требований: Как упоминалось выше, не требуйте полировки там, где достаточно шлифовки. Не указывайте сталь 316L, если достаточно 304. Каждое лишнее требование удорожает процесс.
Мы работали с клиентом, который заменил сборную конструкцию (сварка из листов и труб) на единую литую плиту. Несмотря на то, что цена за килограмм литой детали была выше, общая стоимость узла снизилась на 35% за счет исключения сварочных работ, контроля швов и снижения веса конструкции благодаря оптимальному распределению материала.
Важно: Всегда запрашивайте расчет стоимости инструмента отдельно от стоимости продукции. Это даст вам понимание, насколько выгоден долгосрочный контракт с данным производителем.
Риски при импорте и работе с китайскими производителями
Китай остается мировым лидером в области литейного производства. Однако рынок неоднороден. Наряду с высокотехнологичными заводами, оснащенными роботизированными линиями, существуют тысячи мелких мастерских, экономящих на контроле качества. Работа с ненадежным поставщиком несет следующие риски:
Основные риски и способы их минимизации
1. Подмена материала. Недобросовестные производители могут использовать лом нержавеющей стали неизвестного состава вместо сертифицированного сырья. Это приводит к непредсказуемым свойствам металла.
Решение: Требуйте проведения спектрального анализа каждой партии независимой лабораторией. Используйте портативные анализаторы (PMI) при приемке товара на таможне или складе.
2. Скрытые дефекты литья. Микротрещины и поры, невидимые глазу, могут проявиться только под давлением.
Решение: Настаивайте на проведении неразрушающего контроля (рентген или ультразвук) для выборки из партии. Укажите в контракте процент дефектных изделий, при котором вся партия бракуется (обычно AQL 2.5 или 4.0).
3. Нарушение сроков поставки. Литейное производство чувствительно к сбоям в цепочке поставок сырья и энергии.
Решение: Закладывайте временной буфер в 2–3 недели. Работайте с заводами, имеющими собственные источники энергии или приоритетные контракты с энергокомпаниями.
В нашей практике был случай, когда партия из 500 фланцевых плит была забракована из-за повышенного содержания феррита в аустенитной стали, что сделало их магнитными и склонными к коррозии. Поставщик признал ошибку только после независимой экспертизы. Этот инцидент стоил нам трех недель простоя производственной линии клиента. С тех пор мы включаем пункт об обязательном входном контроле силами независимой третьей стороны (SGS, Bureau Veritas) перед отгрузкой для всех новых поставщиков.
Пример интеграции технологий: опыт ООО «Чунцин Хойчэнь Прецизион Машинери»
Чтобы продемонстрировать, как теоретические принципы качественного литья реализуются на практике, рассмотрим пример интегрированного производителя — компании ООО «Чунцин Хойчэнь Прецизион Машинери». Это российско-китайское предприятие, зарегистрированное в 2017 году и расположенное в зоне свободной торговли города Чунцин (Китай), специализируется именно на тех задачах, которые мы обсуждали выше: производстве прецизионных литых изделий для гидравлических и трубопроводных систем.
Производственная база компании площадью 8000 квадратных метров оснащена контролируемыми технологическими линиями, что позволяет реализовать полный вертикально интегрированный цикл: от исследований и разработок (R&D) до точного литья, механической обработки и финального контроля качества. Такой подход исключает риски, связанные с передачей заказов сторонним подрядчикам на разных этапах.
Ключевым технологическим преимуществом «Чунцин Хойчэнь» является использование передового метода точного литья по среднетемпературным восковым моделям с применением золь-гель процесса. Эта запатентованная технология позволяет эффективно решать задачи изготовления деталей сложной конфигурации, включая фланцевые монтажные плиты, гидравлические игольчатые клапаны и модули давления, обеспечивая высокую повторяемость параметров и геометрическую точность, недоступную для традиционных методов.
Компания обладает собственными подразделениями маркетинга, финансов и управления, а штат из 80 сотрудников разделен на семь функциональных отделов, что обеспечивает гибкость в выполнении заказов и оперативную обратную связь. Годовой объем производства около 40 миллионов юаней подтверждает способность предприятия обеспечивать стабильные объемы выпуска для клиентов из различных отраслей — от промышленного машиностроения до водоснабжения. Наличие более десяти патентов свидетельствует о технической самостоятельности компании и ее ориентации на инновации, что критически важно при выборе долгосрочного партнера для поставок ответственных компонентов.
Часто задаваемые вопросы (FAQ)
Какой минимальный объем заказа (MOQ) для точного литья?
Обычно минимальная партия составляет 50–100 штук для деталей средней сложности. Это связано с затратами на изготовление пресс-форм для восковых моделей. Для очень простых деталей MOQ может быть снижен до 20–30 штук, но цена за единицу будет значительно выше. Для прототипирования возможно изготовление единичных образцов с использованием 3D-печатных моделей, но их стоимость может в 5–10 раз превышать серийную цену.
Можно ли использовать литые фланцевые плиты для высоких давлений (свыше 10 МПа)?
Да, можно, но при условии соблюдения строгих требований к качеству литья. Детали должны проходить 100% рентгеноконтроль и гидроиспытания. Литая структура может иметь неоднородности, поэтому для сверхвысоких давлений (свыше 20–25 МПа) иногда предпочтительнее кованые заготовки с последующей механической обработкой. Однако современные технологии точного литья с горячим изостатическим прессованием (HIP) позволяют достигать свойств, сопоставимых с ковкой.
Какой срок изготовления типичной партии?
Стандартный цикл составляет 4–6 недель. Первая неделя уходит на согласование чертежей и изготовление пресс-форм. Вторая и третья недели — на создание восковых моделей, сборку деревьев, формование и плавку. Четвертая и пятая недели — на термообработку, механическую обработку, контроль качества и упаковку. Срочные заказы могут быть выполнены за 3 недели с наценкой 20–30%.
В чем разница между точным литьем и литьем в кокиль?
Точное литье (по выплавляемым моделям) обеспечивает более высокую точность размеров и чистоту поверхности, а также позволяет изготавливать детали сложной геометрической формы с тонкими стенками. Литье в кокиль (в металлическую форму) дешевле при больших тиражах простых деталей, но имеет ограничения по сложности формы и дает более грубую поверхность. Для фланцевых плит со сложными крепежными элементами точное литье является предпочтительным методом.
Предоставляет ли завод чертежи и 3D-модели?
Большинство профессиональных заводов имеют конструкторский отдел и могут разработать чертежи и 3D-модели на основе вашего эскиза или образца. Эта услуга может быть бесплатной при заключении контракта на поставку или оплачиваться отдельно как инженерная работа. Важно подписать соглашение о неразглашении (NDA), чтобы защитить вашу интеллектуальную собственность.
Заключение и рекомендации по выбору поставщика
Выбор фланцевой монтажной плиты из нержавеющей стали точного литья — это баланс между технической необходимостью, качеством исполнения и экономической эффективностью. В 2026 году рынок требует прозрачности: четких спецификаций, сертифицированных материалов и гарантий соблюдения сроков. Прямое сотрудничество с заводом-производителем, обладающим собственными литейными мощностями и лабораторией контроля качества, позволяет снизить риски и получить конкурентную цену.
Не гонитесь за самой низкой ценой на рынке. Дешевизна часто достигается за счет использования вторичного сырья, отказа от термообработки или экономии на контроле. Потери от простоя оборудования или устранения аварий многократно превышают экономию на закупке комплектующих. Инвестируйте в надежность.
Если вы планируете закупку промышленных компонентов и хотите получить персональный расчет стоимости с учетом ваших технических требований, мы готовы помочь. Наши инженеры проведут аудит ваших чертежей, предложат оптимальные материалы и рассчитают точные сроки производства.
Запросить коммерческое предложение на фланцевые плиты
Свяжитесь с нами сегодня для консультации с техническим специалистом.