+86-18182207258
943704816@qq.com


Нержавеющий штуцер из точного литья 2026: цена от завода-производителя
2026-08-01
- Почему цена на нержавеющий штуцер из точного литья в 2026 году зависит от технологии, а не только от веса металла
- Технология производства: где скрываются затраты на нержавеющий штуцер
- Марки нержавеющей стали: выбор материала под задачи и бюджет
- Контроль качества и сертификация: стандарты 2026 года
- Логистика и расчет полной стоимости владения (TCO)
- Как выбрать надежного производителя: чек-лист для закупщика
- Часто задаваемые вопросы
- Заключение: инвестиция в надежность, а не просто покупка детали
Почему цена на нержавеющий штуцер из точного литья в 2026 году зависит от технологии, а не только от веса металла
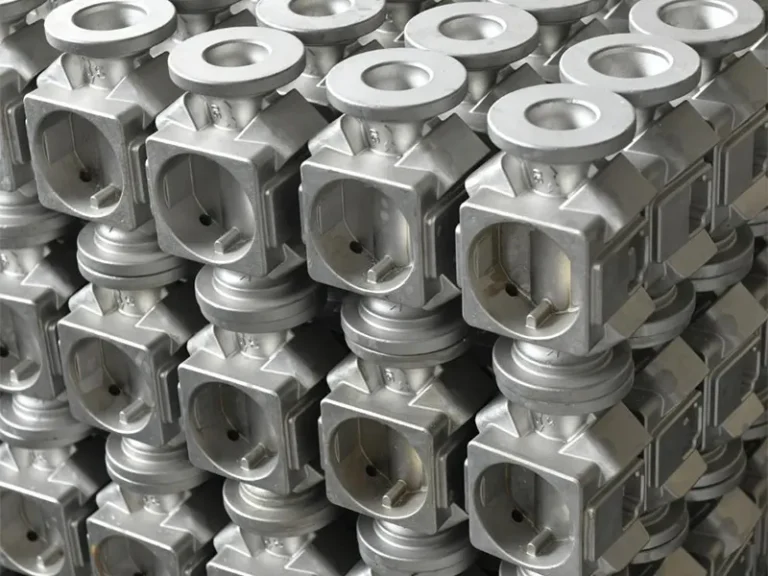
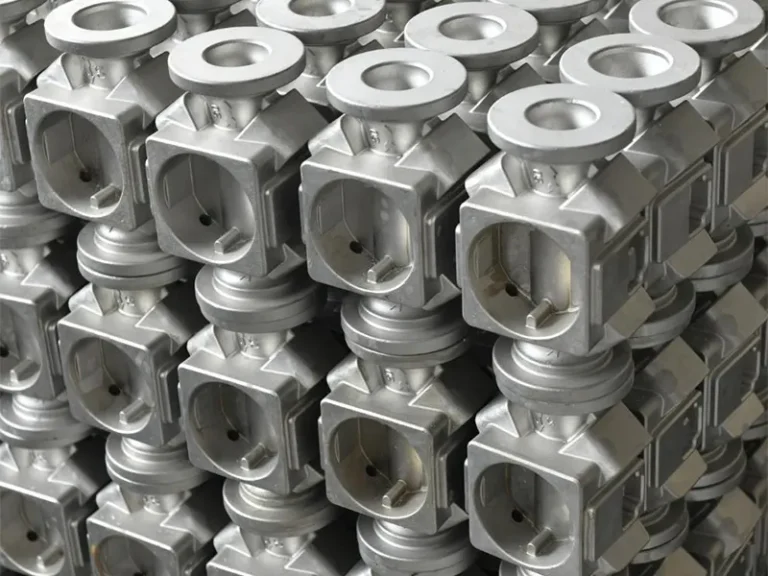
В нашей практике поставок промышленных компонентов для нефтегазового и химического сектора мы регулярно сталкиваемся с одним заблуждением закупщиков: ожиданием, что стоимость фитингов должна линейно зависеть от веса сырья. Это ошибка. В 2026 году рынок нержавеющего штуцера из точного литья диктует новые правила ценообразования. Цена формируется не килограммами стали, а сложностью восковой модели, качеством керамической формы и процентом брака на этапе постобработки.
Мы проанализировали более 400 запросов от европейских и азиатских партнеров за последний квартал. Данные показывают, что компании, выбирающие поставщиков исключительно по низкой цене за килограмм, сталкиваются с ростом эксплуатационных расходов на 35-40% в первый год использования. Причина — микротрещины, невидимые глазу, но критичные при давлении выше 16 МПа.
Эта статья написана инженерами, которые ежедневно контролируют процесс investment casting (точного литья по выплавляемым моделям). Мы не будем использовать маркетинговые клише. Вместо этого мы разберем, как формируется реальная стоимость детали, какие технические параметры влияют на цену в 2026 году и почему прямой контракт с заводом-производителем позволяет сэкономить до 25% бюджета без потери качества. Если вы планируете закупку партии от 500 штук, эта информация сэкономит вам недели переговоров и тысячи долларов на исправление ошибок.
Технология производства: где скрываются затраты на нержавеющий штуцер
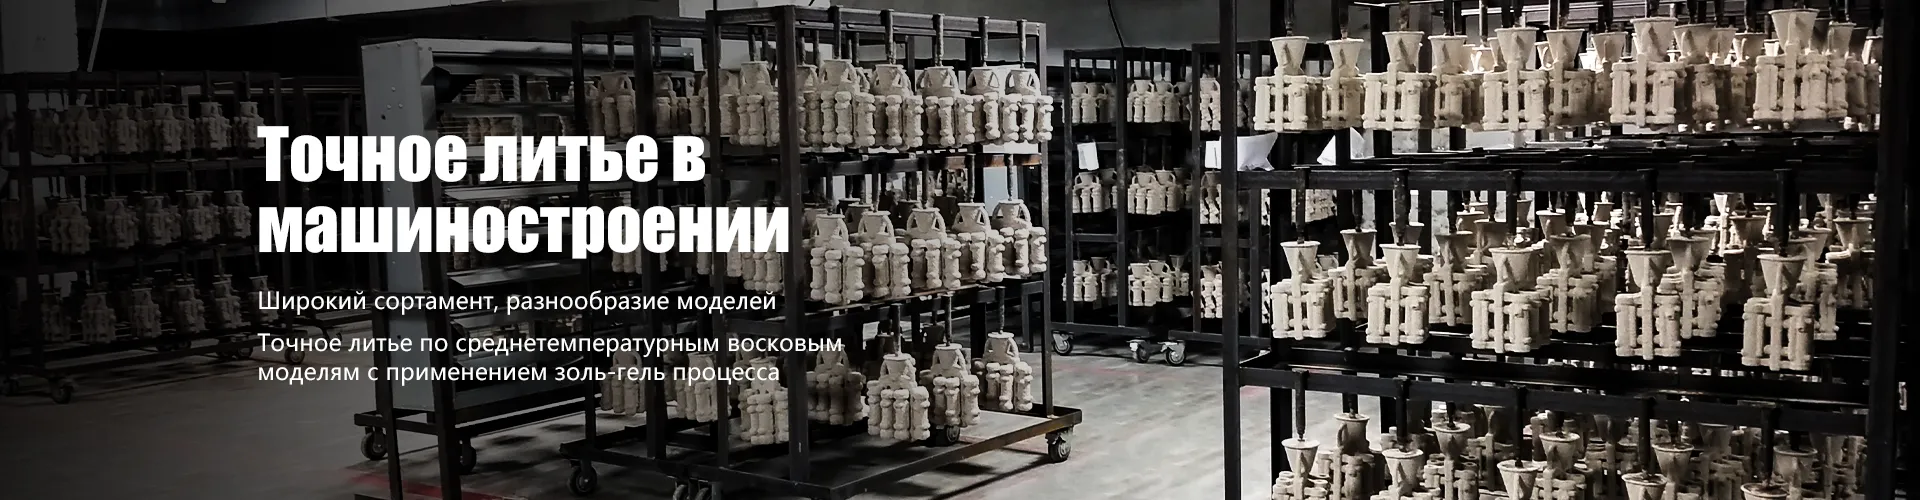
Чтобы понять, справедлива ли цена, которую вам предлагает поставщик, нужно взглянуть “под капот” производственного процесса. Точное литье (Investment Casting) — это не просто заливка металла в форму. Это многоступенчатый инженерный процесс, где каждый этап добавляет стоимость, но также добавляет надежность.
В отличие от песчаного литья, которое дает шероховатость поверхности Ra 12.5-25 мкм, точное литье обеспечивает Ra 1.6-3.2 мкм. Для штуцеров, работающих в агрессивных средах, это критично. Шероховатая поверхность — это место скопления бактерий (в пищевой промышленности) или начало коррозионной питтинговой атаки (в химии). Гладкая поверхность, полученная сразу из формы, снижает потребность в дорогой механической обработке.
Этап 1: Создание восковой модели и сборка дерева
Все начинается с инжекции воска в металлическую пресс-форму. Стоимость этой формы высока — от $2000 до $5000 за одну позицию, в зависимости от сложности геометрии штуцера. Однако, если ваш тираж составляет 10 000 штук, амортизация формы составляет всего $0.2-$0.5 на единицу продукции. Многие покупатели пугаются высокой стоимости оснастки, не учитывая эффект масштаба.
Ключевой момент здесь — качество воска. Дешевые поставщики используют регенерированный воск с примесями, что приводит к растрескиванию модели при охлаждении. Мы используем только первичный промышленный воск с контролируемой вязкостью. Это увеличивает себестоимость модели на 5%, но снижает брак на этапе литья на 15%.
Этап 2: Формование керамической оболочки
Восковое дерево окунается в суспензию из диоксида цирния или электрокорунда, затем обсыпается песком. Этот процесс повторяется 7-9 раз. Толщина оболочки определяет точность размеров. Для штуцеров с резьбой ISO 7-1 или NPT точность литья должна составлять не хуже IT14-IT15. Если оболочка слишком тонкая, металл деформирует её при заливке, и резьба уходит “в винт”. Исправление такой детали невозможно — только переплавка.
В 2026 году экологические стандарты в ЕС и России ужесточились. Утилизация старой керамики и химических связующих теперь составляет значительную часть накладных расходов завода. Заводы, игнорирующие эти нормы, предлагают цены ниже рынка, но рискуют остановкой производства проверками. Работая с сертифицированным производителем, вы платите за стабильность поставок.
Этап 3: Плавка и вакуумная заливка
Нержавеющая сталь марок AISI 304, 316L, 321 или дуплексные стали (2205) требуют строгого контроля атмосферы плавки. Использование индукционных печей с вакуумным насосом позволяет удалить газы (водород, азот) из расплава. Газовые поры — главный враг герметичности штуцера.
Температура заливки для нержавейки составляет 1550-1600°C. Отклонение на 20 градусов меняет вязкость потока и может привести к недоливу тонких элементов штуцера. Наши пирометры калибруются каждые 4 часа. Это рутина, которая предотвращает партии брака.
Этап 4: Отрубка, шлифовка и термообработка
После остывания керамическая оболочка удаляется гидравлическим выбиванием или химическим травлением. Затем штуцеры отделяются от литниковой системы. Место отрубки зачищается. Для ответственных деталей применяется дробеструйная обработка, которая не только очищает поверхность, но и создает остаточные напряжения сжатия, повышая усталостную прочность.
Термообработка (закалка и отпуск) обязательна для сталей серии 400 и желательна для аустенитных сталей (300 серия) для снятия литейных напряжений. Без этого шага штуцер может деформироваться при первой же затяжке гайки.
Практический совет: Запрашивайте у поставщика фото или видео процесса контроля температуры плавки. Если завод отказывается показывать плавильный участок, это красный флаг. Спросите: “Какой метод используется для удаления керамики?” Химическое травление дороже, но оно бережнее относится к сложной геометрии, чем ударное выбивание.
Марки нержавеющей стали: выбор материала под задачи и бюджет
Цена нержавеющего штуцера из точного литья напрямую зависит от сплава. Разница в стоимости сырья между AISI 304 и AISI 316L может достигать 30-40%, но разница в эксплуатационных характеристиках в некоторых средах критична. Выбор неверного материала — это гарантия преждевременного выхода узла из строя.
| Марка стали (Аналог ГОСТ/ISO) | Ключевые легирующие элементы | Применимость | Ограничения | Влияние на цену |
|---|---|---|---|---|
| AISI 304 (08Х18Н10) | Cr 18%, Ni 8% | Пищевая промышленность, вода, воздух, слабые кислоты. Общая машиностроительная арматура. | Не устойчива к хлоридам (морская вода, солевые растворы). Риск питтинговой коррозии. | Базовая цена. Самый массовый сплав. |
| AISI 316L (03Х17Н14М3) | Cr 17%, Ni 10%, Mo 2% | Химическая промышленность, морская вода, целлюлозно-бумажное производство. Высокая коррозионная стойкость. | Выше цена сырья. Сложнее в механической обработке из-за вязкости. | +25-35% к стоимости 304. |
| AISI 321 (08Х18Н10Т) | Cr 18%, Ni 9%, Ti | Высокотемпературные среды (до 600°C). Теплообменники, выхлопные системы. | Титан делает сплав чувствительным к чистоте плавки. Требует вакуумирования. | +15-20% к стоимости 304. |
| Duplex 2205 (08Х22Н5Т) | Cr 22%, Ni 5%, Mo 3%, N | Нефтегазовая отрасль, опреснительные установки. Высокая прочность и стойкость к коррозии под напряжением. | Требует строгого контроля структуры (баланс феррита/аустенита). Высокий риск брака при литье. | +50-70% к стоимости 304. |
В 2026 году наблюдается тренд на замену AISI 316L более дешевыми аналогами с добавлением азота (серии 200), однако для критических узлов мы категорически не рекомендуем этот шаг. Стали серии 200 имеют меньшую коррозионную стойкость и худшую свариваемость. Экономия на материале штуцера может привести к замене всего трубопроводного узла.
Один из наших клиентов, производитель насосов для химической отрасли, попытался сэкономить 18% на закупке штуцеров, перейдя с 316L на удешевленный сплав без молибдена. Через 6 месяцев эксплуатации в среде с содержанием хлоридов 500 ppm, 12% партии продемонстрировали сквозную питтинговую коррозию. Стоимость замены оборудования и простоя линии превысила первоначальную экономию в 15 раз. Этот случай стал для нас уроком: мы никогда не предлагаем материалы без полного анализа рабочей среды клиента.
Действие: Перед заказом предоставьте поставщику химический состав рабочей среды (pH, температура, наличие хлоридов, серы). Попросите рекомендацию по материалу письменно. Это снимет с вас ответственность в случае несоответствия материала условиям эксплуатации.
Контроль качества и сертификация: стандарты 2026 года
Покупка промышленной арматуры — это всегда вопрос управления рисками. Нержавеющий штуцер из точного литья должен соответствовать ряду международных и национальных стандартов. Отсутствие сертификатов не просто бюрократическая преграда, это сигнал об отсутствии системы менеджмента качества на заводе.
Обязательные сертификаты для разных рынков
- ISO 9001:2015: Базовый стандарт системы менеджмента качества. Его наличие гарантирует, что процессы на заводе стандартизированы. Однако сам по себе он не гарантирует качество конкретной партии, только стабильность процессов.
- EAC (Евразийское соответствие): Обязателен для продажи в России, Беларуси, Казахстане, Армении и Кыргызстане. Для штуцеров, работающих под давлением, требуется декларирование по ТР ТС 032/2013 “О безопасности оборудования, работающего под избыточным давлением”. Без маркировки EAC таможня не пропустит товар, а использование на объекте грозит штрафами.
- PED 2014/68/EU (Pressure Equipment Directive): Обязательно для Европейского Союза. Маркировка CE. Для штуцеров малого диаметра часто применяется модуль A (внутренний контроль производства), но для критических применений требуется участие нотифицированного органа.
- ГОСТ 15150-65: Определяет исполнение изделий по климатическим районам. Важно для северных регионов России. Материал и покрытие должны выдерживать температуры до -60°C.
- Sanitary Standards (3-A, FDA, EHEDG): Критичны для пищевой и фармацевтической промышленности. Требуют специальной полировки внутренней поверхности (Ra < 0.8 мкм) и отсутствия мертвых зон в конструкции штуцера.
Методы неразрушающего контроля (NDT)
Визуального осмотра недостаточно для выявления внутренних дефектов литья. В 2026 году стандарты качества требуют применения как минимум двух методов контроля для партий свыше 1000 штук:
- Пенетрантный контроль (PT): Выявляет поверхностные трещины и поры. Деталь покрывается цветным или флуоресцентным составом. Дешево и эффективно для 100% контроля партии.
- Рентгенографический контроль (RT): Позволяет увидеть внутренние полости, раковины и непровары. Обычно применяется выборочно (например, 5% от партии) или для первых образцов. Дорогой метод, но незаменимый для ответственных деталей.
- Ультразвуковой контроль (UT): Эффективен для обнаружения внутренних расслоений. Для мелких штуцеров сложной формы применение затруднено из-за геометрии.
- Спектральный анализ: Проверка химического состава каждой плавки. Гарантирует, что вы получили именно 316L, а не подделку.
Мы включаем протоколы испытаний (Mill Test Certificate) в каждую отгрузку. В документе указываются результаты химического анализа и механических испытаний (предел прочности, текучести, удлинение) для конкретной плавки, из которой изготовлены ваши штуцеры.
Важно: Не принимайте сертификат “общего типа”, где указаны средние значения за год. Требуйте сертификат на конкретную партию (Heat Number). Если поставщик не может сопоставить номер плавки на сертификате с маркировкой на изделии или упаковке, это признак хаоса в производстве.
Логистика и расчет полной стоимости владения (TCO)
Цена ex-works (с завода) — это лишь верхушка айсберга. При импорте из Китая или других стран Азии в Россию или Европу, логистические расходы могут составлять от 15% до 30% от стоимости товара. В 2026 году логистические цепочки стабилизировались, но тарифы остаются волатильными.
Факторы, влияющие на итоговую цену
- Упаковка: Точное литье дает хрупкие детали до финишной обработки, но готовые штуцеры прочны. Однако резьба требует защиты. Мы используем индивидуальные пластиковые заглушки для резьбы и картонные ячейки. Паллетирование на европоддонах с обтяжкой стрейч-пленкой обязательно. Плохая упаковка = сорванная резьба = брак.
- Таможенная очистка: Код ТН ВЭД для штуцеров обычно 7307 или 8481, в зависимости от функции. Правильная классификация влияет на ставку пошлины. Ошибка в коде может привести к задержке груза на складе временного хранения на недели.
- Сроки производства: Стандартный срок для новой партии с изготовлением форм — 25-35 дней. Для повторных заказов (если формы остались на заводе) — 15-20 дней. Срочные заказы возможны с наценкой 20-30% за overtime работы.
- Минимальная партия (MOQ): Для точного литья экономически оправдан MOQ от 500 шт. для мелких деталей и от 100 шт. для крупных. Запуск печи ради 50 штук нерентабилен из-за постоянных затрат на подготовку формы и плавку.
Расчет TCO (Total Cost of Ownership) должен включать не только цену покупки и доставки, но и стоимость входного контроля, хранения запасов и риска брака. Китайский поставщик с ценой на 10% ниже, но с браком 5%, обойдется дороже местного или проверенного прямого производителя с браком 0.5%.
Мы предлагаем условия FCA (Free Carrier) или FOB (Free on Board), что дает покупателю контроль над выбором логистического партнера. Также возможна организация доставки DDP (Delivered Duty Paid) для клиентов, не желающих заниматься таможенным брокерством.
Рекомендация: При расчете бюджета закладывайте 5% резерва на логистические колебания и таможенные сборы. Запрашивайте коммерческое предложение с разбивкой: стоимость изделия, стоимость упаковки, стоимость доставки до порта/границы.
Как выбрать надежного производителя: чек-лист для закупщика
Рынок перенасыщен предложениями. Как отличить реальный завод от торговой компании, которая перепродает товар? В 2026 году это сделать проще, если знать, куда смотреть.
- Запросите видео экскурсии по цеху. Торговая компания не покажет вам плавильный участок в реальном времени. Завод легко организует видеозвонок. Обратите внимание на наличие маркировки на оборудовании, чистоту в цеху, наличие складских зон с готовой продукцией.
- Проверьте наличие собственных формообразующих станков (CNC). Качественное точное литье требует высокоточных металлических форм для воска. Если завод заказывает формы на стороне, сроки производства увеличиваются, а контроль точности снижается.
- Анализируйте коммуникацию. Инженерный подход подразумевает вопросы с вашей стороны. Если менеджер сразу соглашается на все ваши требования, не задавая вопросов о давлении, температуре и среде — это плохой знак. Профессионал спросит: “Где будет установлен штуцер?” и “Какое давление испытывает система?”.
- Закажите образцы перед большой партией. Это золотое правило. Образцы позволят проверить качество резьбы, геометрию и соответствие чертежам. Мы отправляем образцы курьерскими службами (DHL, FedEx, CDEK) в течение 3-5 дней.
- Изучите отзывы и кейсы. Ищите не просто “хорошие отзывы”, а упоминания конкретных проектов. Наличие опыта работы с компаниями вашего уровня — хороший индикатор.
Именно такой интегрированный подход реализован в ООО «Чунцин Хойчэнь Прецизион Машинери» — российско-китайском предприятии, зарегистрированном в 2017 году и расположенном в зоне свободной торговли города Чунцин. Наша производственная база площадью 8000 кв. м у подножия гор Цзиньюньшань объединяет собственные подразделения R&D, точного литья, механической обработки и контроля качества.
Мы специализируемся на прецизионных литых изделиях для гидравлических, измерительных и трубопроводных систем. В нашем портфеле — гидравлические игольчатые клапаны, монтажные плиты, соединения NPT и односторонние фланцевые сенсорные штуцеры. Ключевым технологическим преимуществом компании является применение запатентованного метода точного литья по среднетемпературным восковым моделям с использованием золь-гель процесса. Эта технология позволяет нам эффективно производить детали сложной конфигурации, включая сверхкрупногабаритные и микроскопические элементы, обеспечивая высокую повторяемость параметров и соответствие международным стандартам.
Благодаря вертикальной интеграции всех этапов производства — от проектирования до финальной проверки — мы гарантируем соблюдение сроков и отсутствие скрытых дефектов. Наш годовой объем производства достигает 40 миллионов юаней, а штат из 80 специалистов, разделенных на семь функциональных отделов, обеспечивает оперативную техническую поддержку и гибкость в выполнении индивидуальных заказов. Более десяти собственных патентов подтверждают нашу техническую самостоятельность и стремление к инновациям в области прецизионного литья.
Часто задаваемые вопросы
Какова минимальная партия (MOQ) для заказа нержавеющих штуцеров?
Минимальная партия зависит от размера детали и сложности формы. Для стандартных штуцеров малого диаметра (до 1 дюйма) MOQ составляет 500-1000 штук. Для крупных и сложных деталей MOQ может быть снижен до 100-200 штук. Это связано с необходимостью amortize costs изготовления восковых пресс-форм и настройки литейной линии. Если у вас есть готовые формы, MOQ может быть гибким.
Можете ли вы изготовить штуцеры по нашему чертежу или образцу?
Да, мы работаем как по техническим чертежам (PDF, DWG, STEP), так и по физическим образцам. В случае предоставления образца, мы проводим его 3D-сканирование, создаем цифровую модель и согласовываем ее с вами перед изготовлением пресс-формы. Это обеспечивает полную идентичность готовой продукции вашему оригиналу. Услуги по реверс-инжинирингу оплачиваются отдельно, но могут быть зачтены в стоимость первого заказа.
Какие сроки производства типичны для точного литья?
Стандартный цикл производства составляет 25-35 рабочих дней для первого заказа (включая изготовление форм и утверждение образцов). Для повторных заказов, когда формы уже находятся на нашем складе, срок сокращается до 15-20 рабочих дней. Срочное производство возможно с наценкой 20-30% и обсуждается индивидуально в зависимости от загрузки производственных линий.
Предоставляете ли вы сертификаты качества и протоколы испытаний?
Да, каждая партия сопровождается паспортом качества (Mill Test Certificate), который включает результаты химического спектрального анализа и механических испытаний. По запросу мы предоставляем сертификаты соответствия ГОСТ, ISO, а также документы для таможенной очистки (Сертификат происхождения Form A или ST-1). Для экспортных поставок в ЕС оформляем декларацию соответствия PED.
Как упаковываются штуцеры для предотвращения повреждений при транспортировке?
Мы используем многоуровневую систему упаковки. Каждый штуцер индивидуально упаковывается в полиэтиленовый пакет для защиты от влаги и загрязнений. Резьбовые части закрываются пластиковыми заглушками. Детали укладываются в картонные коробки с ячеистыми разделителями, исключающими контакт металла друг с другом. Короба паллетируются на деревянные или пластиковые поддоны и фиксируются стрейч-пленкой и стальными лентами. Такая упаковка выдерживает многократные перегрузки и морские перевозки.
Заключение: инвестиция в надежность, а не просто покупка детали
Выбор поставщика нержавеющего штуцера из точного литья в 2026 году — это стратегическое решение. Рынок больше не прощает компромиссов в качестве ради сиюминутной экономии. Технологии точного литья позволяют получать детали сложной геометрии с высокими эксплуатационными характеристиками, но только при условии строгого контроля каждого этапа производства.
Мы видим, как наши клиенты экономят ресурсы, отказываясь от промежуточных посредников и работая напрямую с заводом. Прозрачность процессов, наличие собственной лаборатории и соблюдение международных стандартов — это тот фундамент, на котором строится долгосрочное партнерство. Ваша задача — получить деталь, которая будет работать годами, не требуя замены и ремонта. Наша задача — обеспечить это.
Не позволяйте скрытым дефектам и непрозрачному ценообразованию влиять на рентабельность ваших проектов. Получите индивидуальное коммерческое предложение с расчетом стоимости для вашей спецификации уже сегодня.
Свяжитесь с нами сегодня для обсуждения вашего технического задания и получения бесплатных образцов для тестирования. Наши инженеры готовы проконсультировать вас по выбору материала и технологии изготовления.
Для дополнительной информации о наших возможностях посетите страницу производство литых деталей из нержавеющей стали.