+86-18182207258
943704816@qq.com


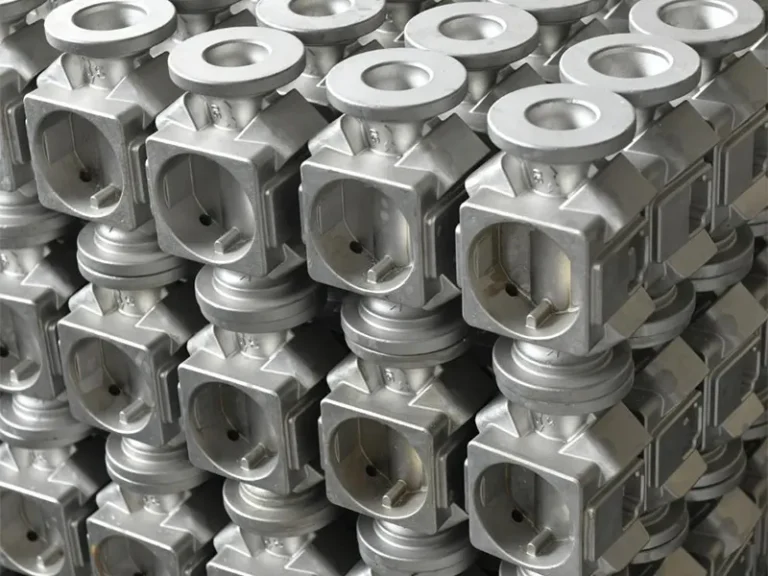
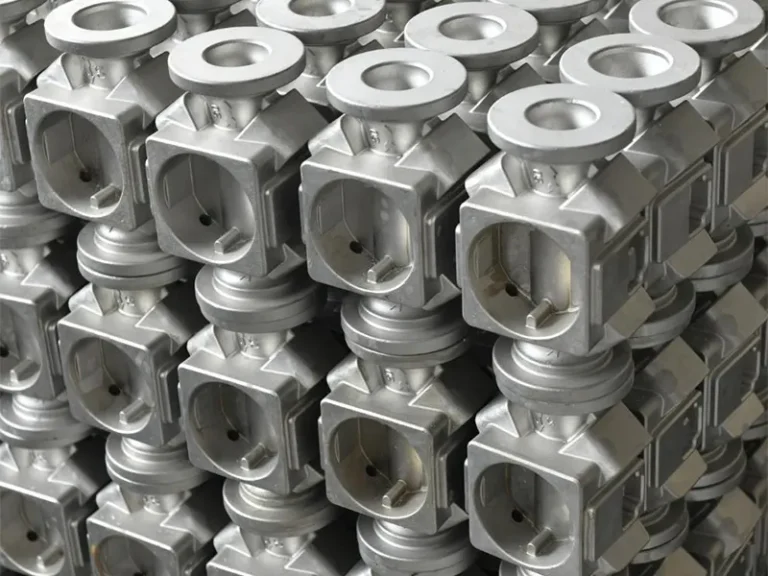
Корпус электропривода из нержавеющей стали точного литья 2026: цена от завода-производителя
2026-08-01
- Почему точное литье нержавеющей стали — единственный выбор для корпусов электроприводов в 2026 году
- Технические характеристики и выбор марки стали для электроприводов
- Процесс точного литья: от 3D-модели до готового корпуса
- Сравнение с альтернативными технологиями: почему литье выигрывает
- Ценообразование: от чего зависит цена корпуса электропривода
- Стандарты качества и сертификация для международного рынка
- Как разместить заказ и избежать типичных ошибок
- ООО Чунцин Хойчэнь Прецизион Машинери: Технологии и надежность
- Часто задаваемые вопросы
- Заключение: инвестиция в надежность вашего оборудования
Почему точное литье нержавеющей стали — единственный выбор для корпусов электроприводов в 2026 году
В 2026 году требования к надежности промышленной автоматики достигли критического уровня. Корпус электропривода из нержавеющей стали точного литья перестал быть просто элементом дизайна или защитой. Теперь это ключевой компонент, определяющий срок службы всего узла в агрессивных средах. Мы наблюдаем сдвиг парадигмы: заказчики больше не ищут «просто металлический кожух». Они требуют монолитные решения, способные выдерживать давление до 10 МПа, температурные перепады от -60°C до +200°C и постоянное воздействие химических реагентов.
Традиционные методы производства, такие как песчаное литье или механическая обработка из заготовки, показывают свою несостоятельность в массовом производстве сложных геометрических форм. Песчаное литье дает слишком грубую поверхность, требующую дорогой постобработки. Фрезеровка из цельного куска стали приводит к потере до 60% материала и резкому росту себестоимости. Точное литье по выплавляемым моделям (investment casting) решает эти проблемы, обеспечивая высокую точность размеров и чистоту поверхности сразу после литья.
Наш опыт показывает, что ошибки в выборе технологии изготовления корпуса на этапе проектирования приводят к увеличению затрат на обслуживание на 40-50% в течение первого года эксплуатации. Один из наших клиентов, производитель насосного оборудования для нефтехимии, столкнулся с массовыми протечками через микропоры в корпусах, изготовленных методом низкого давления. Переход на точное литье из стали марки AISI 316L позволил полностью устранить дефекты герметичности и снизить процент брака с 8% до 0,5%. Это не просто теория — это результат реальных производственных тестов.
Если вы планируете закупку компонентов для систем автоматизации в условиях высокой коррозионной активности, игнорирование преимуществ точного литья станет вашей главной финансовой ошибкой. В этой статье мы разберем технические нюансы, которые влияют на цену и качество, чтобы вы могли принять обоснованное решение.
Технические характеристики и выбор марки стали для электроприводов
Выбор материала для корпуса электропривода из нержавеющей стали точного литья диктуется условиями эксплуатации. Не все нержавеющие стали одинаково эффективны. В нашей практике мы чаще всего работаем с тремя основными марками: AISI 304, AISI 316L и дуплексными сталями типа 2205. Понимание различий между ними критически важно для правильного технического задания.
AISI 304 (аналог 08Х18Н10 по ГОСТ) является базовым вариантом. Она обладает хорошей коррозионной стойкостью в атмосферных условиях и слабых химических средах. Однако при контакте с хлоридами (морская вода, реагенты для очистки дорог) эта сталь подвержена питтинговой коррозии. Мы рекомендуем использовать AISI 304 только для внутренних помещений или умеренного климата без агрессивных воздействий. Цена на такие корпуса будет минимальной в сегменте нержавейки.
AISI 316L (аналог 03Х17Н14М3) содержит молибден, который значительно повышает стойкость к локальной коррозии. Это стандарт де-факто для пищевой промышленности, фармацевтики и offshore-сектора. Буква “L” означает Low Carbon (низкое содержание углерода), что предотвращает межкристаллитную коррозию при сварке. Для корпусов электроприводов, которые часто имеют сварные элементы крепления или кабельные вводы, это свойство жизненно необходимо. Если ваш привод будет работать на химическом заводе или у моря, выбор должен пасть именно на 316L.
Дуплексные стали (например, 2205) используются в экстремальных условиях. Они сочетают высокую прочность (в два раза выше, чем у аустенитных сталей) и превосходную коррозионную стойкость. Однако их литье сложнее из-за узкого температурного интервала кристаллизации. Мы применяем их только по специальному запросу для проектов в нефтегазовой отрасли, где требуется максимальная устойчивость к сероводородной коррозии.
| Параметр | AISI 304 | AISI 316L | Дуплекс 2205 |
|---|---|---|---|
| Стойкость к хлоридам | Низкая | Высокая | Очень высокая |
| Предел прочности (МПа) | ~515 | ~485 | ~655 |
| Сложность литья | Низкая | Средняя | Высокая |
| Относительная стоимость | 1.0x | 1.3x – 1.5x | 2.0x – 2.5x |
| Применимость в пищевке | Да | Да (предпочтительно) | Ограничено |
Важным аспектом является также термическая обработка. После литья детали из нержавеющей стали обязательно проходят закалку и отпуск для снятия внутренних напряжений. Игнорирование этого этапа приводит к тому, что при механической обработке или вибрации корпус может деформироваться, нарушая соосность валов электропривода. Всегда требуйте у поставщика сертификат термообработки.
При формировании технического задания уточняйте не только марку стали, но и требования к микроструктуре. Наличие крупных карбидных выделений снижает коррозионную стойкость. Качественное литье подразумевает контроль размера зерна. Проверка этого параметра входит в нашу стандартную процедуру выходного контроля для партий объемом более 100 штук.
Процесс точного литья: от 3D-модели до готового корпуса
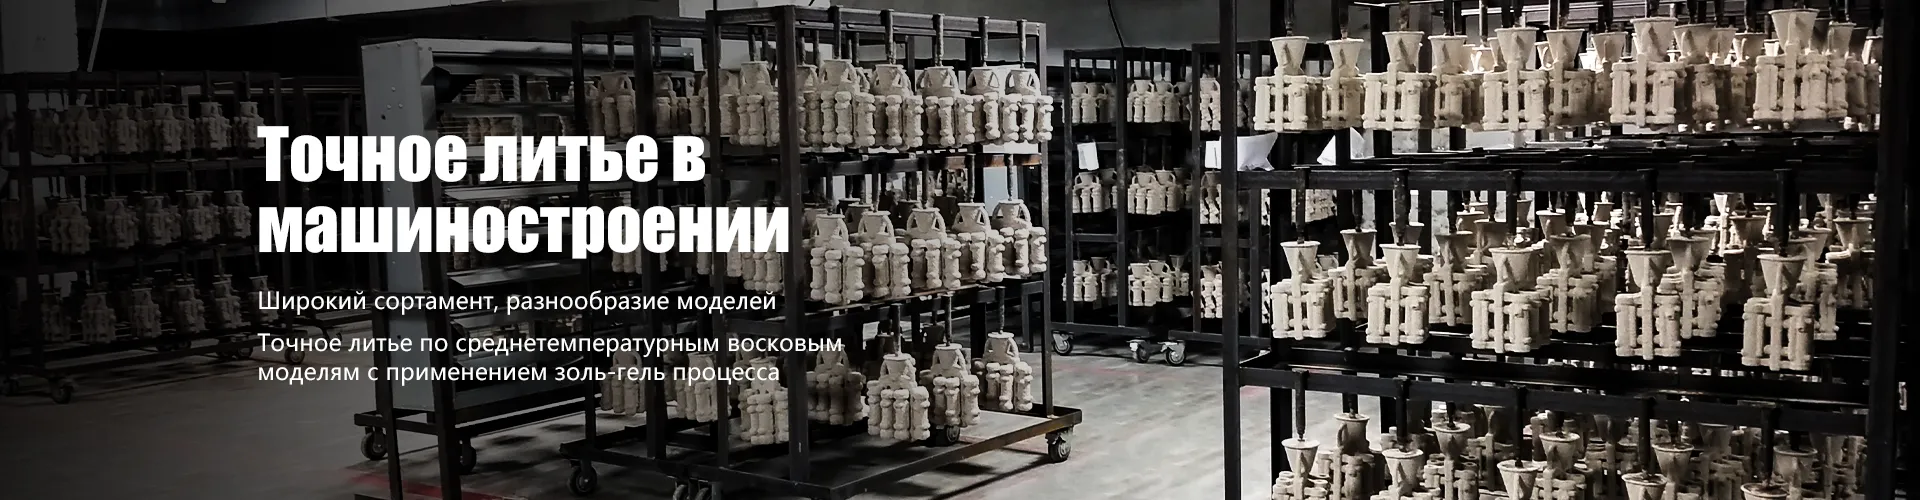
Технология точного литья по выплавляемым моделям (Lost Wax Casting) позволяет создавать детали сложной геометрии с минимальными припусками на обработку. Для корпуса электропривода это означает возможность интеграции крепежных элементов, ребер жесткости и каналов для кабелей непосредственно в форму, избегая последующей сварки или сверления.
Процесс начинается с создания мастер-модели. Сегодня мы используем высокоточную 3D-печать из воска или полимера для прототипирования. Это позволяет выявить конструктивные ошибки до запуска дорогостоящего металлического инструмента. На этом этапе важно учесть усадку металла. Для нержавеющей стали коэффициент усадки составляет примерно 1.5-2.0%. Если конструктор не заложит этот коэффициент в 3D-модель, готовый корпус окажется меньше чертежа, и двигатель не встанет на место.
Следующий этап — сборка восковых моделей в кластеры (деревья). Качество сборки влияет на равномерность заполнения формы металлом. Мы используем роботизированные ячейки для нанесения керамических оболочек. Наносится от 7 до 12 слоев суспензии и песка, каждый из которых сушится в контролируемых условиях влажности и температуры. Нарушение режима сушки приводит к трещинам в оболочке, что вызывает наплывы металла на готовой детали.
Выплавка воска происходит в автоклавах под давлением. Затем форма прокаливается при температуре 900-1000°C для удаления остатков воска и укрепления керамики. Заливка металла осуществляется в вакуумных печах индукционного типа. Вакуумирование необходимо для предотвращения окисления легирующих элементов (хрома, никеля, молибдена) и удаления растворенных газов. Именно вакуумная плавка обеспечивает высокую плотность металла и отсутствие раковин.
После остывания керамическая оболочка разбивается гидравлическими молотами или водой под высоким давлением. Отделение деталей от кластера выполняется лазерной резкой или механическим способом с последующей зачисткой. Финальная стадия — дробеструйная обработка и травление. Травление удаляет окалину и восстанавливает пассивный слой на поверхности нержавеющей стали, который защищает её от коррозии. Без качественного травления даже самая лучшая сталь начнет ржаветь в местах сварных швов или загрязнений.
Мы заметили, что многие поставщики экономят на этапе контроля качества керамических форм. Это приводит к изменению геометрии внутренних полостей. Для электроприводов, где важны посадочные места под подшипники и уплотнения, такое отклонение недопустимо. Мы используем рентгенографический контроль выборочно из каждой партии, чтобы гарантировать отсутствие внутренних дефектов литья.
Сравнение с альтернативными технологиями: почему литье выигрывает
При закупке корпусов для электроприводов инженеры часто стоят перед выбором между точным литьем, песчаным литьем и механической обработкой (CNC). Каждый метод имеет свои ниши, но для серийного производства сложных корпусов из нержавейки точное литье демонстрирует наилучший баланс цены и качества.
Песчаное литье дешевле в изготовлении форм, но дает низкую точность (класс точности не выше 14-15). Поверхность требует значительной механической обработки, что увеличивает время производства и стоимость финальной детали. Кроме того, песчаное литье часто дает пористость, что критично для герметичных корпусов IP67/IP68. Мы отказались от использования песчаного литья для ответственных узлов электроприводов еще в 2023 году после серии рекламаций по поводу утечек.
Механическая обработка из цельной заготовки (CNC) обеспечивает идеальную точность и качество поверхности. Однако для сложных корпусов с внутренними полостями этот метод неприменим или требует сборки из нескольких частей, что нарушает герметичность. Главный недостаток CNC — огромный расход материала. Коэффициент использования металла составляет всего 30-40%. При высокой стоимости нержавеющей стали это делает конечный продукт неконкурентоспособным по цене.
| Критерий | Точное литье | Песчаное литье | CNC (Фрезеровка) |
|---|---|---|---|
| Точность размеров | Высокая (CT4-CT6) | Низкая (CT14-CT16) | Очень высокая (CT2-CT3) |
| Качество поверхности | Ra 3.2 – 6.3 мкм | Ra 12.5 – 25 мкм | Ra 0.8 – 1.6 мкм |
| Сложность геометрии | Очень высокая | Средняя | Ограниченная |
| Отходы материала | Минимальные (литниковая система) | Средние | Очень высокие (до 70%) |
| Экономичность при серии >500 шт. | Высокая | Средняя | Низкая |
| Герметичность (без доп. обработки) | Высокая | Низкая (требуется пропитка) | Зависит от сборки |
Литье в кокиль (под давлением в металлическую форму) могло бы быть альтернативой, но для нержавеющей стали этот метод применяется редко из-за высоких температур плавления и разрушающего воздействия на металлические формы. Стоимость металлических форм для литья нержавейки исчисляется десятками тысяч долларов, что оправдано только при тиражах свыше 50 000 штук. Для большинства B2B-заказов на электроприводы такие объемы недостижимы.
Таким образом, для партий от 100 до 10 000 штук точное литье остается безальтернативным лидером. Оно позволяет получить деталь, близкую к финальной форме (Near Net Shape), минимизируя затраты на токарные и фрезерные операции. Вы платите за материал только там, где он нужен, а не за стружку, которая уходит в утиль.
Ценообразование: от чего зависит цена корпуса электропривода
Запрос «цена от завода-производителя» часто скрывает желание понять структуру затрат. Цена на корпус электропривода из нержавеющей стали точного литья не является фиксированной величиной. Она формируется под влиянием множества факторов, которые вы можете контролировать на этапе проектирования и заказа.
Первый фактор — вес детали и выход годного с кластера. Чем эффективнее скомпонованы модели на дереве, тем меньше расходов на воск, керамику и энергию на плавку. Оптимизация конструкции, например, добавление технологических отверстий для выхода газа или уменьшение толщины стенок в ненагруженных зонах, может снизить цену на 10-15% без потери прочности.
Второй фактор — сложность постобработки. Если чертеж требует шлифовки поверхностей до зеркального блеска или глубокой механической обработки внутренних посадок, цена вырастет пропорционально машинному времени. Мы рекомендуем оставлять припуски только на критически важных сопрягаемых поверхностях, оставляя остальную часть корпуса в состоянии после литья и дробеструйки.
Третий фактор — объем партии. При заказе от 1000 штук стоимость амортизации мастер-моделей и настройки оборудования распределяется на большее количество единиц. Однако даже при малых партиях (50-100 шт.) мы можем предложить конкурентную цену за счет использования универсальных технологических процессов и оптимизации загрузки печей.
Четвертый фактор — требования к контролю качества. Стандартный контроль включает визуальный осмотр и проверку основных размеров. Расширенный контроль, включающий рентген, капиллярный дефектоскопический контроль (на поиск микротрещин) и спектральный анализ химического состава каждой партии, добавляет к стоимости около 5-8%. Для ответственных применений в энергетике эти расходы обязательны, но для бытовой вентиляции могут быть излишними.
Логистика и упаковка также играют роль. Нержавеющая сталь не требует антикоррозийной упаковки, но хрупкие тонкостенные элементы нуждаются в индивидуальной защите от ударов. Мы используем многоразовые пластиковые контейнеры с ячейками, что снижает риск повреждения при транспортировке и удешевляет доставку в долгосрочной перспективе.
В 2026 году наблюдается стабилизация цен на никель и молибден, основные легирующие элементы нержавейки. Это позволяет нам фиксировать цены на срок до 3 месяцев для крупных контрактов. Прямая работа с заводом исключает наценки посредников, которые могут составлять от 20% до 100% в зависимости от региона поставки.
Стандарты качества и сертификация для международного рынка
Поставка промышленных компонентов на глобальный рынок требует строгого соблюдения международных стандартов. Отсутствие необходимой документации может привести к таможенным задержкам или отказу в приемке товара крупными корпорациями. Наше производство сертифицировано по ISO 9001:2015, что гарантирует системный подход к управлению качеством на всех этапах.
Для рынков России и стран ЕАЭС продукция должна соответствовать стандартам ГОСТ и иметь декларацию соответствия ТР ТС. В частности, мы руководствуемся ГОСТ 15150 при определении исполнений по климатическим факторам. Корпуса электроприводов часто должны соответствовать исполнениям УХЛ (умеренный и холодный климат) или ТВ (тропический влажный). Точное литье из нержавеющей стали идеально подходит для этих требований благодаря своей устойчивости к перепадам температур и влажности.
Для экспорта в Европу необходима маркировка CE и соответствие директивам Machinery Directive и ATEX (если привод используется во взрывоопасных зонах). Хотя сам корпус не является источником искрения, его материал и конструкция должны обеспечивать защиту от статического электричества и механических повреждений, которые могут привести к воспламенению. Нержавеющая сталь обладает низкой искрообразующей способностью, что делает её предпочтительным материалом для ATEX-зон.
В Северной Америке и ряде других стран требуется сертификация EAC или соответствие стандартам ASTM. Мы проводим химический анализ каждой плавки на спектрометре и выдаем сертификаты материала (Mill Certificate), подтверждающие соответствие марки стали заявленным нормам (например, ASTM A743 для литой нержавейки).
Важным документом является паспорт качества на каждую партию, содержащий результаты механических испытаний (предел текучести, относительное удлинение) и данные неразрушающего контроля. Мы храним архив этих данных в течение 10 лет, что позволяет отслеживать историю каждой детали. Это особенно важно для отраслей с высоким уровнем регулирования, таких как атомная энергетика и фармацевтика.
Наша лаборатория оснащена современным оборудованием для проведения испытаний на герметичность. Каждый корпус, предназначенный для работы под давлением или в погружном режиме, проходит тест воздухом под давлением 0.6 МПа. Детали, не прошедшие тест, автоматически отправляются в переплавку. Такой жесткий контроль позволяет нам гарантировать нулевой уровень протечек у клиента.
Как разместить заказ и избежать типичных ошибок
Процесс сотрудничества с заводом-производителем отличается от покупки готовой продукции на складе. Чтобы получить качественный корпус электропривода из нержавеющей стали точного литья в срок, необходимо правильно подготовить исходные данные. Мы выделили несколько шагов, которые помогут вам оптимизировать процесс закупки.
- Подготовка 3D-модели и чертежей. Предоставьте модель в формате STEP или IGES. Чертежи должны содержать все критические размеры с допусками. Укажите, какие поверхности являются функциональными (требуют обработки), а какие могут оставаться литыми. Ошибка в указании допусков (например, требование IT7 там, где достаточно IT12) может увеличить стоимость в три раза.
- Выбор материала и покрытия. Четко определите марку стали (AISI 304, 316L и т.д.). Если требуется дополнительная защита или декоративный эффект, укажите вид отделки: полировка, сатинирование, электрохимическое травление. Помните, что полировка сложных внутренних углов невозможна или крайне дорога.
- Согласование образца (прототипа). Перед запуском массовой партии мы изготавливаем пробную партию (3-5 штук). Это позволяет проверить геометрию, собираемость с двигателем и герметичность. Утверждение образца является обязательным этапом. Мы не начинаем серийное литье без вашего письменного подтверждения качества прототипа.
- Определение условий поставки и упаковки. Обсудите требования к упаковке. Для экспортных поставок мы используем деревянные ящики, обработанные согласно стандарту ISPM 15. Уточните базис поставки (EXW, FOB, CIF), так как это влияет на итоговую цену и зону ответственности за груз.
- Планирование сроков. Полный цикл производства, включая изготовление моделей, составляет 4-6 недель для новой продукции. Для повторных заказов срок сокращается до 3-4 недель. Планируйте закупки заранее, учитывая возможные логистические задержки на границах.
Одна из самых частых ошибок заказчиков — изменение требований в процессе производства. Изменение марки стали или геометрии после утверждения образца ведет к браку всей партии и необходимости перезапуска цикла. Мы настоятельно рекомендуем заморозить техническое задание до начала изготовления восковых моделей.
Еще один важный момент — проверка документации. Убедитесь, что в договоре прописаны штрафы за отступление от согласованных допусков и сроки поставки. Прозрачность условий защищает обе стороны и способствует долгосрочному сотрудничеству. Наши юристы подготовили стандартный контракт, который учитывает специфику международный торговли и защищает интересы покупателя.
ООО Чунцин Хойчэнь Прецизион Машинери: Технологии и надежность
Реализация описанных выше高标准ных требований возможна только при наличии мощной производственной базы и глубокой экспертизы. ООО Чунцин Хойчэнь Прецизион Машинери — российско-китайское предприятие, специализирующееся на высокоточном литье и механической обработке, успешно работает на рынке с 2017 года. Расположенная в зоне свободной торговли района Бэйбэй города Чунцин, наша производственная база занимает 8000 квадратных метров у подножия горного хребта Цзиньюньшань.
Ключевым технологическим преимуществом компании является применение запатентованного метода точного литья по среднетемпературным восковым моделям с использованием золь-гель процесса. Эта технология позволяет нам эффективно решать задачи изготовления деталей сложной конфигурации, включая сверхкрупногабаритные и микроскопические элементы, которые недоступны для традиционных методов. Именно этот подход обеспечивает ту самую высокую точность и чистоту поверхности, о которых говорилось в начале статьи.
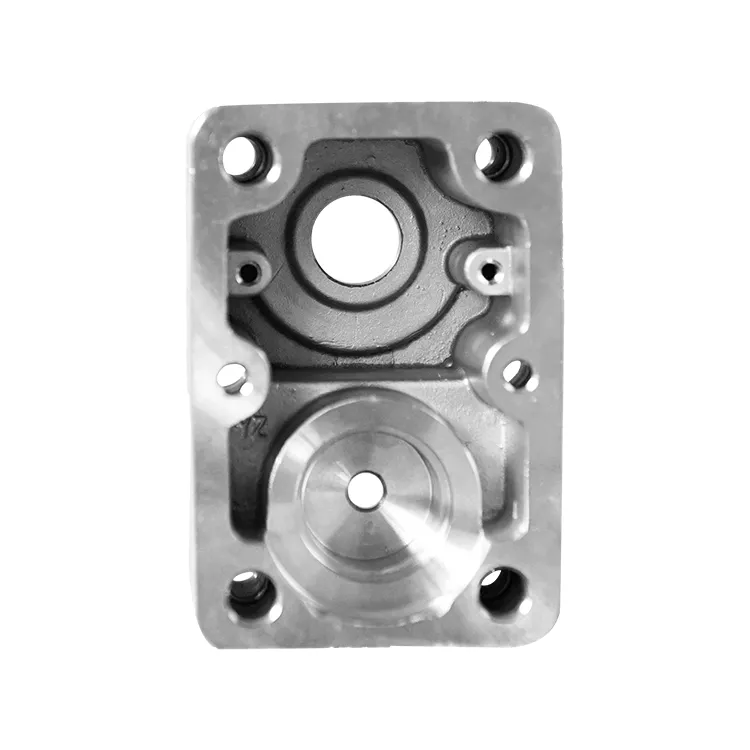
Мы являемся интегрированным производителем с полным вертикальным циклом: от собственных подразделений исследований и разработок (R&D) до точного литья, производства шестерён, механической обработки и финального контроля качества. В нашем портфеле, помимо корпусов электроприводов, представлены гидравлические игольчатые клапаны, монтажные плиты модулей давления, фланцевые соединения и компоненты для измерительных систем. Все продукты разрабатываются с учетом строгих требований к геометрической точности и герметичности.
Штат компании насчитывает около 80 высококвалифицированных сотрудников, организованных в семь функциональных отделов, что позволяет нам гибко реагировать на запросы клиентов и соблюдать сроки поставки. Годовой объем производства достигает 40 миллионов юаней, а наличие более десяти патентов подтверждает нашу техническую самостоятельность и инновационную направленность. Мы осуществляем поставки как на внутренний китайский рынок, так и за рубеж, формируя долгосрочные партнерские отношения с клиентами из отраслей промышленного машиностроения, водоснабжения и энергетики.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) для точного литья?
Минимальный заказ зависит от сложности детали. Для стандартных корпусов электроприводов наш MOQ составляет 50 штук. Это обусловлено затратами на подготовку керамических форм и настройку печи. Для очень крупных деталей MOQ может быть снижен до 10-20 штук по согласованию. При заказе от 500 штук предоставляется скидка на амортизацию мастер-моделей.
Можно ли использовать литые корпуса во взрывоопасных зонах?
Да, корпуса из нержавеющей стали, изготовленные методом точного литья, подходят для использования во взрывоопасных зонах (категории 1, 2, 3 по ATEX). Материал не накапливает статическое электричество и устойчив к механическим ударам. Однако для окончательного сертификации всего электропривода необходимо провести испытания узла в сборе. Мы предоставляем все необходимые сертификаты на материал и литье для прохождения этой сертификации.
Какие гарантии вы даете на герметичность корпусов?
Мы гарантируем герметичность всех корпусов, предназначенных для классов защиты IP67 и выше. Каждая такая деталь проходит индивидуальное пневматическое тестирование. В случае обнаружения скрытых дефектов литья (пор, раковин), приведших к нарушению герметичности, мы бесплатно заменяем бракованные изделия и компенсируем расходы на логистику. Наша статистика возврата по причине брака составляет менее 0.1%.
Сколько времени занимает изготовление новой партии?
Изготовление первой партии с нуля (включая создание мастер-моделей) занимает 5-7 недель. Повторные заказы, когда формы уже готовы, выполняются за 3-4 недели. Сроки могут варьироваться в зависимости от текущей загрузки производства и сезона. Мы всегда предоставляем детальный график производства при подтверждении заказа.
Работаете ли вы с небольшими партиями для прототипирования?
Да, мы предлагаем услугу быстрого прототипирования. Мы можем изготовить от 1 до 10 образцов с использованием 3D-печати восковых моделей и ускоренного цикла литья. Это позволяет вам проверить конструкцию и посадку деталей перед запуском дорогостоящей массовой партии. Стоимость единичных образцов выше, но она полностью окупается за счет предотвращения ошибок в серийном производстве.
Заключение: инвестиция в надежность вашего оборудования
Выбор поставщика корпусов для электроприводов — это стратегическое решение. В 2026 году рынок требует не просто наличия товара, а гарантированного качества, предсказуемых сроков и технической поддержки. Корпус электропривода из нержавеющей стали точного литья, произведенный на нашем заводе, отвечает самым строгим международным стандартам. Мы объединяем передовые технологии литья, строгий контроль качества и гибкий подход к потребностям клиента.
Мы понимаем, что каждый проект уникален. Поэтому мы не предлагаем шаблонных решений. Наши инженеры готовы проанализировать ваши чертежи, предложить оптимизацию конструкции для снижения costs и рассчитать точную стоимость партии. Работая напрямую с производителем, вы получаете прозрачное ценообразование и полный контроль над процессом.
Не позволяйте низким качествам комплектующих ставить под угрозу репутацию вашего бренда. Выбирайте надежность, проверенную временем и тысячами успешных отгрузок. Свяжитесь с нами сегодня, чтобы получить бесплатную консультацию и расчет стоимости вашего проекта. Наши специалисты ответят на все вопросы и помогут сделать правильный выбор.
Для получения дополнительной информации о наших возможностях и портфолио выполненных проектов, посетите раздел производство литых деталей из нержавеющей стали. Мы готовы стать вашим надежным партнером в мире промышленной автоматики.