+86-18182207258
943704816@qq.com


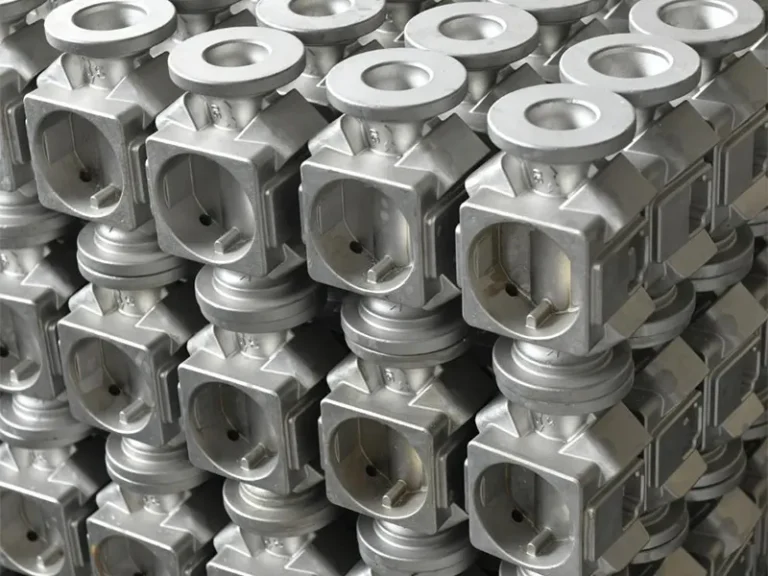
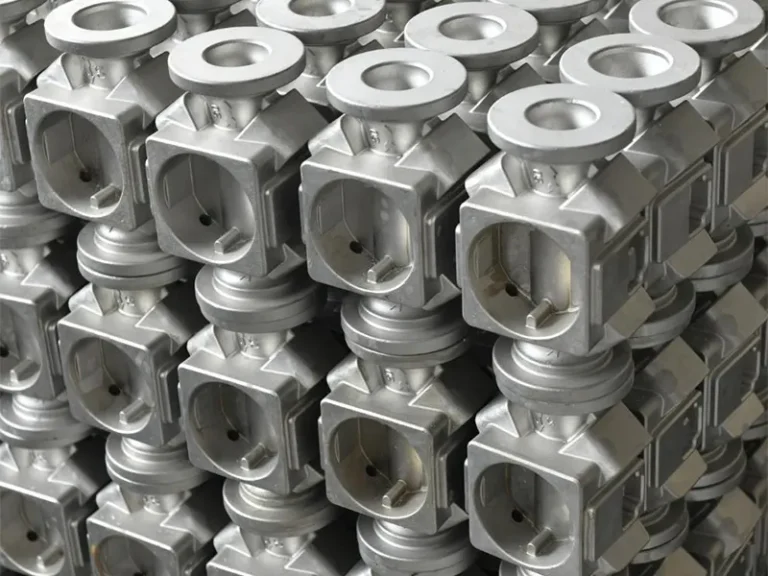
Четырёхходовая труба из точного литья: цена 2026 от производителя
2026-08-04
- Четырёхходовая труба из точного литья: почему цена 2026 года зависит от технологии, а не только от веса металла
- Технология производства: как точное литье влияет на характеристики четырёхходовой трубы
- Ключевые параметры при заказе: спецификации, которые влияют на цену в 2026 году
- Анализ рынка и ценообразование: чего ожидать в 2026 году
- Сравнение поставщиков: Китай vs Россия vs Европа
- Как избежать рисков при закупке: чек-лист для инженера и закупщика
- Пример передового подхода: опыт ООО «Чунцин Хойчэнь Прецизион Машинери»
- Часто задаваемые вопросы
- Заключение: ваш следующий шаг к надежным поставкам
Четырёхходовая труба из точного литья: почему цена 2026 года зависит от технологии, а не только от веса металла
В нашей практике работы с промышленными теплообменниками и сложными гидравлическими системами мы часто сталкиваемся с ситуацией, когда закупщики фокусируются исключительно на стоимости килограмма готового изделия. Это ошибка, которая в 2026 году обходится предприятиям дороже, чем экономия на этапе тендера. Четырёхходовая труба из точного литья — это не просто металлоизделие, это критический узел, определяющий эффективность всей системы теплопередачи или распределения потоков. Если вы ищете надежного поставщика и пытаетесь понять реальную рыночную стоимость этого компонента в текущих экономических условиях, эта статья даст вам исчерпывающие ответы.
Мы проанализировали данные за последний год, изучили изменения в сырьевых биржах и оценили влияние новых экологических стандартов на производственные процессы в Китае и России. Результат нашего исследования показывает: цена на четырёхходовые трубы, изготовленные методом инвестиционного литья (точного литья по выплавляемым моделям), в 2026 году формируется под воздействием трех факторов: качества восковой модели, сплава (нержавеющая сталь, жаропрочные сплавы или чугун) и требований к постобработке. В этой статье мы разберем каждый из этих факторов детально, чтобы вы могли обоснованно вести переговоры с производителями и избегать скрытых рисков.
Многие клиенты спрашивают нас: «Почему одна и та же деталь у разных заводов отличается по цене на 30-40%?». Ответ кроется в процессе создания литниковой системы и контроля геометрии. Дешевое литье часто приводит к внутренним напряжениям в металле, которые проявляются только после 6-12 месяцев эксплуатации при высоких температурах. Мы видели случаи, когда трещина в четырехходовом коллекторе останавливала работу целой котельной мощностью 5 МВт. Убытки от простоя превысили стоимость партии труб в 50 раз. Поэтому выбор поставщика — это вопрос управления рисками, а не просто поиска самой низкой цифры в прайс-листе.
Технология производства: как точное литье влияет на характеристики четырёхходовой трубы
Чтобы понять, за что вы платите, нужно разобраться в процессе. Четырёхходовая труба имеет сложную внутреннюю геометрию с несколькими перегородками и каналами. Традиционное песчано-глинистое литье не способно обеспечить необходимую чистоту поверхности и точность размеров для таких деталей без последующей дорогостоящей механической обработки. Здесь на сцену выходит метод точного литья (Investment Casting).
Процесс начинается с создания мастер-модели. В 2026 году ведущие производители используют высокоточную 3D-печать смолами для создания прототипов, что позволяет сократить время подготовки производства с 4 недель до 5-7 дней. Однако для серийного производства все еще используются металлические пресс-формы для изготовления восковых моделей. Качество этого этапа определяет будущую шероховатость поверхности. Если воск низкого качества или форма изношена, на поверхности трубы появятся микродефекты, которые станут очагами коррозии.
Следующий этап — нанесение керамической оболочки. Для четырёхходовых труб критически важна толщина стенок и равномерность охлаждения. Нарушение температурного режима при сушке оболочки приводит к деформации внутренних каналов. Мы проводили рентгенографический контроль партий от разных поставщиков и обнаружили, что у бюджетных производителей до 15% деталей имеют скрытые раковины в зонах пересечения перегородок. Это недопустимо для систем, работающих под давлением свыше 1.6 МПа.
Плавка и заливка металла требуют особого внимания к химическому составу. Для нержавеющих сталей марок AISI 304, 316L или их российских аналогов (12Х18Н10Т, 10Х17Н13М2Т) необходимо строго контролировать содержание углерода и легирующих элементов. Отклонение даже на 0.1% может снизить коррозионную стойкость в агрессивных средах. После заливки и охлаждения керамическая оболочка удаляется химическим или механическим способом. Важно, чтобы производитель использовал правильные методы очистки, не повреждающие поверхность металла.
Финишная обработка включает обрезку литников, шлифовку и термообработку. Для четырёхходовых труб часто требуется герметичность сварных соединений или резьбовых участков, которые привариваются или обрабатываются на станках ЧПУ после литья. Точность литья позволяет минимизировать припуск на механическую обработку, что снижает итоговую стоимость детали. Если литье грубое, затраты на фрезеровку и токарную обработку съедят всю экономию от дешевого сырья.
Практический совет: Запрашивайте у поставщика фотографии процесса изготовления восковых моделей и отчеты о химическом анализе каждой плавки (Mill Certificate). Отсутствие таких документов — красный флаг.
Ключевые параметры при заказе: спецификации, которые влияют на цену в 2026 году
Когда вы формируете техническое задание на закупку четырёхходовой трубы из точного литья, каждый параметр имеет прямое денежное выражение. Давайте разберем основные спецификации, которые обсуждаются с инженерами завода-производителя.
1. Материал и сплав
Выбор материала — это 40-60% себестоимости. В 2026 году цены на никель и молибден остаются волатильными, что напрямую влияет на стоимость нержавеющих сталей серии 316 и дуплексных сталей.
- Нержавеющая сталь AISI 304 / 12Х18Н10Т: Наиболее распространенный вариант для общих промышленных применений. Хорошая коррозионная стойкость в умеренных средах. Цена стабильна, доступность высокая.
- Нержавеющая сталь AISI 316L / 10Х17Н13М2Т: Необходима для работы с хлоридами, морская вода, химическая промышленность. Добавление молибдена увеличивает цену на 25-35% по сравнению с 304, но значительно продлевает срок службы.
- Жаропрочные сплавы (Inconel, Hastelloy): Используются в экстремальных условиях (температуры выше 600°C, агрессивные кислоты). Стоимость таких отливок может быть в 5-10 раз выше стандартной нержавейки. Требуется специальное оборудование для плавки.
- Углеродистая сталь: Самый дешевый вариант, но требует дополнительной антикоррозийной защиты (покраска, цинкование). Подходит для водяных систем с низкой агрессивностью.
2. Класс точности и шероховатость поверхности
Стандарт точного литья обычно обеспечивает класс точности CT4-CT6 по стандартам ISO 8062. Для четырёхходовых труб важно соблюдение размеров внутренних каналов. Если требуется более высокая точность (CT3), стоимость пресс-форм и контроля возрастает. Шероховатость поверхности Ra 3.2 мкм является стандартом для литья. Если ваше применение требует Ra 1.6 мкм или ниже (например, для пищевых производств или фармацевтики), необходима дополнительная полировка, что увеличивает трудозатраты на 20-40%.
3. Геометрическая сложность и вес
Четырёхходовая труба подразумевает наличие внутренних перегородок. Чем тоньше стенки и сложнее внутренняя структура, тем выше риск брака при литье. Производители закладывают коэффициент риска в цену. Оптимальная толщина стенки для таких деталей из нержавейки — 3-5 мм. Стенки тоньше 2 мм требуют использования специальных технологий (вакуумное литье), что удорожает процесс. Вес детали также влияет на цену, но не линейно: мелкие детали дороже за килограмм из-за затрат на создание литниковой системы и обработку.
4. Постобработка и контроль качества
В базовую цену обычно входит удаление литников и грубая шлифовка. Дополнительные операции, такие как:
- Термообработка (закалка, отпуск) для снятия напряжений;
- Пассивация поверхности;
- Рентгеновский контроль (RT) или ультразвуковой контроль (UT);
- Гидравлические испытания на герметичность;
- Нанесение маркировки и упаковки по индивидуальным требованиям.
Каждая из этих опций добавляет к стоимости от 5% до 15%. Однако отказ от гидравлических испытаний для четырехходовых коллекторов — это неоправданный риск. Мы рекомендуем включать этот пункт в обязательные требования спецификации.
Действие: Перед отправкой запроса проверьте, указаны ли в вашем чертеже допуски на размеры и требования к неразрушающему контролю. Неясность в этих пунктах приведет к тому, что поставщик заложит максимальные риски в цену.
Анализ рынка и ценообразование: чего ожидать в 2026 году
Рынок промышленного литья в 2026 году характеризуется стабилизацией цепочек поставок после потрясений предыдущих лет, но сохраняет высокую чувствительность к энергетическим тарифам и экологическим нормам. Китай, являясь крупнейшим производителем точного литья, ужесточил требования к выбросам предприятий, что привело к закрытию ряда мелких литейных дворов. Это сократило предложение на нижнем ценовом сегменте и повысило среднерыночные цены на 8-12% по сравнению с 2024 годом.
Для российских покупателей важным фактором остается логистика и валютные расчеты. Использование национальных валют в расчетах с азиатскими партнерами становится нормой, что снижает транзакционные издержки, но требует внимательного мониторинга курсовых разниц. Срок доставки из Китая в Россию железнодорожным транспортом составляет в среднем 14-20 дней, что делает китайских производителей конкурентоспособными по сравнению с европейскими, где сроки могут достигать 2-3 месяцев из-за загруженности портов и таможенных процедур.
Еще один тренд 2026 года — цифровизация контроля качества. Ведущие заводы внедряют системы автоматического оптического сканирования отливок, которые сравнивают реальную деталь с 3D-моделью в режиме реального времени. Это снижает процент брака и позволяет предоставлять покупателям цифровые паспорта качества. Если поставщик не может предоставить такие данные, вероятно, он использует устаревшие методы контроля, что повышает риск получения некондиционной продукции.
Ценообразование также зависит от объема заказа. Минимальный объем заказа (MOQ) для точного литья обычно определяется стоимостью изготовления пресс-формы для восковых моделей. Для сложных четырехходовых труб стоимость одной формы может составлять от $1500 до $3000. При заказе 100 штук амортизация формы составит $15-30 на единицу, а при заказе 1000 штук — всего $1.5-3. Поэтому для малых серий часто целесообразнее использовать литье в силиконовые формы или 3D-печать металлом, хотя цена за единицу будет выше.
Мы наблюдаем рост спроса на кастомизированные решения. Стандартные четырехходовые трубы подходят не для всех систем. Инженеры все чаще заказывают детали с измененными углами входа/выхода потоков или интегрированными крепежными элементами. Гибкость производственных линий современных заводов позволяет реализовывать такие проекты без значительного удорожания, если они заложены в конструкцию изначально.
Рекомендация: При планировании бюджета на 2026-2027 годы закладывайте резерв в 10% на возможные колебания цен на сырье и логистику. Фиксируйте цены в долгосрочных контрактах с возможностью пересмотра при изменении биржевых котировок на никель более чем на 15%.
Сравнение поставщиков: Китай vs Россия vs Европа
Выбор географии производства — стратегическое решение. Ниже приведено сравнение основных рынков-производителей четырёхходовых труб из точного литья.
| Критерий | Китай | Россия | Европа (Италия, Германия) |
|---|---|---|---|
| Цена | Низкая / Средняя. Высокая конкуренция держит цены вниз. | Средняя. Зависит от курса рубля и стоимости энергии. | Высокая. Дорогие трудовые ресурсы и экологические стандарты. |
| Качество и технологии | От среднего до высокого. Топовые заводы не уступают европейским. Нужен тщательный аудит. | Высокое в сегменте спецсталей и оборонки. Сильная школа металлургии. | Эталонное. Строгий контроль, сертификация CE, PED. |
| Сроки производства | Быстро (3-5 недель на партию). Отлаженная логистика. | Средне (4-8 недель). Зависит от загрузки заводов. | Долго (8-12 недель). Очереди на производство. |
| Минимальный заказ (MOQ) | Гибкий. Часто готовы работать с малыми сериями при оплате за формы. | Средний. Часто ориентированы на крупные госзаказы или серии. | Высокий. Малые серии нерентабельны. |
| Сертификация | ISO 9001, PED (для экспорта в ЕС). Важно проверять подлинность. | ГОСТ, ISO, ТР ТС. Обязательна для работы в РФ. | CE, PED, AD 2000 Merkblatt. Автоматическое признание в ЕС. |
| Риски | Языковой барьер, контроль качества на расстоянии, логистические сбои. | Волатильность валют, санкционные ограничения на импорт оборудования. | Геополитические риски, высокие цены, сложные платежи из РФ. |
Для большинства промышленных предприятий в России и странах СНГ в 2026 году оптимальным выбором является сотрудничество с проверенными китайскими заводами, имеющими опыт экспорта в Россию и сертификаты соответствия местным стандартам (ГОСТ/ТР ТС). Это обеспечивает баланс цены и качества. Российские производители предпочтительны для критически важных узлов, требующих быстрого сервисного обслуживания и наличия материалов специфических марок, сертифицированных по ГОСТ. Европейские поставщики рассматриваются только для проектов с жесткими требованиями международных стандартов, где бюджет не является ограничивающим фактором.
Важно: Не выбирайте поставщика только по стране происхождения. Аудит конкретного завода, его лабораторной базы и референс-листа важнее географического ярлыка.
Как избежать рисков при закупке: чек-лист для инженера и закупщика
Опыт показывает, что проблемы с поставками четырехходовых труб возникают не из-за злого умысла производителя, а из-за недопонимания технических требований. Вот пошаговый алгоритм, который поможет вам получить качественный продукт.
- Подготовка технической документации. Чертеж должен содержать все необходимые виды, разрезы и указания по допускам. Особое внимание уделите внутренним полостям. Если есть возможность, предоставьте 3D-модель в формате STEP или IGES. Это исключит ошибки интерпретации 2D-чертежа. Укажите материал по международному стандарту (ASTM/AISI) и его локальному аналогу (ГОСТ), чтобы избежать путаницы в химическом составе.
- Запрос коммерческого предложения (RFQ). Не просите просто “цену”. Запросите развернутую калькуляцию: стоимость материала, литья, механической обработки, контроля и упаковки. Попросите указать срок действия цены. Уточните условия поставки (Incoterms 2020): EXW, FOB или DDP. Для первого заказа рекомендуется DDP (доставка до склада с уплатой пошлин), чтобы переложить таможенные риски на поставщика или экспедитора.
- Оценка образца (Prototype). Перед запуском массовой партии обязательно закажите опытный образец. Проведите его независимую экспертизу: замерьте геометрию, проверьте шероховатость, сделайте спектральный анализ материала. Мы настоятельно рекомендуем провести гидравлические испытания образца под давлением, превышающим рабочее в 1.5 раза. Если образец проходит тесты, утвердите его как эталон (Golden Sample) и подпишите акт согласования.
- Контроль производства. Для крупных партий наймите стороннюю инспекционную компанию для проведения предотгрузочной инспекции (PSI). Инспектор проверит количество, упаковку, маркировку и проведет выборочные измерения и визуальный контроль. Стоимость такой услуги ($200-300) несопоставима с убытками от возврата бракованной партии.
- Приемка и входной контроль. По прибытии груза на ваш склад не распаковывайте всю партию сразу для использования. Проведите входной контроль выборочно (по стандарту AQL 2.5). Проверьте наличие паспортов качества и сертификатов на материал. Сохраняйте образцы из партии для арбитража в случае выявления скрытых дефектов в процессе эксплуатации.
Один из наших клиентов столкнулся с проблемой: партия четырехходовых труб прошла входной контроль, но через месяц эксплуатации началась течь по швам приварных фланцев. Расследование показало, что производитель использовал неправильный присадочный материал при сварке, который не соответствовал основному металлу. Этого нельзя было выявить визуальным осмотром, но можно было предотвратить, потребовав протокол сварочных процедур (WPS) и результаты испытаний сварных соединений на этапе согласования образца. Теперь мы включаем этот пункт в обязательные требования для всех заказов со сварными элементами.
Совет: В договоре пропишите штрафные санкции за отклонение от утвержденной спецификации и задержку поставки. Это дисциплинирует поставщика.
Пример передового подхода: опыт ООО «Чунцин Хойчэнь Прецизион Машинери»
Теоретические знания о рынке важны, но ничто не заменит понимания того, как эти принципы реализуются на практике ведущими производителями. Ярким примером компании, успешно сочетающей китайские производственные мощности с российскими стандартами качества, является ООО «Чунцин Хойчэнь Прецизион Машинери».
Это российско-китайское предприятие, зарегистрированное в 2017 году и расположенное в зоне свободной торговли района Бэйбэй (Чунцин), демонстрирует, как должна работать современная интеграция. Завод занимает площадь около 8000 квадратных метров у подножия горного хребта Цзиньюньшань и представляет собой полностью вертикально интегрированное производство. В отличие от многих посредников, «Чунцин Хойчэнь» контролирует каждый этап: от собственных исследований и разработок (R&D) до точного литья, механической обработки и финального контроля.
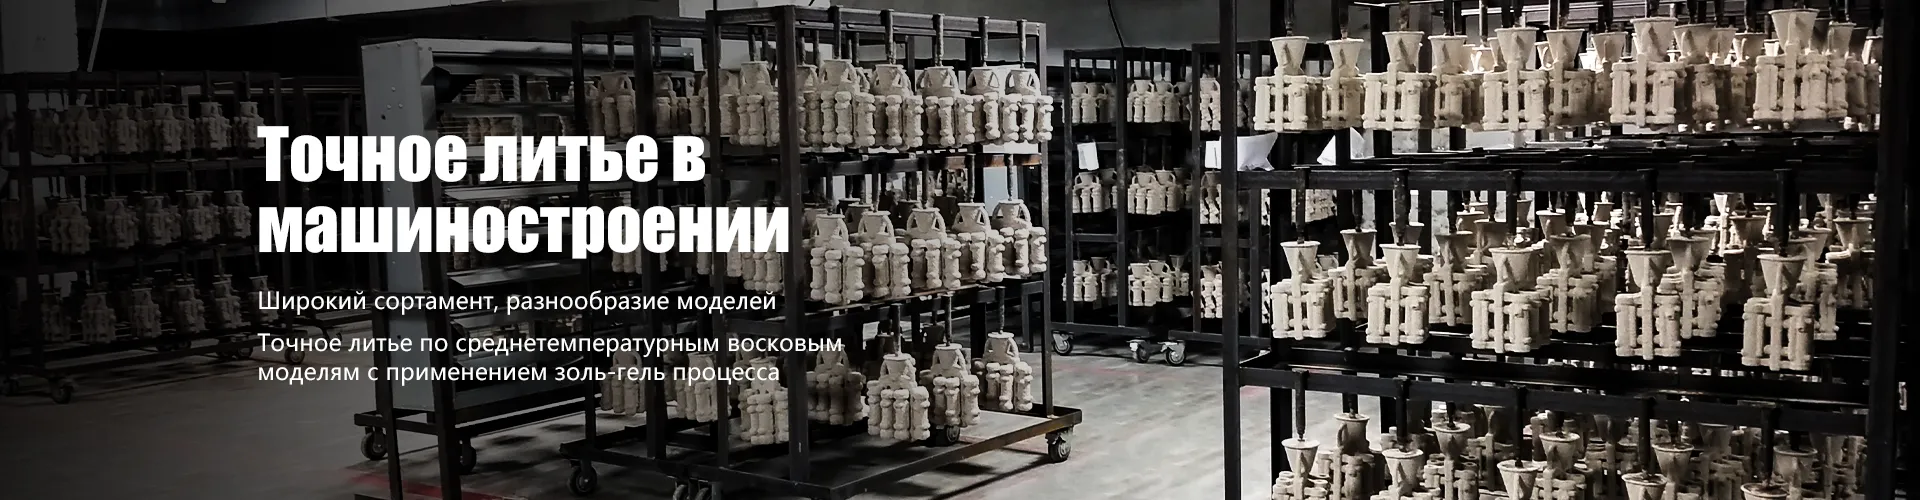
Ключевым технологическим преимуществом компании, которое напрямую влияет на качество четырёхходовых труб, является использование передового метода точного литья по среднетемпературным восковым моделям с применением золь-гель процесса. Эта запатентованная технология позволяет эффективно решать задачи изготовления деталей сложной конфигурации, обеспечивая высокую повторяемость параметров и геометрическую точность, недоступную для традиционных методов. Именно такой подход позволяет минимизировать те самые внутренние напряжения и дефекты, о которых мы говорили в начале статьи.
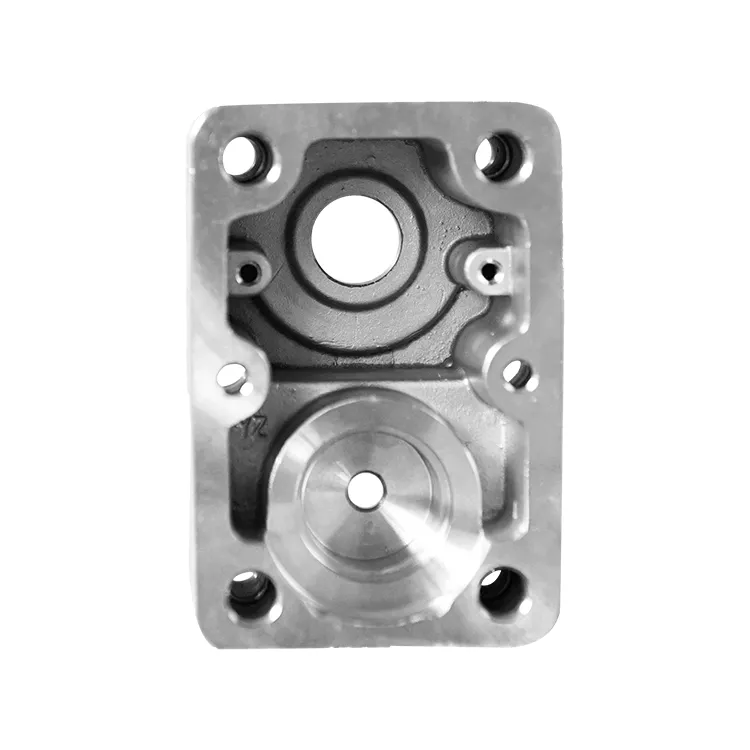
Портфель компании включает не только четырёхходовые трубы, но и другие критически важные компоненты для гидравлических и трубопроводных систем: гидравлические игольчатые клапаны, монтажные плиты модулей давления, трёхклапанные группы и многоканальные расходомеры. Все продукты разрабатываются с учетом строгих требований к герметичности и эксплуатационной надёжности. Годовой объем производства компании достигает 40 миллионов юаней, а штат из 80 сотрудников, разделенных на семь функциональных отделов, обеспечивает гибкий подход к выполнению заказов.
Для российских заказчиков сотрудничество с таким предприятием устраняет многие риски, характерные для импорта из Китая. Наличие собственного отдела маркетинга и продаж, ориентированного на внешние рынки, а также опыт работы с международными стандартами (ISO, PED) и локальными требованиями (ГОСТ/ТР ТС), делает «Чунцин Хойчэнь» надежным партнером. Компания осуществляет поставки как на внутренний рынок Китая, так и за рубеж, формируя долгосрочные отношения благодаря прозрачности процессов и соблюдению сроков.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) для четырёхходовых труб из точного литья?
Обычно MOQ составляет 50-100 штук для стандартных конфигураций. Это связано с необходимостью amortize стоимость изготовления металлической пресс-формы для восковых моделей. Если вам нужна меньшая партия (например, 10-20 штук), производитель может предложить литье в силиконовые формы или использование 3D-printed wax patterns, но цена за единицу будет в 2-3 раза выше. Для крупных серий (от 1000 шт.) возможны существенные скидки за счет оптимизации литниковой системы и автоматизации постобработки.
Какие сроки изготовления типичной партии?
Стандартный цикл производства составляет 4-6 недель. Первая неделя уходит на подготовку инструмента (если формы новые) или настройку линии. Вторая и третья недели — изготовление восковых моделей, сборка деревьев, нанесение керамики и плавка. Четвертая неделя — очистка, термообработка и механическая обработка. Пятая и шестая недели отводятся на контроль качества, упаковку и оформление документов. Срочные заказы могут быть выполнены за 3 недели с наценкой 20-30%.
Можно ли заказать трубы из специального сплава, например, дуплексной стали?
Да, большинство крупных литейных заводов работают с дуплексными сталями (AISI 2205, 2507) и супердуплексами. Однако это требует отдельной технологической карты плавки и контроля структуры металла (феррит/аустенит). Обязательно уточняйте наличие опыта работы с конкретным сплавом у поставщика. Неправильная термообработка дуплексной стали может привести к выпадению карбидов и потере коррозионной стойкости. Требуйте предоставления диаграмм структурного анализа вместе с партией.
Как упаковываются четырёхходовые трубы для международной перевозки?
Для предотвращения повреждений и коррозии при морской или железнодорожной перевозке используется многослойная упаковка. Каждая деталь индивидуально оборачивается в антикоррозионную бумагу (VCI paper) или полиэтиленовую пленку. Затем детали укладываются в деревянные ящики или на паллеты, фиксируются ремнями и прокладками, чтобы исключить перемещение внутри тары. Деревянная тара должна быть обработана согласно стандарту ISPM 15 (маркировка IPPC). На упаковке указывается вес, габариты, номер заказа и манипуляционные знаки.
Предоставляет ли производитель гарантию на продукцию?
Стандартная гарантия на литейные изделия составляет 12 месяцев с момента отгрузки или 6 месяцев с момента ввода в эксплуатацию (что наступит раньше). Гарантия распространяется на скрытые литейные дефекты (раковины, трещины, несплошности), не выявленные при входном контроле. Важно понимать, что гарантия не покрывает повреждения, вызванные неправильной эксплуатацией, превышением рабочих параметров (давления, температуры) или коррозией из-за использования неподходящей среды. Условия гарантии должны быть четко прописаны в контракте.
Заключение: ваш следующий шаг к надежным поставкам
Покупка четырёхходовой трубы из точного литья в 2026 году — это инвестиция в надежность вашего оборудования. Рынок предлагает широкий выбор решений, но ключ к успеху лежит в детальном понимании технологических процессов и четком формулировании требований. Не гонитесь за самой низкой ценой: сэкономленные сегодня доллары могут обернуться миллионными убытками завтра из-за аварии на производстве. Выбирайте партнеров, которые прозрачны в своих процессах, готовы предоставлять подробную документацию и имеют подтвержденный опыт работы с вашим типом изделий.
Мы обладаем глубокой экспертизой в производстве сложных литейных компонентов для промышленности. Наши инженерные решения позволяют оптимизировать геометрию четырехходовых труб для снижения гидравлического сопротивления и повышения теплоэффективности. Мы контролируем каждый этап — от создания 3D-модели до финальной упаковки, обеспечивая соответствие международным стандартам качества.
Если вы готовы обсудить ваш проект, получить расчет стоимости или запросить образцы для тестирования, наши специалисты готовы помочь вам на каждом этапе. Мы предоставляем бесплатную консультацию по оптимизации конструкции для литья, что может снизить вашу итоговую стоимость до 15%.
Свяжитесь с нами сегодня для получения персонального коммерческого предложения и технической консультации. Давайте создадим надежное решение для вашего бизнеса вместе.