+86-18182207258
943704816@qq.com


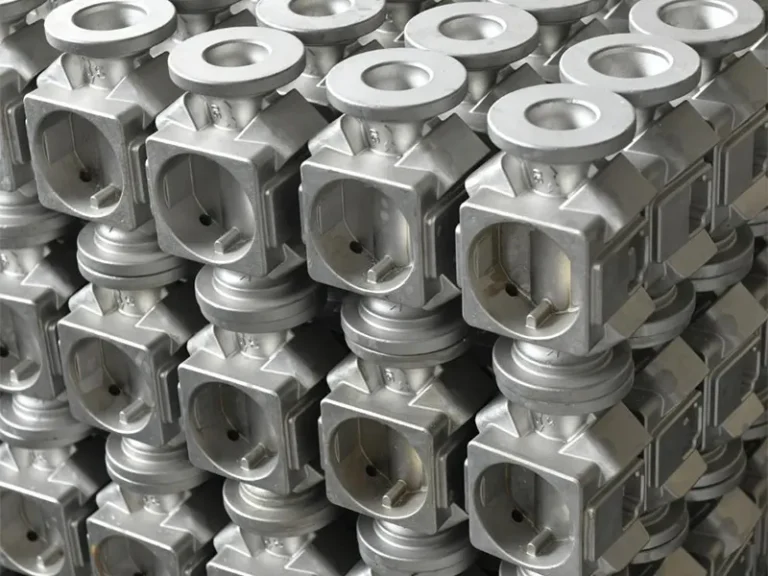
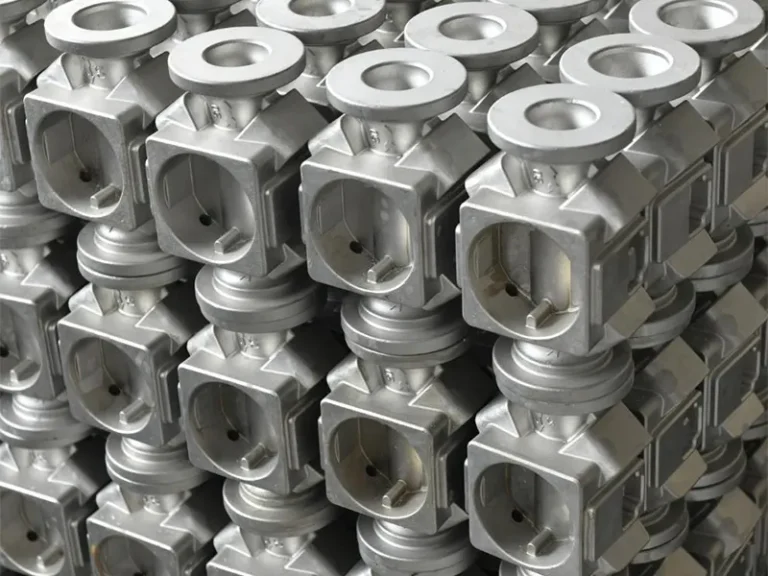
Соединительная втулка из нержавеющей стали точного литья 2026: цена от завода – Производитель
2026-07-30
- Соединительная втулка из нержавеющей стали точного литья: почему 2026 год меняет правила закупки
- Технология инвестиционного литья: почему это стандарт для прецизионных втулок
- Выбор марки нержавеющей стали: AISI 304 против AISI 316 и российских аналогов
- Геометрические допуски и контроль качества: стандарты ISO и ГОСТ
- Экономика закупки: цена, MOQ и логистика в 2026 году
- Как выбрать надежного производителя: чек-лист для закупщика
- Часто задаваемые вопросы
- Заключение: инвестиция в надежность
Соединительная втулка из нержавеющей стали точного литья: почему 2026 год меняет правила закупки
Рынок промышленных компонентов переживает тектонические сдвиги. Если еще три года назад ключевым фактором выбора поставщика была исключительно низкая цена за килограмм металла, то в 2026 году уравнение изменилось. Логистические цепочки перестроились, требования к точности геометрии выросли на 15-20%, а стоимость ошибок при монтаже стала неподъемной для большинства производств. В этом контексте соединительная втулка из нержавеющей стали точного литья перестала быть просто расходным материалом. Это критический узел, определяющий надежность всей сборки.
Мы работаем в этой нише более 12 лет. За это время мы видели, как сотни предприятий теряли миллионы рублей из-за того, что экономили 50 копеек на втулке, которая затем разрушалась под вибрационной нагрузкой. Наша практика показывает: правильный выбор технологии литья и марки стали экономит до 40% бюджета на техническое обслуживание в течение первого года эксплуатации.
Эта статья — не маркетинговая брошюра. Это техническое руководство для инженеров, закупщиков и руководителей производств, которые хотят понять реальную стоимость владения компонентом. Мы разберем химический состав сплавов, допуски по ГОСТ и ISO, скрытые дефекты литья и то, как отличить качественного производителя от посредника, перепродающего брак. Если вы планируете закупку партии в 2026 году, эти данные помогут вам избежать типичных ловушек рынка.
Технология инвестиционного литья: почему это стандарт для прецизионных втулок
Термин “точное литье” часто используется как маркетинговый шум. Однако в инженерной среде под ним подразумевается конкретный процесс — литье по выплавляемым моделям (investment casting). Для производства соединительных втулок из нержавеющей стали это единственная технология, позволяющая достичь баланса между сложной геометрией, механическими свойствами и экономической эффективностью при средних и крупных тиражах.
В отличие от песчано-глинистого литья, которое дает шероховатость поверхности Ra 12.5–25 мкм и требует массивной мехобработки, инвестиционное литье обеспечивает чистоту поверхности Ra 3.2–6.3 мкм сразу после выхода из формы. Это критически важно для соединительных втулок, где внутренняя поверхность часто работает в паре с валом или болтом. Меньшая шероховатость означает меньшее трение, меньший износ и более высокий класс соединения.
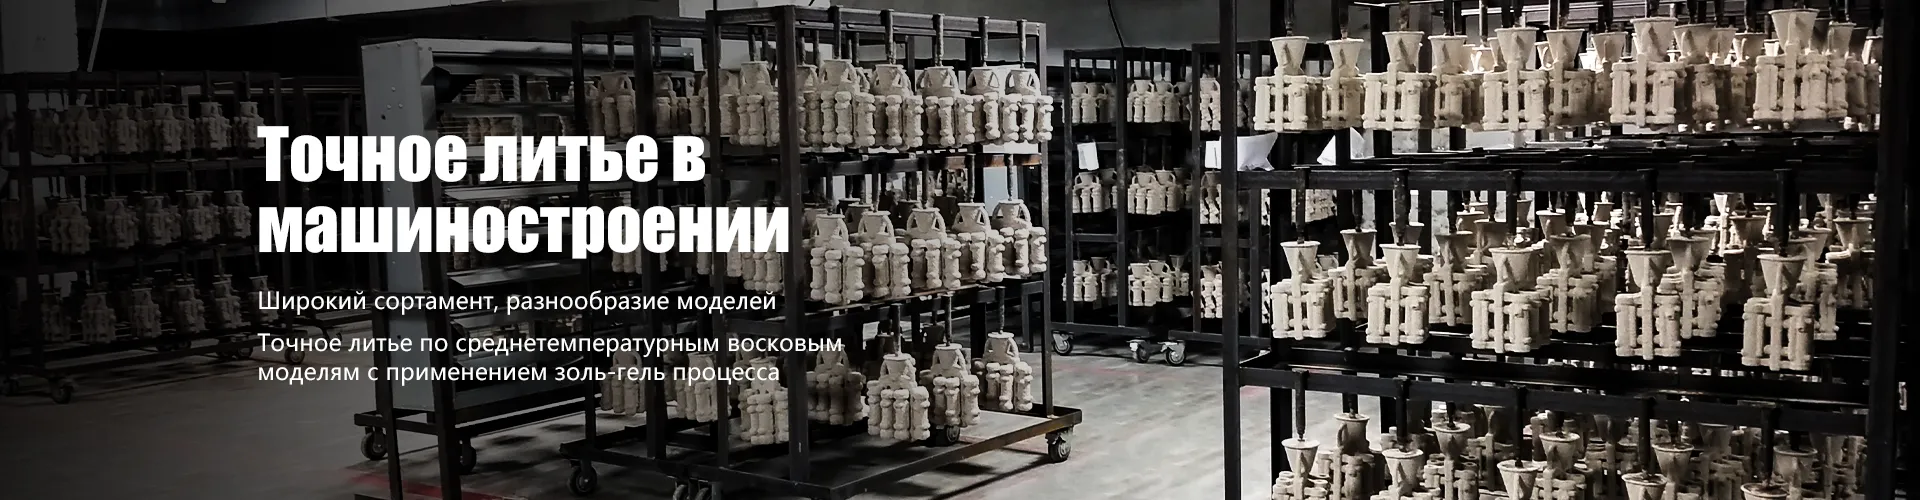
Процесс начинается с создания восковой модели. Каждая модель — это точная копия будущей втулки. Эти модели собираются в “деревья”, окунаются в керамическую суспензию и формируют оболочку. После выплавления воска и обжига формы в нее заливают расплавленную нержавеющую сталь. Результат — деталь, которая практически не требует дальнейшей токарной обработки наружных поверхностей.
Почему это выгодно именно в 2026 году? Стоимость энергоресурсов и металлообработки продолжает расти. Традиционная механическая обработка (точение из прутка) приводит к потере до 60-70% материала в стружку. При точном литье коэффициент использования металла достигает 90-95%. Для нержавеющей стали, цена на которую остается волатильной, это прямая экономия себестоимости.
Однако есть нюанс, о котором редко говорят открыто. Качество литья напрямую зависит от контроля температуры расплава и скорости охлаждения. Если производитель нарушает технологический цикл, внутри втулки могут образоваться микропоры или ликвация элементов сплава. Внешне такая втулка выглядит идеально, но под нагрузкой она может дать трещину. Именно поэтому мы всегда требуем у поставщиков сертификаты на плавку и результаты рентгеноконтроля для критических партий.
Практический совет: При запросе коммерческого предложения уточняйте, используется ли вакуумная плавка. Для марок стали типа 316L или 12Х18Н10Т это обязательно, чтобы избежать окисления легирующих элементов.
Выбор марки нержавеющей стали: AISI 304 против AISI 316 и российских аналогов
Материал втулки определяет её срок службы. Ошибка в выборе марки стали — самая дорогая ошибка при проектировании узла соединения. На российском и международном рынках доминируют две основные группы аустенитных нержавеющих сталей. Понимание их различий необходимо для корректной спецификации.
AISI 304 (аналог 08Х18Н10)
Это “рабочая лошадка” индустрии. Сталь содержит 18% хрома и 8% никеля. Она обладает отличной коррозионной стойкостью в атмосферных условиях и в слабоагрессивных средах. Для соединительных втулок, работающих в сухих помещениях, в конструкциях мебели, в общем машиностроении без контакта с химикатами, AISI 304 является оптимальным выбором по соотношению цена/качество.
Преимущества:
- Наиболее низкая стоимость среди нержавеющих сталей.
- Хорошая свариваемость и пластичность.
- Доступность на складах большинства металлобаз.
Недостатки:
- Уязвимость к питтинговой (точечной) коррозии в присутствии хлоридов.
- Не рекомендуется для использования в морской воде или в химической промышленности.
AISI 316 (аналог 10Х17Н13М2 / 03Х17Н14М3)
Ключевое отличие — добавление молибдена (2-3%). Молибден радикально повышает стойкость стали к хлоридам и кислотам. Если ваша соединительная втулка будет работать в условиях повышенной влажности, вблизи моря, в пищевой промышленности (где используются агрессивные моющие средства) или в нефтегазовом секторе, выбор должен пасть только на AISI 316.
В нашей практике был случай, когда клиент использовал втулки из AISI 304 для крепления оборудования на offshore-платформе. Через 8 месяцев эксплуатации 30% крепежных узлов вышли из строя из-за глубокой питтинговой коррозии. Замена на AISI 316 решила проблему полностью, хотя первоначальная закупка стоила на 25% дороже.
| Параметр | AISI 304 (08Х18Н10) | AISI 316 (10Х17Н13М2) |
|---|---|---|
| Содержание Mo (Молибден) | Нет | 2.0 – 3.0% |
| Стойкость к хлоридам | Низкая | Высокая |
| Предел прочности (МПа) | ≥ 515 | ≥ 515 |
| Относительная стоимость | Базовая (1.0x) | +20-30% к базе |
| Применение | Общее машиностроение, интерьер | Химия, море, пищепром, медицина |
Также стоит упомянуть дуплексные стали (например, 2205), которые обладают вдвое большей прочностью, чем аустенитные. Однако их литье требует особого контроля из-за риска образования интерметаллических фаз, снижающих ударную вязкость. Для стандартных соединительных втулок дуплексы применяются редко, только в случаях экстремальных нагрузок.
Рекомендация: Не переплачивайте за AISI 316, если среда нейтральна. Но никогда не экономьте на молибдене, если есть риск контакта с солями или кислотами. Проверьте паспорт материала: наличие молибдена должно быть подтверждено спектральным анализом.
Геометрические допуски и контроль качества: стандарты ISO и ГОСТ
Соединительная втулка выполняет функцию позиционирования и передачи нагрузки. Если её геометрические параметры выходят за пределы допусков, весь узел сборки оказывается перекошенным. Это приводит к преждевременному износу подшипников, уплотнений и самих валов.
При заказе точного литья необходимо четко указывать класс точности по стандартам. В международной практике чаще всего используется стандарт ISO 8062 (или его европейский аналог EN 12890). Для соединительных втулок обычно требуется класс точности CT4–CT6.
- CT4: Высокая точность. Требуется для прецизионных механизмов, авиационной отрасли. Дорого в производстве, требует дорогой оснастки.
- CT5-CT6: Стандартный промышленный класс. Подходит для большинства машиностроительных задач, автомобилестроения, насосного оборудования.
- CT7-CT8: Грубое литье. Допустимо только для ненагруженных декоративных элементов или черновых заготовок под полную мехобработку.
В российской практике часто ссылаются на ГОСТ 26645-85 “Заготовки отливок. Допуски размеров, массы и припуски на механическую обработку”. Важно правильно сопоставить эти стандарты при работе с иностранными поставщиками или экспорте.
Критические размеры для втулки:
- Наружный диаметр: Определяет посадку в корпусе. Обычно выполняется с допуском h9 или h10. Если допуск слишком широкий, втулка будет болтаться; если слишком узкий — потребуется запрессовка с усилием, что может деформировать тонкостенную втулку.
- Внутренний диаметр: Определяет посадку на вал или болт. Здесь часто требуется допуск H7 или H8. Поверхность должна быть свободна от пригаров и раковин.
- Соосность: Отклонение соосности наружного и внутреннего цилиндров не должно превышать 0.1–0.2 мм на 100 мм длины, иначе возникнет биение.
Мы столкнулись с ситуацией, когда партия втулок прошла входной контроль по диаметру, но имела скрытый дефект овальности (эллипсность). При сборке это привело к заклиниванию валов. Причина оказалась в неравномерном охлаждении отливки в форме. С тех пор мы включили проверку круглости (roundness) в обязательный протокол приемки для всех втулок с длиной более 50 мм.
Методы контроля, которые вы должны требовать от поставщика:
- Измерительные инструменты: штангенциркули, микрометры, калибры-пробки (для внутренних отверстий).
- Для сложных профилей: использование координатно-измерительных машин (КИМ/CMM).
- Визуальный контроль: выявление поверхностных трещин, непроливов, пригаров.
- Разрушающий контроль (выборочно): распиловка отливок для проверки плотности металла и отсутствия внутренних раковин.
Действие: В техническом задании укажите не просто чертеж, а конкретные классы точности по ISO 8062 для каждого критического размера. Это снимет споры при приемке товара.
Экономика закупки: цена, MOQ и логистика в 2026 году
Формирование цены на соединительные втулки из нержавеющей стали точного литья имеет свою специфику. Многие закупщики совершают ошибку, сравнивая только цену за штуку. Такой подход игнорирует структуру затрат, которая сильно зависит от объема партии.
Структура цены состоит из трех компонентов:
- Стоимость оснастки (пресс-формы): Единовременный платеж. Для точного литья форма изготавливается из алюминия или мягкой стали для создания восковых моделей. Стоимость формы может варьироваться от $500 до $3000 в зависимости от сложности втулки и количества гнезд. Эта сумма амортизируется на всю партию.
- Стоимость материала и литья: Зависит от веса детали, марки стали и трудоемкости операций (удаление литников, шлифовка, термообработка).
- Логистика и таможенные расходы: В 2026 году логистические тарифы стабилизировались, но остаются высокими. Доставка морем из Азии занимает 25-40 дней, ж/д транспортом — 14-20 дней. Авиаперевозка оправдана только для срочных опытных партий.
Минимальный объем заказа (MOQ):
Производители точного литья редко работают с партиями менее 100-500 штук. Причина проста: затраты на подготовку восковых моделей и керамических форм постоянны. При малых тиражах цена за единицу становится астрономической. Оптимальная партия для получения лучшей цены — от 1000 шт. до 5000 шт. При объемах свыше 10 000 шт. можно договариваться о скидках на материал и приоритетном производстве.
Сроки изготовления:
- Изготовление пресс-формы: 15-25 рабочих дней.
- Подготовка пробных образцов: 7-10 дней после утверждения формы.
- Серийное производство: 20-30 дней для партии до 5000 шт.
- Итого: первый товар вы получите примерно через 2-2.5 месяца после размещения заказа. Учитывайте это в своем планировании запасов.
Не забывайте про сертификацию. Для работы в РФ и странах ЕАЭС продукция должна сопровождаться паспортом качества. Если втулки идут в состав оборудования, подлежащего обязательной сертификации, убедитесь, что производитель предоставляет сертификаты на материал (Mill Certificate) согласно EN 10204 Type 3.1 или 3.2. Для экспорта в Европу важна маркировка CE (если применимо к конечному изделию) и соответствие директиве RoHS (отсутствие опасных веществ).
Источник: Федеральное агентство по техническому регулированию и метрологии (Росстандарт)
Как выбрать надежного производителя: чек-лист для закупщика
Рынок переполнен предложениями. Как отфильтровать посредников и слабые заводы? Мы разработали чек-лист, основанный на нашем опыте аудита более 50 литейных производств. Используйте его при переговорах.
1. Наличие собственной лаборатории и вертикальная интеграция
Завод, который не имеет спектрометра для анализа химического состава и твердомера, не может гарантировать качество материала. Идеальный пример такого подхода демонстрирует ООО «Чунцин Хойчэнь Прецизион Машинери» — российско-китайское предприятие, работающее на рынке с 2017 года. Расположенное в зоне свободной торговли Чунцина, это предприятие представляет собой интегрированный производственный комплекс площадью 8000 кв. м, где процессы исследований, литья, механической обработки и контроля качества объединены в единый цикл.
Наличие собственных подразделений R&D и контроля позволяет таким компаниям, как «Чунцин Хойчэнь», не просто отливать детали, но и проводить входной контроль шихты, а также финальную проверку геометрии на координатно-измерительных машинах. Это исключает ситуацию, когда завод полагается только на сертификаты поставщиков сырья, что недопустимо для ответственных деталей.
2. Опыт в вашей отрасли и технологические возможности
Литье втулок для пищевой промышленности отличается от литья для строительной фурнитуры. В первом случае важна гигиеничность поверхности и отсутствие пор, во втором — прочность. Спросите кейсы: “Производили ли вы аналогичные детали для [ваша отрасль]?”.
Обращайте внимание на используемые технологии. Например, передовые производители применяют метод точного литья по среднетемпературным восковым моделям с использованием золь-гель процесса. Эта технология, активно применяемая на базе «Чунцин Хойчэнь», позволяет эффективно решать задачи изготовления деталей сложной конфигурации, обеспечивая высокую повторяемость параметров и соответствие международным стандартам. Наличие более десяти патентов у производителя подтверждает его техническую самостоятельность и способность решать нестандартные инженерные задачи.
3. Прозрачность процесса контроля
Надежный поставщик сам предложит план контроля качества (QC Plan). Он включает этапы: контроль восковой модели, контроль керамики перед заливкой, визуальный осмотр после литья, размерный контроль после обработки. Если поставщик молчит о контроле, значит, его нет. Строгая система управления качеством, охватывающая все этапы от сырья до готового продукта, является признаком зрелого производства.
4. Гибкость инженерной поддержки
Хороший производитель не просто льет по чертежу. Он анализирует его на технологичность. Например, он может предложить изменить угол перехода или добавить ребро жесткости, чтобы избежать деформации при охлаждении. Если инженер завода задает уточняющие вопросы по чертежу — это хороший знак. Если говорит “сделаем точно как нарисовано”, не вдаваясь в детали — будьте осторожны.
5. Репутация и отзывы
Проверьте компанию в открытых реестрах. Сколько лет она на рынке? Есть ли судебные иски по неисполнению контрактов? В России используйте сервисы вроде Rusprofile, в Китае — Alibaba Verified Supplier status и отчеты инспекционных агентств (SGS, Bureau Veritas). Годовой объем производства и долгосрочные партнерства с клиентами из sectors гидравлики и приборостроения служат хорошим индикатором стабильности.
Мы рекомендуем запрашивать пробную партию перед основным заказом. Да, это удорожает единицу продукции, но это страховка от брака в основной партии. Потратить $200 на тестовую партию дешевле, чем потерять $20 000 на бракованном товаре.
Часто задаваемые вопросы
Какова минимальная толщина стенки для втулки из нержавеющей стали при точном литье?
Технологически возможно отлить стенку толщиной от 1.5 мм. Однако для обеспечения прочности и избегания дефектов непролива, рекомендуемая минимальная толщина составляет 2.5–3 мм. Если конструкция требует более тонких стенок, необходимо использовать более жидкотекучие сплавы или повышать температуру литья, что увеличивает риск взаимодействия металла с формой. Для стандартных соединительных втулок мы рекомендуем проектировать толщину стенки не менее 3 мм.
Нужна ли дополнительная механическая обработка после литья?
Да, в большинстве случаев. Точное литье дает хорошую геометрию, но не идеальную. Внутреннее отверстие обычно требует растачивания или развертки для достижения точного допуска (H7/H8). Торцевые поверхности часто требуют торцевания для обеспечения перпендикулярности. Наружная поверхность может использоваться как есть, если допуск CT5-CT6 вас устраивает. Всегда оставляйте припуск на обработку 0.5–1.0 мм на критических поверхностях.
Можно ли использовать соединительные втулки из нержавейки в высоконагруженных узлах?
Аустенитные нержавеющие стали (304, 316) имеют относительно низкий предел текучести по сравнению с легированными сталями (например, 40Х). Для высоконагруженных узлов лучше использовать нержавеющие стали мартенситного класса (типа 440C) с последующей закалкой, либо предусматривать увеличение диаметра втулки для распределения нагрузки. Если нагрузка критическая, рассмотрите вариант использования бронзовых втулок или сталей с поверхностным упрочнением.
Как упаковываются втулки для предотвращения повреждений при транспортировке?
Нержавеющая сталь чувствительна к контактной коррозии при наличии влаги и загрязнений. Втулки должны быть очищены от остатков формовочной смеси и обезжирены. Упаковка осуществляется в полиэтиленовые пакеты с влагопоглотителем (силикагель). Коробки должны быть жесткими, чтобы исключить смещение деталей друг относительно друга. Для прецизионных втулок рекомендуется индивидуальная ячейковая упаковка.
Заключение: инвестиция в надежность
Выбор поставщика соединительных втулок из нержавеющей стали точного литья в 2026 году — это стратегическое решение. Экономия на качестве материала или контроле геометрии сегодня обернется многократными затратами на ремонт и простой оборудования завтра. Технология инвестиционного литья предоставляет уникальные возможности для создания сложных, прочных и коррозионностойких деталей, но только при условии строгого соблюдения технологического процесса.
Мы видим тренд на консолидацию поставщиков. Компании предпочитают работать с одним надежным партнером, который берет на себя ответственность за весь цикл: от проектирования литьевой системы до доставки готового продукта с полным пакетом документов. Такой подход снижает транзакционные издержки и риски.
Не позволяйте цене за единицу затмить общую стоимость владения. Учитывайте долговечность, простоту монтажа и отсутствие рекламаций. Правильно подобранная втулка работает десятилетиями, оставаясь незаметной, но незаменимой частью вашего механизма.
Готовы обсудить ваш проект? Наши инженеры готовы провести бесплатный анализ ваших чертежей на технологичность литья и предложить оптимизированное решение.
Свяжитесь с нами сегодня для получения персонального коммерческого предложения и консультации по выбору марки стали.