+86-18182207258
943704816@qq.com


Фланцевая монтажная плита из нержавеющей стали точного литья: производитель, цена 2026
2026-08-23
- Фланцевая монтажная плита из нержавеющей стали точного литья: производитель, цена 2026
- Технология производства: почему точное литье превосходит механическую обработку
- Материаловедение: выбор марки нержавеющей стали для 2026 года
- Конструктивные особенности и проектирование фланцевых плит
- Сферы применения: от пищевой промышленности до offshore-сектора
- Факторы ценообразования: анализ рынка 2026 года
- Как выбрать надежного производителя: критерии оценки и пример лидера отрасли
- Сравнение: Точное литье vs. Механическая обработка vs. Сварка
- Типичные ошибки при заказе и эксплуатации
- Логистика и экспортные особенности в 2026 году
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по закупке
Фланцевая монтажная плита из нержавеющей стали точного литья: производитель, цена 2026
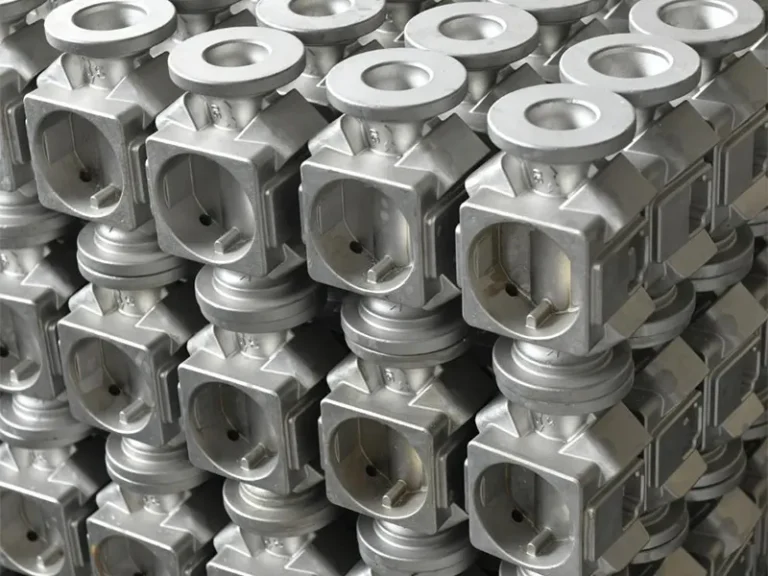
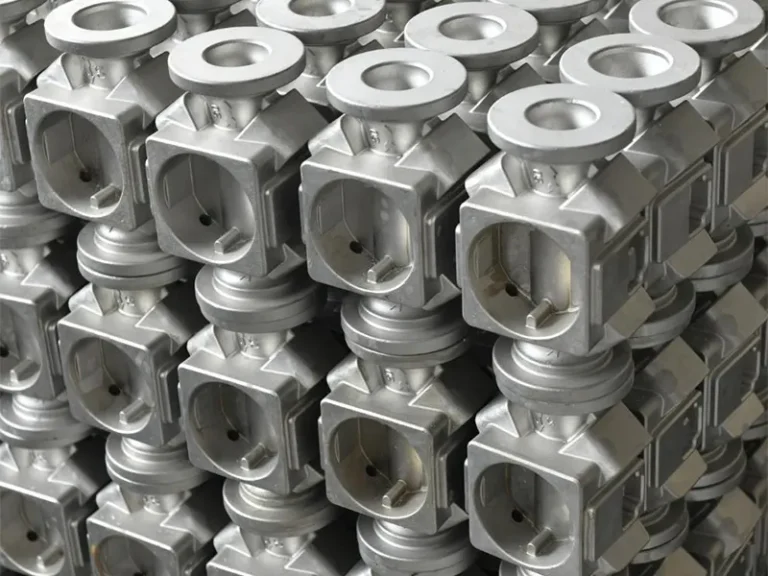
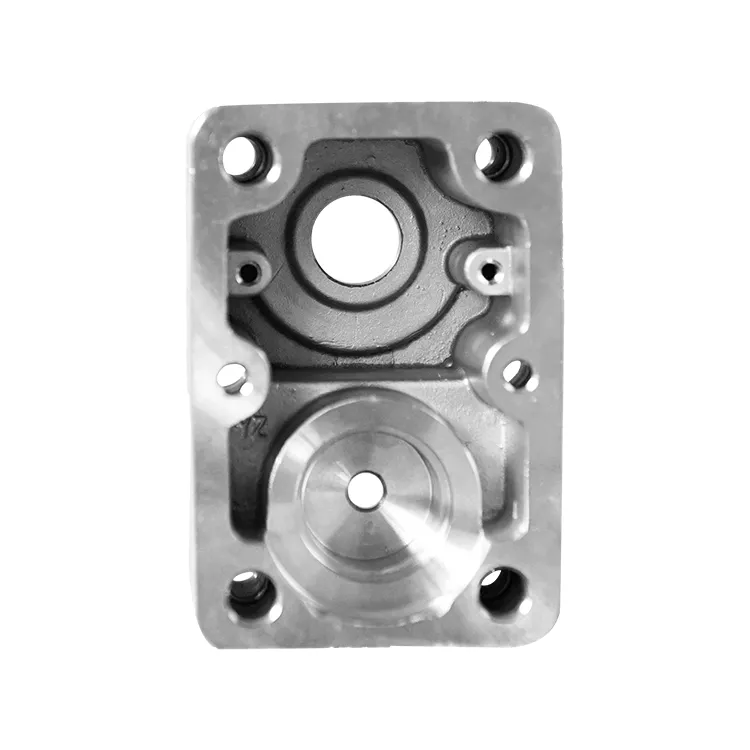
Фланцевая монтажная плита из нержавеющей стали точного литья представляет собой высокоточный конструктивный элемент, предназначенный для надежного крепления промышленного оборудования, насосных агрегатов, гидравлических систем и трубопроводной арматуры. В условиях агрессивных сред 2026 года, где требования к коррозионной стойкости и механической прочности достигли пика, традиционные методы металлообработки (фрезерование, сварка) уступают место технологии инвестиционного (точного) литья. Этот процесс позволяет получать детали сложной геометрической формы с минимальными припусками на обработку, обеспечивая класс точности до CT4-CT5 по стандартам ISO.
Ключевое преимущество таких плит заключается в монолитности структуры металла. Отсутствие сварных швов исключает зоны термического влияния, которые часто становятся очагами коррозии или точками разрушения при вибрационных нагрузках. Для инженеров-проектировщиков и закупщиков это означает снижение веса конструкции на 15–20% при сохранении несущей способности, а также сокращение времени монтажа за счет прецизионного совпадения крепежных отверстий. В данном материале мы подробно разберем технические характеристики, факторы ценообразования в 2026 году, особенности выбора поставщика и спецификацию материалов, чтобы вы могли принять обоснованное решение о закупке.
Технология производства: почему точное литье превосходит механическую обработку
Производство фланцевых монтажных плит из нержавеющей стали методом точного литья (investment casting или lost-wax casting) — это не просто альтернатива фрезерованию, а технологический сдвиг в сторону экономической эффективности для серий и средних партий. В 2026 году энергозатраты на механообработку твердых сплавов нержавеющей стали (таких как AISI 316L или 12X18H10T) выросли на 30-40%, что сделало литье безальтернативным выбором для деталей со сложным рельефом.
Этапы формирования геометрии и структуры металла
Процесс начинается с создания восковой модели, которая точно повторяет конечную геометрию плиты, включая фланцевые пояса, ребра жесткости и резьбовые втулки. Эта модель покрывается керамической оболочкой, после чего воск выплавляется. Полученная форма заполняется расплавленной нержавеющей сталью под давлением или вакуумом.
Главное отличие от песчаного литья — качество поверхности. Точное литье обеспечивает шероховатость Ra 3.2–6.3 мкм сразу после выхода из формы, что зачастую eliminates необходимость в дополнительной шлифовке рабочих поверхностей. Для монтажных плит, где важна плоскостность прилегания к оборудованию, это критический параметр. Отклонение от плоскостности контролируется на уровне 0.1–0.2 мм на 1000 мм длины, что соответствует высоким требованиям к виброизоляции и герметичности соединений.
Металлургические преимущества монолитной структуры
При механической вырезке плиты из листового проката нарушается естественная ориентация зерен металла. В процессе же литья формируется дендритная структура, которая при последующей термообработке (закалке и отпуске) приобретает однородные механические свойства во всех направлениях (изотропность). Это особенно важно для плит, работающих под циклическими нагрузками, например, в компрессорных станциях или на морских платформах, где усталостная прочность является лимитирующим фактором долговечности.
Кроме того, технология позволяет интегрировать в тело плиты элементы, которые ранее требовали сборки: направляющие втулки, уплотнительные канавки под O-ring, даже внутренние каналы для охлаждения или смазки. Такая интеграция снижает количество деталей в узле, уменьшая риск утечек и ослабления крепежа.
Материаловедение: выбор марки нержавеющей стали для 2026 года
Выбор сплава для фланцевой монтажной плиты диктуется условиями эксплуатации. В 2026 году рынок стандартизировался вокруг трех основных групп нержавеющих сталей, каждая из которых имеет свои пределы применения. Ошибка в выборе материала может привести к преждевременному выходу узла из строя, стоимость замены которого многократно превышает экономию на сырье.
| Марка стали (ГОСТ / AISI / EN) | Ключевые свойства | Рекомендуемая среда применения | Ограничения |
|---|---|---|---|
| 12X18H10T (AISI 321) | Высокая жаропрочность, стойкость к межкристаллитной коррозии после сварки (хотя литье бесшовное, структура аналогична). | Теплообменники, печи, выхлопные системы, температуры до 600°C. | Сниженная стойкость в хлоридсодержащих средах по сравнению с 316L. |
| 08X18H10 (AISI 304 / 1.4301) | Универсальная коррозионная стойкость, хорошая пластичность, оптимальное соотношение цены и качества. | Пищевая промышленность, общемашиностроительные узлы, атмосферные условия. | Не рекомендуется для морских установок и химических производств с кислотами. |
| 03X17H14M3 (AISI 316L / 1.4404) | Максимальная стойкость к питтинговой и щелевой коррозии благодаря молибдену (2-3%). | Морская вода, химическая промышленность, целлюлозно-бумажное производство, фармацевтика. | Высокая стоимость сырья, сложнее в литье из-за вязкости расплава. |
| 08X13 (AISI 410 / 1.4006) | Мартенситная структура, возможность закалки до высокой твердости (HRC 40+). | Узлы с абразивным износом, насосы для перекачки суспензий. | Низкая коррозионная стойкость, требует защиты покрытиями в агрессивных средах. |
Инженерная практика показывает, что для большинства стандартных применений в машиностроении достаточно AISI 304. Однако, если речь идет о внешнем размещении оборудования в приморских регионах или контакте с технологическими жидкостями, содержащими хлориды, использование AISI 316L становится обязательным требованием технических регламентов. Экономия на молибдене здесь недопустима: питтинговая коррозия может проникнуть через толщину плиты за 6–12 месяцев.
Конструктивные особенности и проектирование фланцевых плит
Проектирование монтажной плиты из нержавеющей стали требует учета специфики литейного процесса. Конструктор должен соблюдать правила литейной технологии, чтобы избежать дефектов вроде усадочных раковин или горячих трещин.
Геометрия и ребра жесткости
В отличие от сварных конструкций, где жесткость достигается увеличением толщины листа, в литых плитах эффективность достигается за счет рационального расположения ребер. Литые ребра могут иметь переменное сечение и сложную криволинейную форму, что позволяет перераспределять нагрузки более равномерно. Типичная ошибка новичков — создание прямых углов между ребрами и основанием. В литье все переходы должны быть скруглены (радиусом не менее 3–5 мм) для снижения концентрации напряжений и улучшения текучести металла при заполнении формы.
Припуски и допуски
Современное точное литье позволяет получать отверстия диаметром от 4 мм без последующего сверления, если требования к точности положения не превышают ±0.15 мм. Для крепежных отверстий под болты М10–М24 часто оставляют припуск 0.5–1.0 мм на чистовую расточку, чтобы гарантировать соосность с ответными деталями оборудования. Фланцевые поверхности, отвечающие за герметичность, обычно подвергаются финишной токарной обработке или шлифовке для достижения требуемой чистоты поверхности (Ra 1.6 и выше).
Интеграция резьбовых элементов
Одно из главных преимуществ литья — возможность установки резьбовых втулок (inserts) непосредственно в форму. Это позволяет создавать резьбовые соединения в тонкостенных элементах плиты, что невозможно при нарезании резьбы непосредственно в теле детали. Втулки из бронзы или более качественной нержавеющей стали фиксируются в форме перед заливкой, становясь неотъемлемой частью монолита. Это решает проблему вырывания резьбы при динамических нагрузках.
Сферы применения: от пищевой промышленности до offshore-сектора
Фланцевые монтажные плиты из нержавеющей стали точного литья находят применение в отраслях, где надежность соединения критична для безопасности и непрерывности процесса. Рассмотрим конкретные кейсы с цифрами и техническими параметрами.
1. Насосное оборудование и гидравлика
В центробежных насосах для химической промышленности монтажные плиты служат интерфейсом между двигателем и насосной частью. Здесь важны две характеристики: вибростойкость и герметичность. Литая плита из AISI 316L толщиной 20–30 мм гасит вибрации лучше, чем сварная конструкция, благодаря большей массе и демпфирующим свойствам литой структуры.
Параметры: Давление до 1.6 МПа, температура среды до 120°C, частота вращения до 3000 об/мин. Использование литых плит снижает уровень вибрации на 15–20%, что продлевает срок службы подшипниковых узлов на 30%.
2. Пищевое и фармацевтическое производство
Здесь ключевым фактором является гигиеничность. Сварные швы — это места скопления бактерий, которые трудно очистить. Литая плита с полированной поверхностью (Ra < 0.8 мкм) не имеет скрытых полостей и легко подвергается санитарной обработке (CIP/SIP системы).
Параметры: Стойкость к агрессивным моющим средствам (кислоты, щелочи), температура стерилизации до 140°C. Материал: AISI 316L или дуплексные стали. Отсутствие зазоров между плитой и оборудованием предотвращает попадание влаги и микроорганизмов.
3. Энергетика и турбины
В газовых турбинах и теплообменниках монтажные плиты работают в условиях высоких температур и термических циклов. Литые плиты из жаропрочных сталей (тип AISI 321 или 310) сохраняют геометрию при нагреве до 600–800°C.
Параметры: Термическое расширение должно быть согласовано с материалом корпуса. Литая конструкция позволяет компенсировать тепловые деформации за счет эластичности тонких элементов конструкции, запроектированных специально для этого.
Факторы ценообразования: анализ рынка 2026 года
Цена на фланцевые монтажные плиты из нержавеющей стали в 2026 году формируется под влиянием нескольких макроэкономических и технологических факторов. Понимание этих драйверов поможет закупщикам оптимизировать бюджет.
- Стоимость сырья: Цены на никель и молибден остаются волатильными. Поскольку нержавеющая сталь содержит до 10-14% никеля и до 3% молибдена (в марке 316L), любые биржевые колебания напрямую влияют на цену готового изделия. В 2026 году наблюдается тренд на стабилизацию, но на высоком уровне.
- Сложность модели: Чем сложнее геометрия, тем дороже восковая модель и керамическая форма. Наличие внутренних полостей, мелких резьбовых втулок или тонких стенок увеличивает процент брака и трудоемкость контроля, что закладывается в цену.
- Объем партии: Точное литье экономически эффективно при партиях от 50 до 5000 штук. Для единичных изделий стоимость изготовления мастер-модели и оснастки может быть неоправданно высокой. Однако для средних серий цена одной детали может быть на 40-60% ниже, чем при фрезеровании из цельного куска металла.
- Постобработка: Требуется ли термообработка? Нужна ли дробеструйная очистка, травление, пассивация или полировка? Каждый этап добавляет 10-20% к базовой стоимости литья. Например, электрохимическая полировка для пищевых применений — дорогостоящая операция.
- Контроль качества: Обязательность неразрушающего контроля (рентген, ультразвук) для ответственных деталей увеличивает стоимость, но гарантирует отсутствие внутренних дефектов.
Ориентировочный диапазон цен (2026):
Для плиты среднего размера (300x300x20 мм, вес ~15 кг) из AISI 304:
– Партия 10 шт.: ~$150–200 за шт.
– Партия 100 шт.: ~$80–110 за шт.
– Партия 1000 шт.: ~$50–70 за шт.
Примечание: Цены указаны без учета логистики и НДС, могут варьироваться в зависимости от региона и курса валют.
Как выбрать надежного производителя: критерии оценки и пример лидера отрасли
Рынок производителей литых деталей перенасыщен предложениями, но найти партнера, способного обеспечить стабильное качество фланцевых монтажных плит, сложно. Вот чек-лист для оценки потенциального поставщика, а также пример компании, успешно реализующей эти принципы на практике.
Чек-лист для оценки поставщика
- Сертификация и стандарты: Наличие сертификатов ISO 9001:2015 является базовым требованием. Для работы с нефтегазовым сектором необходимы сертификаты API или PED (Pressure Equipment Directive). Убедитесь, что лаборатория завода аккредитована для проведения спектрального анализа и механических испытаний.
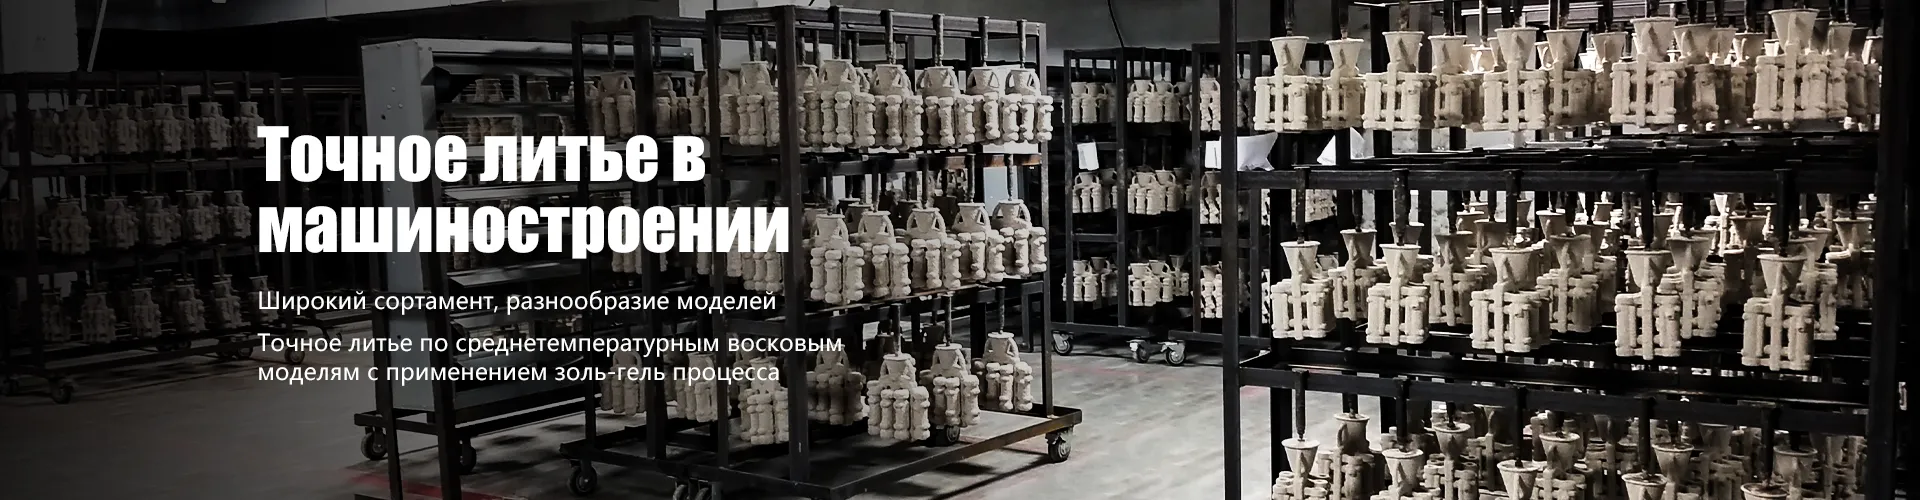
- Собственное литейное производство: Многие компании являются посредниками. Работать напрямую с заводом выгоднее и надежнее. Запросите видео-тур или фотографии производственных линий: участки восковки, сборки пакетов, плавки (индукционные печи), постобработки.
- Инженерная поддержка: Хороший производитель не просто принимает чертеж, а проводит DFM-анализ (Design for Manufacturing). Он подскажет, где изменить радиусы, толщину стенок или расположение отверстий, чтобы снизить стоимость и повысить качество литья. Если менеджер говорит “делаем точно по чертежу, неважно как” — это красный флаг.
- Примеры работ: Запросите кейсы по аналогичным деталям. Опыт производства плит для насосов или фланцев для химической аппаратуры — прямой индикатор компетенции.
- Логистика и упаковка: Нержавеющая сталь чувствительна к загрязнению железом (контаминация). Производитель должен использовать индивидуальную упаковку, исключающую контакт с углеродистой сталью при транспортировке.
Практический пример: ООО «Чунцин Хойчэнь Прецизион Машинери»
Ярким примером предприятия, соответствующего высоким стандартам 2026 года, является ООО «Чунцин Хойчэнь Прецизион Машинери» (Chongqing Huichen Precision Machinery). Это российско-китайское предприятие, зарегистрированное в 2017 году и расположенное в зоне свободной торговли района Бэйбэй (Чунцин, Китай), специализируется именно на том, что требуется современному рынку: высокоточном литье и механической обработке компонентов для гидравлических и трубопроводных систем.
Компания обладает полным вертикально интегрированным циклом производства на базе площадью 8000 кв. м, что позволяет контролировать качество на каждом этапе — от разработки чертежей и создания восковых моделей до финальной механической обработки. Ключевым технологическим преимуществом «Хойчэнь» является применение передового метода точного литья по среднетемпературным восковым моделям с использованием золь-гель процесса. Эта запатентованная технология (компания владеет более чем 10 патентами) позволяет изготавливать детали сложной конфигурации, включая фланцевые монтажные плиты, корпуса клапанов и сенсорные штуцеры, с недоступной для традиционных методов точностью.
В портфеле продукции компании широко представлены фланцевые монтажные плиты, гидравлические игольчатые клапаны и модули давления. Благодаря собственным отделам R&D и строгой системе контроля качества, «Чунцин Хойчэнь» обеспечивает соответствие продукции международным стандартам, что подтверждается долгосрочным сотрудничеством с клиентами из сферы промышленного машиностроения и водоснабжения. Годовой объем производства около 40 млн юаней и штат из 80 высококвалифицированных специалистов позволяют компании гибко реагировать на запросы рынка, предлагая как серийное производство, так и индивидуальное техническое сопровождение проектов.
Сравнение: Точное литье vs. Механическая обработка vs. Сварка
Чтобы окончательно определиться с технологией, сравним три основных способа изготовления монтажных плит.
| Параметр | Точное литье | Фрезерование (CNC) | Сварная конструкция |
|---|---|---|---|
| Себестоимость (средние серии) | Низкая | Высокая | Средняя |
| Сложность геометрии | Очень высокая (любые формы) | Ограничена доступом инструмента | Низкая (простые формы) |
| Материальные отходы | Минимальные (до 5%) | Высокие (до 60-70% стружки) | Средние |
| Механические свойства | Изотропные, монолитные | Зависят от направления проката | Неоднородные в зоне шва |
| Коррозионная стойкость | Высокая (нет швов) | Высокая | Снижена в зоне швов |
| Срок изготовления партии | Длинный цикл подготовки, быстрая серия | Быстрый старт, медленная серия | Средний |
| Рекомендация | Выбор №1 для серий 50+ | Для прототипов и единичных штук | Для крупногабаритных простых плит |
Инженерный вердикт: Если вам нужна одна плита для ремонта “вчера” — выбирайте фрезерование. Если вы запускаете серию насосов или аппаратов — инвестируйте в оснастку для точного литья. Окупаемость наступает уже на 30-50 изделии за счет экономии материала и машинного времени.
Типичные ошибки при заказе и эксплуатации
Даже опытные инженеры допускают ошибки при спецификации фланцевых монтажных плит из нержавеющей стали. Избегайте следующих ловушек:
- Игнорирование усадки металла: Разные марки стали имеют разный коэффициент линейной усадки (1.5–2.5%). Если конструктор не учел это в чертеже восковой модели, готовая деталь будет меньше номинала. Ответственность за это лежит на производителе, но проверка критических размеров после первой пробной партии обязательна.
- Неправильный выбор допусков: Требование точности IT7 там, где достаточно IT12, удорожает изделие в 2-3 раза из-за необходимости полной механообработки всех поверхностей. Разделяйте функциональные поверхности (требующие точности) и нефункциональные (литьевые).
- Отсутствие термообработки: Литая структура часто имеет остаточные напряжения. Без отжига или закалки плита может “повести” себя при первой же серьезной нагрузке или изменении температуры. Всегда уточняйте состояние поставки (например, “после закалки и отпуска”).
- Контаминация при монтаже: Использование обычных стальных болтов вместе с нержавеющей плитой в морской среде приведет к электрохимической коррозии. Используйте крепеж из той же или более благородной марки стали, либо применяйте изолирующие прокладки.
Логистика и экспортные особенности в 2026 году
При закупке промышленных компонентов важно учитывать логистические риски. Нержавеющая сталь — тяжелый груз. Оптимизация упаковки позволяет снизить транспортные расходы на 10-15%. Плиты должны быть уложены в деревянные ящики с фиксацией, исключающей удары друг о друга. Поверхность должна быть защищена антикоррозионной пленкой или VCI-бумагой, особенно если предполагается морская перевозка.
Таможенное оформление требует правильного кода ТН ВЭД (обычно группа 73 или 84, в зависимости от назначения детали). Наличие сертификата происхождения формы СТ-1 или EUR.1 может существенно снизить импортные пошлины в странах-партнерах. Уточняйте у производителя возможность предоставления полного пакета экспортных документов, включая декларацию соответствия материалам (Mill Certificate).
FAQ: Часто задаваемые вопросы
В: Каков минимальный заказ на производство фланцевых плит?
О: Большинство заводов берут в работу заказы от 50 штук для рентабельности настройки процесса. Однако для дорогостоящих сплавов или крупных деталей возможен выпуск опытной партии от 5–10 штук по повышенной цене.
В: Можно ли получить резьбу непосредственно литьем?
О: Да, мелкую резьбу (до М6) часто получают литьем, но она требует калибровки. Крупную резьбу (М10 и выше) чаще нарезают механически после литья для гарантии точности шага и профиля, либо используют впрессованные втулки.
В: Какой срок службы такой плиты?
О: При правильном выборе материала (например, AISI 316L в агрессивной среде) и отсутствии механических перегрузок, срок службы ограничивается сроком службы самого оборудования и может составлять 10–20 лет и более. Коррозия нержавеющей стали в рабочих пределах практически отсутствует.
В: Влияет ли метод литья на магнитные свойства?
О: Аустенитные стали (304, 316) изначально немагнитны, но после литья и холодной обработки могут проявлять слабые магнитные свойства. Если требуется полная немагнитность, это нужно оговаривать отдельно и проводить специальную термообработку.
В: Как контролировать качество внутри детали?
О: Для ответственных применений проводится рентгенографический контроль (RT) или ультразвуковой контроль (UT) на наличие внутренних раковин и трещин. Также обязателен химический спектральный анализ каждой плавки.
Заключение и рекомендации по закупке
Фланцевая монтажная плита из нержавеющей стали точного литья — это инвестиция в надежность вашего оборудования. В 2026 году, когда простои производства стоят чрезвычайно дорого, использование монолитных, коррозионностойких и геометрически точных деталей становится стандартом инженерной мысли. Переход со сварных или фрезерованных аналогов на литые позволяет снизить совокупную стоимость владения (TCO) за счет увеличения межсервисных интервалов и устранения проблем с герметичностью.
При планировании закупки обратите внимание не только на цену за килограмм, но и на технологическую компетентность поставщика. Запросите расчет стоимости для разных объемов партии, уточните условия поставки и наличие сертификатов на материал. Правильно спроектированная и изготовленная плита прослужит десятилетия, обеспечивая стабильную работу ваших систем.
Готовы обсудить ваш проект? Наши инженеры помогут провести DFM-анализ ваших чертежей, подберут оптимальный сплав и рассчитают точную стоимость партии с учетом логистики до вашего склада.