+86-18182207258
943704816@qq.com


Корпус электропривода из нержавеющей стали точного литья: Производитель, цена 2026
2026-08-24
- Корпус электропривода из нержавеющей стали точного литья: Производство, спецификации и цены 2026
- Технология производства: Почему именно точное литье?
- Материаловедение: Выбор марки нержавеющей стали
- Конструктивные особенности и инженерные требования
- Сравнение с альтернативными материалами и методами
- Ценообразование и рынок 2026 года
- Как выбрать производителя и поставщика
- Типичные ошибки при заказе и эксплуатации
- Инженерный опыт: Реальный кейс внедрения
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по закупкам
Корпус электропривода из нержавеющей стали точного литья: Производство, спецификации и цены 2026
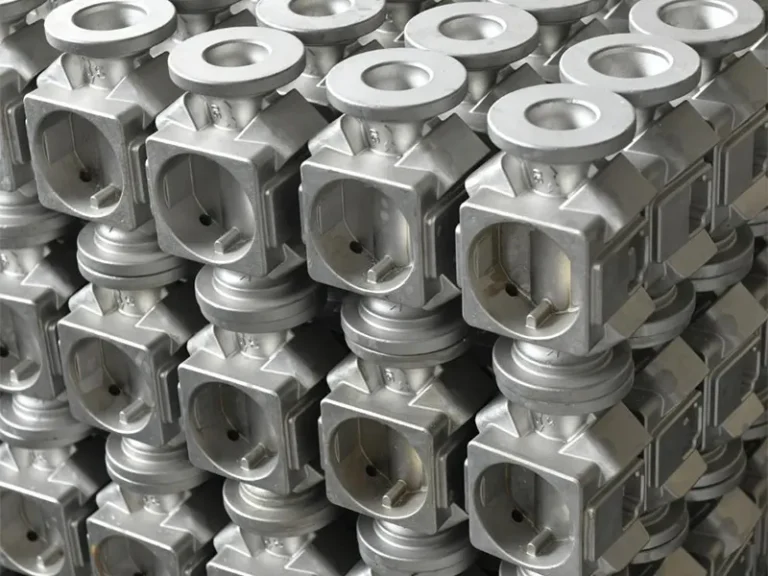
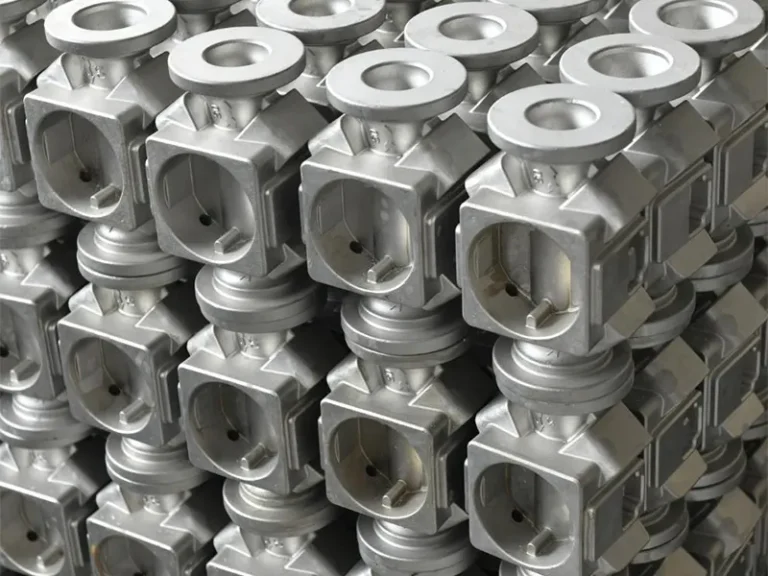
Корпус электропривода из нержавеющей стали точного литья представляет собой высокоточный конструктивный элемент, предназначенный для защиты внутренних компонентов исполнительных механизмов в агрессивных промышленных средах. В условиях современного производства 2026 года, где требования к герметичности (IP67/IP68) и коррозионной стойкости достигают пиковых значений, традиционные методы формовки уступают место технологии инвестиционного литья (lost-wax casting). Этот процесс позволяет получать детали со сложной геометрией, минимальными припусками на механическую обработку и однородной микроструктурой металла, что критически важно для долговечности редукторов и электронных блоков управления.
Для инженеров-проектировщиков и специалистов по закупкам ключевым преимуществом является способность таких корпусов выдерживать экстремальные температурные перепады от -60°C до +450°C без потери герметичности уплотнений. Использование марок стали AISI 316L или аналогов ГОСТ 08Х18Н10 обеспечивает устойчивость к воздействию хлоридов, кислот и щелочей, что делает данное решение незаменимым в нефтегазовой, химической и пищевой отраслях. В данном материале мы подробно разберем технологические нюансы производства, факторы ценообразования и критерии выбора надежного поставщика на рынке 2026 года.
Технология производства: Почему именно точное литье?
Выбор метода изготовления корпуса определяет не только его стоимость, но и эксплуатационные характеристики всего электропривода. В 2026 году технология точного литья по выплавляемым моделям остается золотым стандартом для серийного производства сложных деталей из нержавеющих сталей. В отличие от песчано-глинистого литья, которое дает шероховатую поверхность и большие допуски, инвестиционное литье обеспечивает класс точности CT4-CT6 по стандартам ISO.
Этапы формирования геометрии корпуса
Процесс создания корпуса электропривода из нержавеющей стали точного литья начинается с разработки 3D-модели, учитывающей усадку металла при остывании. Для нержавеющих сталей коэффициент линейной усадки обычно составляет 1.5–2.0%. Инженеры закладывают эти данные в CAD-системы еще на этапе проектирования wax-моделей (восковок).
- Изготовление восковых моделей: Используется литье под давлением в металлические формы. Это гарантирует идентичность геометрии каждой партии.
- Сборка дерева моделей: Восковки объединяются в кластеры для одновременной заливки, что повышает экономическую эффективность процесса.
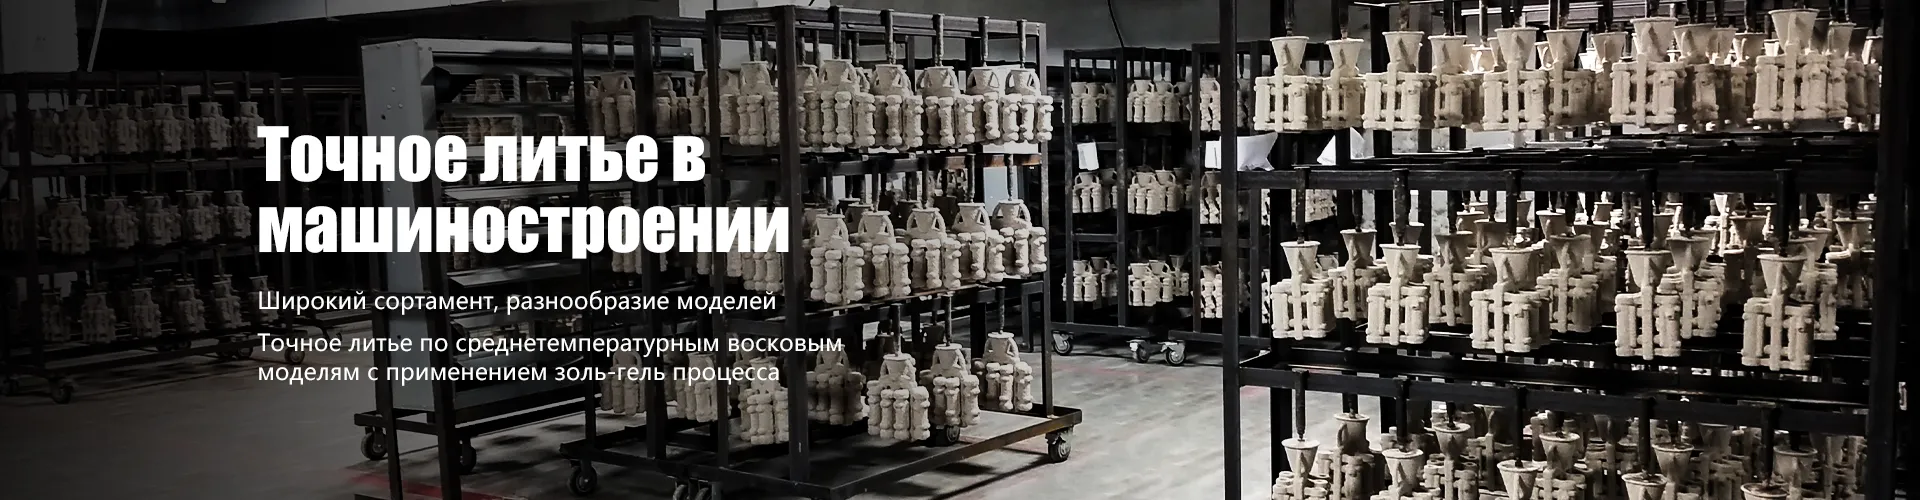
- Формование керамической оболочки: Кластеры многократно окунаются в суспензию из циркония или кварца и обсыпаются шамотом. Создается многослойная оболочка, способная выдержать температуру жидкого металла свыше 1500°C.
- Выплавление и прокалка: Воск удаляется в автоклаве, а форма прокаливается для удаления остатков влаги и связующих веществ.
- Вакуумная заливка: Расплавленная нержавеющая сталь заливается в форму под вакуумом или давлением инертного газа (аргона), что предотвращает окисление легирующих элементов (хрома, никеля, молибдена).
Результатом становится деталь с поверхностью Ra 3.2–6.3, которая часто не требует дополнительной фрезеровки посадочных мест под подшипники или валы, если они предусмотрены конструкцией как литые элементы. Это снижает себестоимость финального продукта на 15–20% по сравнению с деталями, изготовленными из поковок или листового металла.
Материаловедение: Выбор марки нержавеющей стали
Не все «нержавейки» одинаково подходят для корпусов электроприводов. Ошибка в выборе сплава может привести к питтинговой коррозии через 6–12 месяцев эксплуатации, особенно в морских портах или на химических заводах. В 2026 году наиболее востребованными являются три группы сплавов.
AISI 304 (08Х18Н10)
Базовый вариант для общепромышленного применения. Обладает хорошей коррозионной стойкостью в атмосферных условиях и слабых химических средах. Однако, при наличии хлоридов (морская вода, реагенты против обледенения) склонен к локальной коррозии. Рекомендуется для использования внутри помещений или в умеренном климате.
AISI 316L (03Х17Н14М3)
Стандарт де-факто для тяжелых условий. Добавление молибдена (2–3%) радикально повышает устойчивость к питтингу и щелевой коррозии. Версия «L» (Low Carbon) минимизирует риск межкристаллитной коррозии при сварке корпусных частей. Именно из этой стали чаще всего изготавливают премиальный корпус электропривода из нержавеющей стали точного литья для оффшорных платформ и целлюлозно-бумажных комбинатов.
Дуплексные стали (2205)
Для экстремальных нагрузок. Обладают вдвое большей пределом текучести по сравнению с аустенитными сталями. Применяются редко, только когда требуется сочетание высокой прочности и коррозионной стойкости, например, в глубинных насосных установках.
| Параметр | AISI 304 | AISI 316L | Дуплекс 2205 |
|---|---|---|---|
| Предел текучести (МПа) | 205 | 210 | 450 |
| Устойчивость к хлоридам | Низкая | Высокая | Очень высокая |
| Стоимость сырья (индекс) | 1.0 | 1.4 | 2.1 |
| Обрабатываемость резанием | Хорошая | Средняя | Низкая |
Конструктивные особенности и инженерные требования
Проектируя корпус электропривода из нержавеющей стали точного литья, конструкторы сталкиваются с необходимостью балансировать между герметичностью, теплоотводом и прочностью. В 2026 году стандарты EAC и IEC 60529 диктуют жесткие требования к защите от пыли и воды.
Герметичность и уплотнения
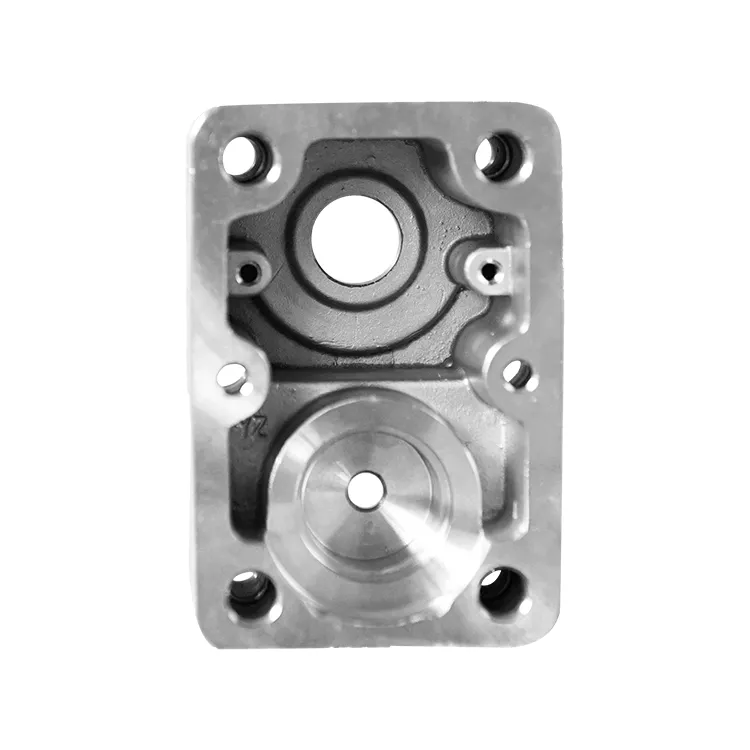
Литой корпус позволяет интегрировать канавки для уплотнительных колец (O-rings) непосредственно в тело детали. Это исключает необходимость в дополнительных фланцах и крепеже, которые могут стать точками входа влаги. Важно контролировать плоскостность привалочных поверхностей. Допуск плоскостности не должен превышать 0.05 мм на 100 мм длины, иначе силиконовые или витониевые прокладки не обеспечат герметичность класса IP68.
Теплоотвод и ребра жесткости
Нержавеющая сталь имеет теплопроводность примерно в 3 раза ниже, чем углеродистая сталь или алюминий. Это создает проблему перегрева электродвигателя и редуктора. Чтобы компенсировать это, в дизайне корпуса активно используют развитую систему оребрения. Точное литье позволяет создавать тонкие (от 3 мм) и сложные ребра, которые увеличивают площадь теплообмена без существенного утяжеления конструкции. Инженерный расчет показывает, что правильное оребрение может снизить рабочую температуру внутри корпуса на 15–20°C по сравнению с гладкой поверхностью.
Кабельные вводы и интерфейсы
Современные электроприводы требуют интеграции множества датчиков (положения, крутящего момента, температуры). Литой корпус должен предусматривать резьбовые отверстия под кабельные вводы (M20, M25, NPT 1/2″). При литье эти отверстия часто выполняются с припуском под последующее нарезание резьбы, чтобы избежать искажения геометрии при термоусадке. Использование твердосплавных метчиков для нержавеющей стали обязательно из-за ее вязкости и склонности к налипанию.
Сравнение с альтернативными материалами и методами
Почему заказчики выбирают дорогое литье из нержавейки, а не более дешевые аналоги? Ответ кроется в совокупной стоимости владения (TCO). Рассмотрим сравнение с алюминиевым литьем и сварными корпусами из черной стали.
Нержавеющая сталь vs Алюминиевый сплав (AlSi12)
Алюминий легче и дешевле. Он хорошо отводит тепло. Однако, в щелочных средах (pH > 9) алюминий быстро корродирует. Также он подвержен гальванической коррозии при контакте со стальным крепежом во влажной среде. Нержавеющий корпус электропривода из нержавеющей стали точного литья лишен этих проблем, хотя и весит в 2.5–3 раза больше. Для стационарных установок вес не является критичным фактором, тогда как надежность — приоритет №1.
Литье vs Сварная конструкция
Сварные корпуса из листа нержавейки выглядят эстетично, но имеют слабое место — сварные швы. Даже при аргонодуговой сварке (TIG) в зоне термического влияния изменяется структура металла, снижая коррозионную стойкость. Кроме того, достичь идеальной герметичности сварного соединения сложнее и дороже (требуется контроль penetrant testing). Литой корпус монолитен, что гарантирует отсутствие микротрещин и протечек по швам.
| Критерий | Точное литье (Нерж.) | Литье под давлением (Алюм.) | Сварной корпус (Черн. сталь + покраска) |
|---|---|---|---|
| Коррозионная стойкость | Отличная | Хорошая (ограничена pH) | Зависит от качества покрытия |
| Герметичность (IP) | IP68 легко достижим | IP66-IP67 | Требует тщательной герметизации |
| Прочность на удар | Высокая | Средняя (хрупкость при ударе) | Высокая |
| Стоимость инструмента | Высокая | Очень высокая | Низкая |
| Срок службы (лет) | > 20 | 10–15 | 5–10 (до ремонта покрытия) |
Ценообразование и рынок 2026 года
Стоимость корпуса электропривода из нержавеющей стали точного литья формируется под влиянием нескольких волатильных факторов. В 2026 году наблюдается стабилизация цен на никель и молибден после скачков предыдущих лет, однако энергозатраты на плавку остаются высокими.
Что влияет на цену?
- Вес детали: Цена рассчитывается за килограмм готового изделия. Для мелких деталей (до 1 кг) цена за кг выше из-за трудоемкости сборки восковых деревьев и обработки.
- Сложность геометрии: Наличие внутренних полостей, требующих сложных керамических стержней (cores), увеличивает брак и стоимость.
- Требования к обработке: Если посадочные места под подшипники требуют шлифовки после литья, это добавляет 20–30% к стоимости.
- Объем партии: Точное литье экономически эффективно при средних и крупных сериях (от 100 шт.). Для единичных образцов рентабельность низкая из-за стоимости мастер-модели.
- Контроль качества: Необходимость рентген-контроля (RT) или капиллярного дефектоскопирования (PT) каждой детали увеличивает цену на 10–15%.
Ориентировочный диапазон цен (2026)
Для стандартного корпуса электропривода весом 2–5 кг из стали AISI 316L:
- Партия 10–50 шт.: $45–$65 за кг.
- Партия 100–500 шт.: $30–$45 за кг.
- Партия 1000+ шт.: $22–$35 за кг.
Эти цены включают первичную механическую обработку. Полная комплектация (с установленными сальниками, крепежом) оценивается индивидуально.
Как выбрать производителя и поставщика
Рынок литья перенасыщен предложениями, но найти партнера, способного обеспечить стабильное качество корпуса электропривода из нержавеющей стали точного литья, сложно. В 2026 году ключевым фактором является не просто наличие литейного цеха, а уровень инженерной поддержки и контроля качества.
Чек-лист для аудита поставщика
- Сертификация: Наличие ISO 9001:2015 обязательно. Для нефтегаза — API Q1. Для Европы — соответствие PED (Pressure Equipment Directive), если корпус работает под давлением.
- Собственная лаборатория: Поставщик должен иметь спектрометр для экспресс-анализа химсостава и оборудование для механических испытаний. Требуйте протоколы испытаний (Mill Certificate) на каждую партию.
- Возможности ЧПУ: Идеальный поставщик предлагает услугу «литье + обработка». Это снимает проблемы с ответственностью за размеры при передаче детали на сторонний мехцех.
- Референс-лист: Запросите примеры работ для приборостроения или valve industry. Опыт литья художественных изделий не подходит для технических корпусов.
Пример интегрированного подхода: ООО «Чунцин Хойчэнь Прецизион Машинери»
Выбор надежного партнера часто сводится к поиску компаний с вертикально интегрированным циклом производства. Ярким примером такого предприятия является ООО «Чунцин Хойчэнь Прецизион Машинери» — российско-китайское предприятие, зарегистрированное в 2017 году и расположенное в зоне свободной торговли района Бэйбэй (Чунцин, Китай).
Компания специализируется на разработке и производстве прецизионных литых изделий, включая компоненты для гидравлических систем, измерительного оборудования и трубопроводной арматуры. Производственная база площадью около 8000 квадратных метров оснащена современными линиями, позволяющими реализовывать полный цикл: от исследований и разработок (R&D) до точного литья, механической обработки и финального контроля качества.
Ключевым технологическим преимуществом «Чунцин Хойчэнь» является применение передового метода точного литья по среднетемпературным восковым моделям с использованием золь-гель процесса. Эта запатентованная технология позволяет эффективно решать задачи изготовления деталей сложной конфигурации, обеспечивая высокую повторяемость параметров и соответствие международным стандартам. Благодаря собственным подразделениям маркетинга, финансов и управления, а также штату из около 80 высококвалифицированных сотрудников, компания обеспечивает гибкий подход к выполнению заказов и соблюдение сроков поставки, что критически важно для международных проектов в 2026 году.
Логистика и экспортные ограничения
При заказе из-за рубежа учитывайте сроки изготовления форм (2–4 недели) и самой партии (3–6 недель). В 2026 году логистические цепочки стали более гибкими, но таможенное оформление металлов требует точного указания кодов ТН ВЭД (обычно 7326 или 8481 в зависимости от степени обработки). Упаковка должна исключать контакт нержавейки с углеродистой сталью (использование деревянных pallets с пластиковыми изоляторами), чтобы предотвратить поверхностную ржавчину при транспортировке.
Типичные ошибки при заказе и эксплуатации
Даже опытные инженеры допускают ошибки при специфицировании литых корпусов. Разберем самые частые проблемы.
Игнорирование усадки при проектировании резьб
Частая ошибка — попытка отлить резьбу напрямую. Качество такой резьбы низкое, шаг «плывет». Правильное решение: лить отверстие с припуском и нарезать резьбу механически. Если же резьба необходима литая (для снижения веса), нужно использовать специальные collapsible cores, что удорожает процесс.
Неправильный выбор толщины стенок
Стремление облегчить конструкцию приводит к стенкам тоньше 3 мм. При литье нержавейки это чревато непроливами (незаполнением формы) и короблением при остывании. Минимальная рекомендуемая толщина стенки для корпуса электропривода — 4–5 мм. Это обеспечивает необходимую жесткость для монтажа тяжелых двигателей.
Отсутствие дренажных отверстий
Если электропривод работает в условиях конденсата, внутри корпуса может скапливаться влага. Конструкция должна предусматривать дренажные пробки или мембраны для выравнивания давления, предотвращающие «дыхание» корпуса и засасывание воды внутрь.
Инженерный опыт: Реальный кейс внедрения
В 2024 году на одном из предприятий по производству удобрений возникла проблема с частым выходом из строя электроприводов задвижек из-за коррозии корпусов из алюминиевого сплава. Аммиачная среда и высокая влажность разрушали защитное оксидное покрытие за 8–10 месяцев.
Было принято решение перейти на корпус электропривода из нержавеющей стали точного литья из стали AISI 316L. Инженеры столкнулись с проблемой перегрева: замена алюминия на сталь ухудшила теплоотвод. Решение было найдено в оптимизации геометрии ребер охлаждения с помощью CFD-моделирования (Computational Fluid Dynamics). Новые ребра были сделаны выше и тоньше, что увеличило площадь поверхности на 40% без изменения габаритных размеров.
Результат: После 2 лет эксплуатации ни один корпус не показал признаков коррозии. Температура редуктора стабилизировалась в допустимых пределах. Несмотря на рост первоначальной стоимости компонента на 60%, затраты на обслуживание снизились на 90% за счет отсутствия замен.
FAQ: Часто задаваемые вопросы
Какой срок службы корпуса из нержавеющей стали?
При правильном выборе марки стали (AISI 316L для агрессивных сред) и отсутствии механических повреждений, срок службы превышает 20–25 лет. Коррозия практически исключена, основной лимитирующий фактор — старение уплотнительных резиновых элементов, которые меняются отдельно.
Можно ли использовать корпус из нержавейки в пищевом производстве?
Да, это предпочтительный материал. Поверхность литого корпуса должна быть дополнительно отполирована (электрохимическая полировка) до состояния зеркальности, чтобы исключить накопление бактерий. Сталь должна соответствовать санитарным нормам (например, FDA 21 CFR).
Влияет ли метод литья на магнитные свойства корпуса?
Аустенитные стали (304, 316) изначально немагнитны. Однако холодная деформация или литье могут вызывать образование небольшого количества ферритной фазы, что дает слабую магнитность. Для большинства электроприводов это не критично. Если требуется полная немагнитность, необходимо контролировать химсостав (повышенное содержание никеля) и режимы термообработки.
Как проверить качество литья без разрушения детали?
Стандартные методы неразрушающего контроля (NDK): визуальный осмотр (VT), капиллярный контроль (PT) на наличие трещин, и рентгенография (RT) для выявления внутренних раковин и пор. Для ответственных деталей рекомендуется 100% контроль PT и выборочный RT (10% партии).
Заключение и рекомендации по закупкам
Выбор материала и технологии изготовления корпуса — это стратегическое решение, влияющее на надежность всего узла автоматизации. Корпус электропривода из нержавеющей стали точного литья в 2026 году является оптимальным балансом между стоимостью, производительностью и долговечностью для тяжелых промышленных условий. Переход на данную технологию оправдан там, где простой оборудования стоит дороже, чем разница в цене материалов.
При планировании закупок обратите внимание на возможность стандартизации корпусов для разных моделей приводов. Унификация посадочных мест и элементов крепления позволит сократить номенклатуру запчастей и упростить логистику. Не экономьте на контроле качества: требование предоставления сертификатов на материал и отчетов о дефектоскопии сэкономит вам миллионы на ремонте в будущем.
Если вы рассматриваете возможность перехода на нержавеющие корпуса или нуждаетесь в расчете стоимости партии для вашего проекта, наши инженеры готовы провести бесплатный аудит ваших текущих спецификаций и предложить оптимизированное решение.
Готовы обсудить ваш проект?
Свяжитесь с нашим техническим отделом для получения коммерческого предложения и 3D-моделей.
Запросить расчет стоимости корпуса
Дополнительные технические материалы и чертежи доступны в разделе продукции нашего каталога.