+86-18182207258
943704816@qq.com


Соединительная втулка из нержавеющей стали точного литья: производитель, цена 2026
2026-08-20
- Соединительная втулка из нержавеющей стали точного литья: производитель, цена 2026
- Технология производства: почему именно точное литье?
- Материаловедение: выбор марки нержавеющей стали
- Конструктивные особенности и типы соединений
- Применение в ключевых отраслях промышленности
- Ценообразование в 2026 году: анализ факторов стоимости
- Как выбрать надежного производителя: чек-лист для закупщика
- Практический пример: интеграция технологий ООО «Чунцин Хойчэнь Прецизион Машинери»
- Сравнение с альтернативными технологиями
- Типичные ошибки при заказе и эксплуатации
- Логистика и экспортные особенности в 2026 году
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по закупке
Соединительная втулка из нержавеющей стали точного литья: производитель, цена 2026
Соединительная втулка из нержавеющей стали точного литья — это высокоточный машиностроительный компонент, предназначенный для жесткого или компенсационного соединения валов, трубных систем и конструктивных элементов в условиях агрессивных сред и высоких динамических нагрузок. В 2026 году данный тип изделий является стандартом де-факто для нефтегазовой, химической и пищевой промышленности, где критичны коррозионная стойкость (классы AISI 304, 316L, 17-4PH) и соблюдение допусков по ГОСТ и ISO. Технология инвестиционного литья (lost-wax casting) позволяет достигать шероховатости поверхности Ra 1.6–3.2 мкм без последующей масштабной механической обработки, что снижает себестоимость партии на 25–40% по сравнению с традиционным фрезерованием из прутка.
Ключевая ценность таких втулок заключается в их способности передавать крутящий момент до 5000 Н·м при сохранении соосности соединяемых узлов с погрешностью не более 0.02 мм. Для инженеров-проектировщиков и закупщиков выбор правильного производителя в 2026 году диктуется не только ценой за единицу, но и способностью поставщика обеспечивать стабильность микроструктуры металла, подтвержденную сертификатами EAC и протоколами спектрального анализа. Данная статья подробно разбирает технические аспекты, ценообразование и критерии выбора соединительной втулки из нержавеющей стали точного литья, опираясь на актуальные рыночные данные и инженерную практику.
Технология производства: почему именно точное литье?
В современном промышленном производстве метод литья по выплавляемым моделям (investment casting) занял нишу между дешевым песчаным литьем и дорогим CNC-фрезерованием. Для деталей сложной геометрии, таких как соединительные втулки с внутренними шлицами, радиальными отверстиями или фланцевыми выступами, эта технология offers непревзойденное соотношение качества и экономики масштаба.
Процесс создания wax-моделей и керамических форм
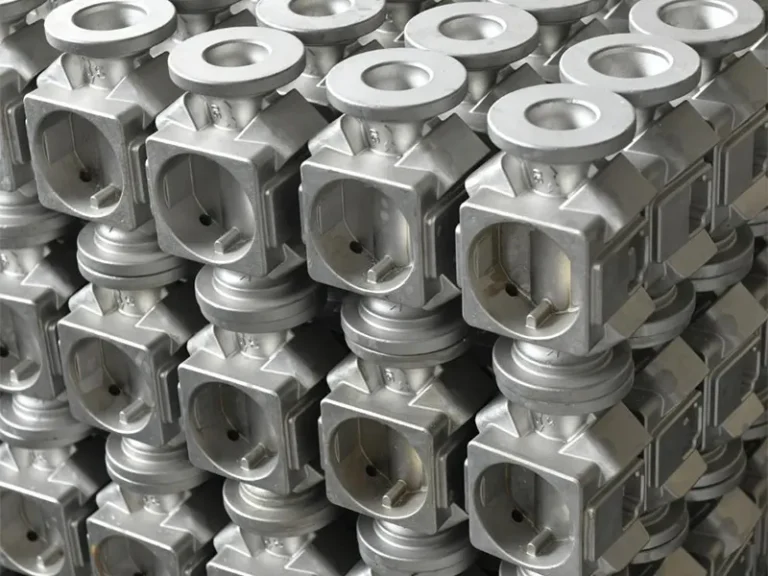
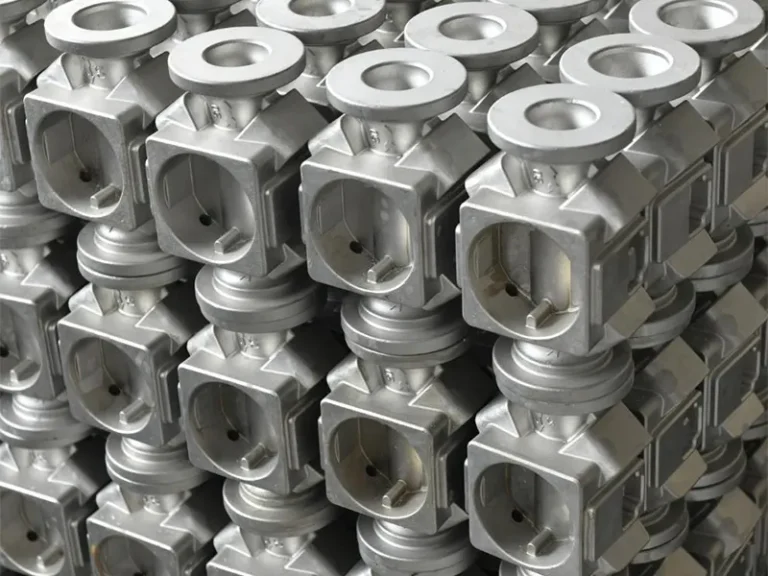
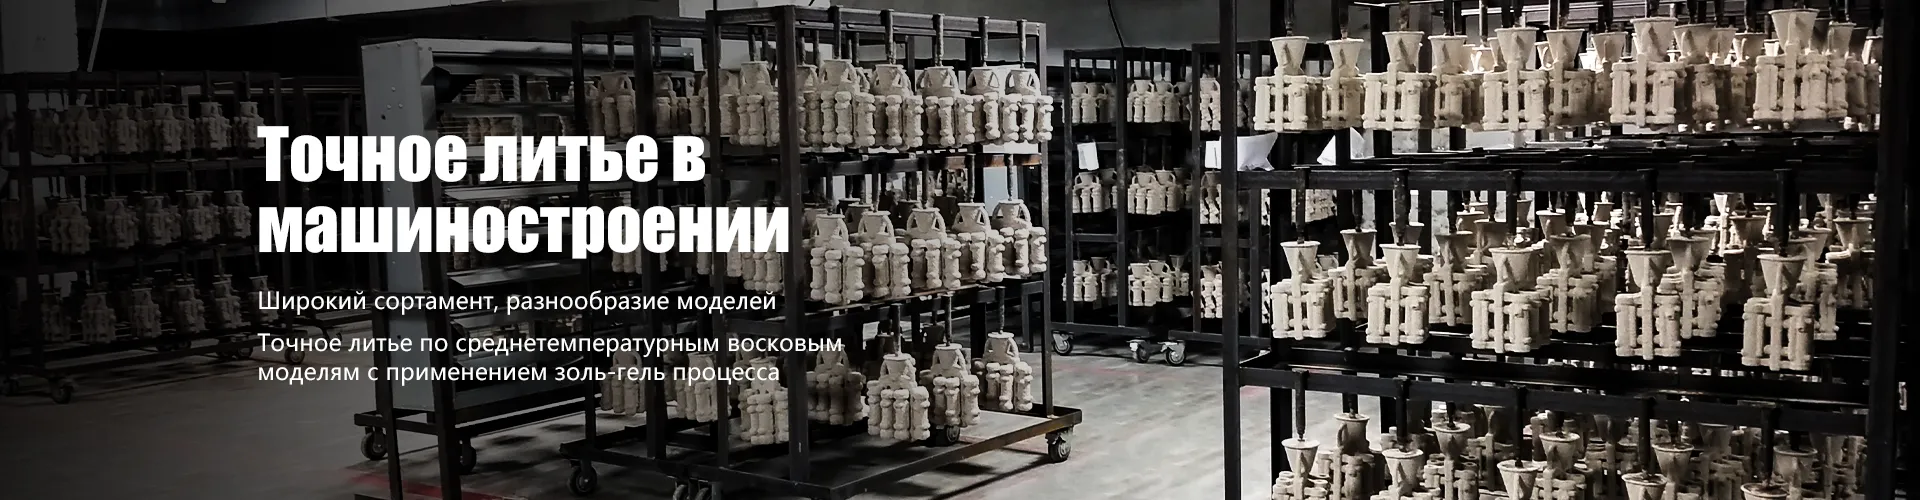
Производственный цикл начинается с изготовления мастер-модели из алюминия или стали, которая используется для создания восковых копий будущей втулки. В 2026 году ведущие производители перешли на использование синтетических восков с низкой зольностью, что минимизирует дефекты поверхности («пригар») после обжига. Восковые модели собираются в «деревья» (кластеры), которые затем многократно окунаются в суспензию из диоксида циркония и кварцевого песка. Этот процесс создает керамическую оболочку толщиной 5–8 мм, способную выдерживать температуру расплава нержавеющей стали свыше 1500°C.
После затвердевания оболочки воск удаляется в автоклаве под давлением пара. Полученная пустая форма прокаливается при температуре 900–1000°C для удаления остатков влаги и связующих веществ. Именно на этом этапе формируется прочность формы, определяющая точность размеров конечного изделия. Погрешность литья составляет ±0.1–0.3 мм на 100 мм длины, что для большинства соединительных узлов является достаточным базисом для финишной обработки.
Плавка и заливка: контроль микроструктуры
Заливка производится в вакуумных индукционных печах. Вакуумирование критически важно для нержавеющих сталей, так как оно предотвращает окисление легирующих элементов (хрома, никеля, молибдена) и удаление растворенных газов (водорода, азота), которые могут привести к образованию пористости. Пористость в теле соединительной втулки — это скрытый дефект, который может вызвать внезапное разрушение при циклических нагрузках.
Инженерный опыт показывает, что качество литья напрямую зависит от скорости заполнения формы. Слишком быстрая заливка приводит к эрозии керамики и попаданию включений в металл, слишком медленная — к преждевременному затвердеванию и неполному заполнению тонких сечений. Современные линии оснащены системами автоматического контроля температуры тигля с точностью до ±5°C, что обеспечивает однородность структуры аустенитных или мартенситных сталей.
Постобработка и контроль качества
После остывания керамическая оболочка разбивается вибрационным методом. Втулки отделяются от литниковой системы на ленточно-отрезных станках. Далее следует обязательная термическая обработка: закалка и отпуск для мартенситных сталей (например, 17-4PH) или стабилизирующий отжиг для аустенитных (AISI 316). Это снимает внутренние напряжения, возникшие при неравномерном охлаждении.
Финишный контроль включает:
- Координатно-измерительные машины (CMM) для проверки геометрических параметров.
- Рентгенографический контроль (RT) для выявления внутренних раковин.
- Капиллярный контроль (PT) поверхности на наличие микротрещин.
- Спектральный анализ для подтверждения химического состава.
Материаловедение: выбор марки нержавеющей стали
Выбор материала для соединительной втулки из нержавеющей стали точного литья определяется условиями эксплуатации. Ошибка в выборе марки стали может привести к коррозионному растрескиванию под напряжением или преждевременному износу сопрягаемых поверхностей.
| Марка стали (ANSI/ASTM) | Аналог ГОСТ | Ключевые свойства | Типичное применение | Ограничения |
|---|---|---|---|---|
| AISI 304 (1.4301) | 12Х18Н10Т | Хорошая коррозионная стойкость, высокая пластичность, низкая стоимость. | Пищевая промышленность, общие машиностроительные узлы, водоподготовка. | Не устойчива к хлоридам (морская вода), низкая твердость после литья. |
| AISI 316L (1.4404) | 03Х17Н14М3 | Высокая стойкость к кислотам и хлоридам благодаря молибдену. | Химическая промышленность, морские платформы, фармацевтика. | На 20-30% дороже AISI 304, сложнее в механической обработке. |
| AISI 17-4PH (1.4542) | 08Х17Н6М | Мартенситная структура, высокая прочность (до 1100 МПа), возможность термоупрочнения. | Нефтегазовое оборудование, авиация, высоконагруженные приводы. | Требует_precise_контроля термообработки, склонна к водородной хрупкости. |
| Duplex 2205 (1.4462) | — | Двухфазная структура, превосходная стойкость к коррозионному растрескиванию. | Опреснительные установки, трубопроводы высокого давления. | Высокая температура литья, риск образования интерметаллидов при перегреве. |
Инженерное примечание: При заказе втулок для работы в морской воде часто возникает соблазн использовать AISI 316L. Однако в зонах застоя воды или при наличии щелевых зазоров даже 316L подвержена щелевой коррозии. В таких случаях экономически оправдан переход на супердуплексные стали или нанесение дополнительных покрытий, хотя это увеличивает цену соединительной втулки из нержавеющей стали точного литья почти вдвое.
Конструктивные особенности и типы соединений
Соединительные втулки классифицируются не только по материалу, но и по типу сопряжения. Точное литье позволяет реализовывать сложные внутренние профили, которые трудно или дорого получить другими методами.
Цилиндрические втулки с посадкой с натягом
Наиболее простой тип. Внутренний диаметр втулки выполняется с допуском H7 или H6, а вал — с допуском p6 или r6. Сборка осуществляется методом прессования или термического расширения втулки (нагрев до 200–300°C). Литье обеспечивает равномерную толщину стенки, что критично для предотвращения перекосов при запрессовке.
Шлицевые и зубчатые соединения
Для передачи высоких крутящих моментов используются прямобочные или эвольвентные шлицы. Точное литье позволяет формировать профиль зуба непосредственно в форме, оставляя припуск на шлифовку всего 0.2–0.5 мм. Это значительно снижает время обработки на зубофрезерных станках. В 2026 году популярность набирают втулки с модифицированным профилем зуба для компенсации микро-несоосностей.
Фланцевые соединительные муфты
Комбинированные детали, объединяющие функцию втулки и фланца. Часто используются в насосном оборудовании. Литье позволяет интегрировать крепежные отверстия и уплотнительные канавки (под O-ring) в единую деталь, устраняя необходимость в сварке или сборке из нескольких частей. Это повышает герметичность и жесткость узла.
Применение в ключевых отраслях промышленности
Спрос на соединительные втулки из нержавеющей стали точного литья распределен неравномерно. Ниже приведены реальные кейсы применения с количественными показателями эффективности.
Нефтегазовый сектор: Подводные манифольды
В системах добычи на шельфе втулки работают при давлении до 100 МПа и температуре от -20°C до +120°C. Использование втулок из дуплексной стали, изготовленных литьем, позволило снизить вес узла подключения на 15% по сравнению с коваными аналогами. Экономия веса критична при монтаже подводного оборудования, где стоимость установки одного килограмма груза может достигать $50–100. Срок службы таких втулок превышает 25 лет при условии правильного выбора материала.
Пищевая и фармацевтическая промышленность
Здесь главными требованиями являются гигиеничность и отсутствие мертвых зон. Втулки насосов и мешалок из AISI 316L с полировкой до Ra 0.4 мкм (электрохимическая полировка после литья) обеспечивают соответствие стандартам EHEDG и 3-A. Переход на литые втулки сложной геометрии позволил одному из производителей молочного оборудования сократить количество сварных швов в узле привода на 40%, что снизило риск бактериального загрязнения и упростию процедуру CIP-мойки (Clean-in-Place).
Энергетика: Турбинные приводы
В паровых турбинах соединительные втулки подвергаются воздействию высоких температур и центробежных сил. Применение жаропрочных нержавеющих сталей (типа AISI 321 или специальных сплавов) позволяет работать при температурах до 600°C. Точное литье обеспечивает балансировку деталей, что снижает вибрацию турбины. Снижение вибрации на 0.5 мм/с продлевает срок службы подшипников качения на 30–50%.
Ценообразование в 2026 году: анализ факторов стоимости
Цена на соединительную втулку из нержавеющей стали точного литья не является фиксированной величиной и зависит от множества переменных. Понимание структуры затрат помогает закупщикам вести эффективные переговоры.
Структура себестоимости
- Стоимость сырья (30–40%): Цены на никель и молибден волатильны. В 2026 году наблюдается тенденция к стабилизации цен на лом нержавеющей стали, однако первичный ферроникель остается дорогим.
- Изготовление оснастки (амортизация): Стоимость пресс-форм для восковых моделей распределяется на тираж. Для партий до 100 шт. доля оснастки в цене единицы может достигать 50%. Для партий от 1000 шт. — менее 5%.
- Энергоемкость процесса (15–20%): Плавка и термообработка требуют значительных затрат электроэнергии. В регионах с дешевой энергией производство выгоднее.
- Механическая обработка и контроль (20–25%): Чем выше требования к точности (например, IT6 вместо IT8), тем дороже финальная обработка.
Ориентировочный диапазон цен (FOB Китай/Россия/Индия)
| Параметры втулки | Материал | Партия (шт.) | Цена за ед. (USD) | Примечание |
|---|---|---|---|---|
| D=20мм, L=50мм, простое отверстие | AISI 304 | 100 | $8 – $12 | Базовая геометрия, минимальная постобработка. |
| D=20мм, L=50мм, простое отверстие | AISI 304 | 1000 | $3.5 – $5.0 | Эффект масштаба, amortization tooling. |
| D=50мм, L=100мм, шлицы внутри | AISI 316L | 100 | $25 – $35 | Сложная геометрия, дорогой материал. |
| D=50мм, L=100мм, шлицы внутри | AISI 316L | 1000 | $12 – $18 | Оптимизация режимов резания. |
| D=100мм+, фланец, высокая точность | 17-4PH | 50 | $80 – $120 | Требует термообработки и шлифовки. |
Важно: Указанные цены являются ориентировочными для B2B-сектора. Реальная стоимость зависит от требований к упаковке, документации (сертификаты 3.1 по EN 10204) и логистике.
Как выбрать надежного производителя: чек-лист для закупщика
Рынок перенасыщен предложениями, но не все литейные заводы способны обеспечить стабильное качество соединительной втулки из нержавеющей стали точного литья. При аудите поставщика в 2026 году обратите внимание на следующие пункты:
- Наличие собственной лаборатории: Производитель должен иметь спектрометр для экспресс-анализа сплава перед заливкой. Если пробы отправляются в стороннюю лабораторию, риск брака и задержек возрастает.
- Парк ЧПУ-станков: Литье редко дает готовую деталь. Наличие токарных и фрезерных центров с ЧПУ на одной площадке позволяет контролировать цепочку «литье-обработка» и избегать повреждений при транспортировке между подрядчиками.
- Опыт работы с вашим стандартом: Если вам нужны втулки по DIN или ASME, убедитесь, что у завода есть успешные кейсы экспорта в ЕС или США. Это гарантирует понимание требований к документации и допускам.
- Система менеджмента качества: Сертификат ISO 901:2015 обязателен. Для медицинских и пищевых применений желателен ISO 13485 или HACCP.
- Прозрачность процесса: Хороший поставщик предоставит фотоотчеты восковых моделей, керамических форм и первых образцов до начала массовой партии.
Практический пример: интеграция технологий ООО «Чунцин Хойчэнь Прецизион Машинери»
Теоретические принципы точного литья наилучшим образом раскрываются на примере предприятий, успешно внедривших эти технологии в серийное производство. Ярким представителем такого подхода является ООО «Чунцин Хойчэнь Прецизион Машинери» — российско-китайское предприятие, специализирующееся на высокоточной механической обработке и литье с 2017 года.
Расположенная в зоне свободной торговли района Бэйбэй (Чунцин, Китай), компания занимает производственную базу площадью 8000 кв. м у подножия горного хребта Цзиньюньшань. Главным технологическим преимуществом «Чунцин Хойчэнь» является применение запатентованного метода точного литья по среднетемпературным восковым моделям с использованием золь-гель процесса. Эта технология позволяет эффективно решать задачи изготовления деталей сложной конфигурации, включая сверхкрупногабаритные и микроскопические элементы, которые недоступны для традиционных методов.
Вертикальная интеграция производства позволяет компании контролировать весь цикл: от собственных подразделений исследований и разработок (R&D) и точного литья до производства шестерен, механической обработки и финального контроля качества. Такой подход обеспечивает стабильность микроструктуры металла и соблюдение строгих геометрических допусков, что особенно важно для гидравлических, измерительных и трубопроводных систем.
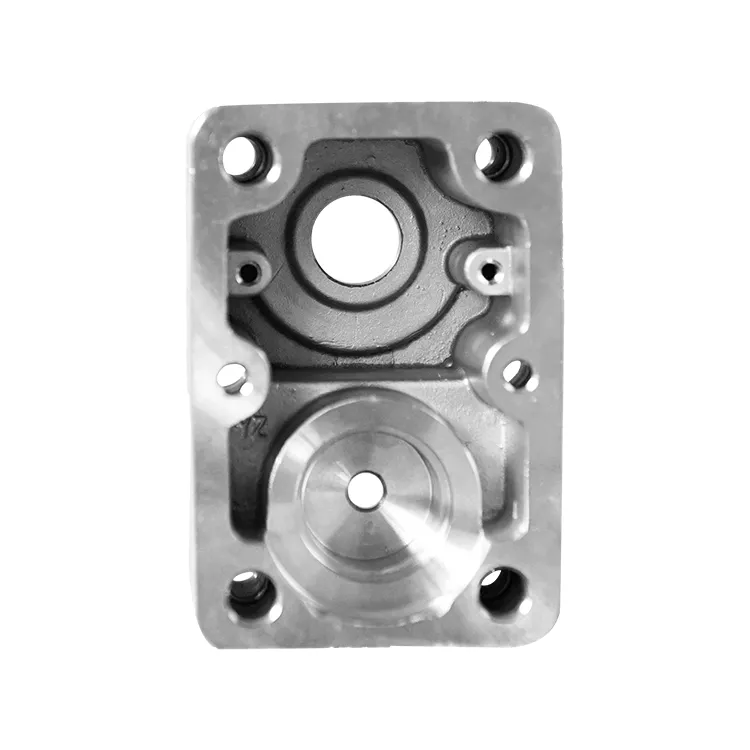
В портфеле компании представлены не только стандартные соединительные элементы, но и сложные компоненты, такие как гидравлические игольчатые клапаны, монтажные плиты модулей давления, трехклапанные группы и корпуса сенсоров. Годовой объем производства достигает 40 миллионов юаней, а наличие более десяти патентов подтверждает техническую самостоятельность предприятия. Для заказчиков это означает надежность поставок, соответствие международным стандартам и возможность реализации индивидуальных проектов с высокой повторяемостью параметров.
Сравнение с альтернативными технологиями
Почему не выбрать другой метод? Сравнение поможет обосновать выбор литья.
| Критерий | Точное литье | CNC Фрезерование/Токарка | Горячая ковка |
|---|---|---|---|
| Сложность геометрии | Высокая (внутренние полости, шлицы) | Средняя (ограничение инструментом) | Низкая (простые формы) |
| Материальные отходы | Низкие (литники переплавляются) | Высокие (до 50-70% стружки) | Средние |
| Механические свойства | Хорошие (зависят от плотности) | Отличные (сохранение структуры прутка) | Лучшие (уплотненная структура) |
| Себестоимость при малых сериях (<100 шт.) | Высокая (дорогая оснастка) | Низкая (нет оснастки) | Очень высокая |
| Себестоимость при средних сериях (100-1000 шт.) | Низкая | Средняя/Высокая | Высокая |
| Точность размеров | ±0.1-0.3 мм | ±0.01-0.05 мм | ±0.5-1.0 мм |
Вывод: Для серий от 100 штук и сложных профилей точное литье выигрывает по цене. Для единичных прототипов выгоднее CNC. Для сверхвысоких нагрузок (критические узлы авиации) может потребоваться ковка с последующей обработкой.
Типичные ошибки при заказе и эксплуатации
Даже опытные инженеры допускают ошибки при спецификации соединительной втулки из нержавеющей стали точного литья.
- Игнорирование усадки материала: Разные марки стали имеют разный коэффициент линейной усадки (1.5–2.5%). Если конструктор не учел это в 3D-модели для литейщика, размеры готовой детали будут меньше номинальных.
- Завышенные требования к шероховатости на всех поверхностях: Полировка внутренних каналов, не участвующих в уплотнении, удорожает изделие без пользы. Указывайте финишную обработку только для рабочих поверхностей.
- Неправильный выбор припусков: Слишком маленький припуск на обработку может не перекрыть литейные дефекты (коробление). Слишком большой — увеличит время и стоимость мехобработки.
- Отсутствие термообработки: Литая нержавейка часто имеет крупнозернистую структуру. Без нормализации или закалки втулка может иметь непредсказуемую твердость и низкую усталостную прочность.
Логистика и экспортные особенности в 2026 году
При импорте промышленных компонентов необходимо учитывать изменения в таможенном регулировании. Для ввоза в РФ и страны ЕАЭС требуется оформление декларации соответствия ТР ТС. Нержавеющие втулки обычно попадают под коды ВЭД группы 73 или 84. Важно правильно указать код ОКПД 2 для корректного расчета НДС и пошлин.
Упаковка должна исключать контакт стали с углеродистой сталью (использовать деревянные паллеты с пластиковыми прокладками или картон), чтобы предотвратить контактную коррозию при транспортировке морем. Влажность в контейнере должна контролироваться силикагелем.
FAQ: Часто задаваемые вопросы
В: Какой минимальный тираж для заказа соединительной втулки из нержавеющей стали точного литья?
О: Экономически целесообразный минимум обычно составляет 50–100 штук. При меньших объемах стоимость разработки восковой оснастки делает цену единицы неоправданно высокой. Для прототипов лучше использовать 3D-печать воском или прямую CNC-обработку.
В: Можно ли получить резьбу непосредственно литьем?
О: Да, метрическую и дюймовую резьбу можно формировать литьем, используя разборные керамические стержни. Однако точность такой резьбы обычно не выше 7H/8g. Для прецизионных соединений резьбу нарезают механически после литья.
В: Как долго служит такая втулка?
О: При правильном выборе материала и отсутствии превышения расчетных нагрузок срок службы ограничен сроком службы всего узла. В агрессивных средах AISI 316L обеспечивает защиту от сквозной коррозии на десятилетия. Основной причиной выхода из строя является не коррозия, а усталостное разрушение или износ сопрягаемых поверхностей.
В: Влияет ли направление волокон на прочность литой детали?
О: В отличие от кованых или прокатных деталей, литые материалы изотропны, то есть их свойства одинаковы во всех направлениях. Это преимущество для деталей, нагруженных сложно и разнонаправленно.
Заключение и рекомендации по закупке
Выбор соединительной втулки из нержавеющей стали точного литья в 2026 году — это баланс между технологичностью, стоимостью и надежностью. Инвестиционное литье предоставляет уникальную возможность создавать сложные, коррозионностойкие компоненты с минимальными отходами материала. Для обеспечения долгосрочной бесперебойной работы оборудования критически важно сотрудничать с производителем, который контролирует весь цикл: от моделирования усадки до финального спектрального анализа.
Не экономьте на качестве восковых моделей и контроле первой партии. Ошибка в геометрии втулки может привести к остановке всей производственной линии, стоимость которой многократно превышает экономию на закупке деталей. Требуйте предоставления образцов и протоколов испытаний перед запуском массового производства.
Если вы планируете модернизацию оборудования или запуск нового продукта, наши инженеры готовы провести бесплатный аудит ваших чертежей на предмет оптимизации под литье. Мы поможем снизить вес детали, улучшить ее прочностные характеристики и сократить итоговую стоимость владения.
Готовы обсудить ваш проект?
Получите коммерческое предложение и техническую консультацию уже сегодня.
Запросить расчет стоимости втулок
Смотрите также: Каталог литых компонентов из нержавеющей стали | Технические требования к литью по ГОСТ