+86-18182207258
943704816@qq.com


Глухая крышка модуля давления из нержавеющей стали точного литья: производитель, цена 2026
2026-08-20
- Глухая крышка модуля давления из нержавеющей стали точного литья: обзор рынка, цены и технические спецификации 2026
- Что такое глухая крышка модуля давления из нержавеющей стали точного литья
- Где применяется глухая крышка модуля давления из нержавеющей стали точного литья
- Основные технические характеристики и стандарты
- Как выбрать глухую крышку модуля давления из нержавеющей стали точного литья: руководство для инженера
- Сравнение технологий производства: Точное литье vs Механическая обработка
- Диапазон цен и факторы стоимости в 2026 году
- Как выбрать надежного производителя и поставщика
- Логистика и экспортные особенности
- Типичные ошибки при выборе и эксплуатации
- Инженерное мнение и ограничения технологии
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по закупке
Глухая крышка модуля давления из нержавеющей стали точного литья: обзор рынка, цены и технические спецификации 2026
Глухая крышка модуля давления из нержавеющей стали точного литья представляет собой критически важный герметизирующий элемент, используемый в высокоточных гидравлических и пневматических системах. В условиях промышленного производства 2026 года этот компонент обеспечивает не только механическую защиту внутренних узлов, но и поддерживает целостность контура давления до 40 МПа. Изготовленная методом инвестиционного литья (lost-wax casting) из марок стали AISI 316L или 12Х18Н10Т, данная деталь демонстрирует превосходную коррозионную стойкость и геометрическую точность, недостижимую при традиционной механической обработке сложных профилей. Для инженеров-проектировщиков и закупщиков ключевым аспектом является баланс между стоимостью производства и эксплуатационной надежностью, особенно в агрессивных средах химической и нефтегазовой отраслей.
Данный материал подробно разбирает структуру ценообразования, технологические нюансы производства и критерии выбора поставщика глухой крышки модуля давления. Мы анализируем, почему метод точного литья становится стандартом де-факто для серийного производства этих компонентов, и как изменения на рынке сырья в 2026 году влияют на итоговую стоимость закупки. Статья предназначена для технических специалистов, отвечающих за снабжение промышленных предприятий, и содержит практические рекомендации по верификации качества продукции согласно ГОСТ и международным стандартам ISO.
Что такое глухая крышка модуля давления из нержавеющей стали точного литья
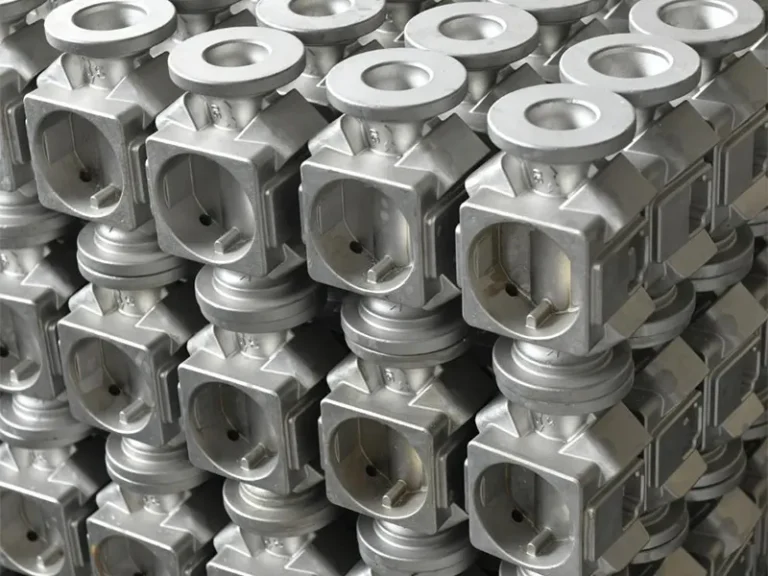
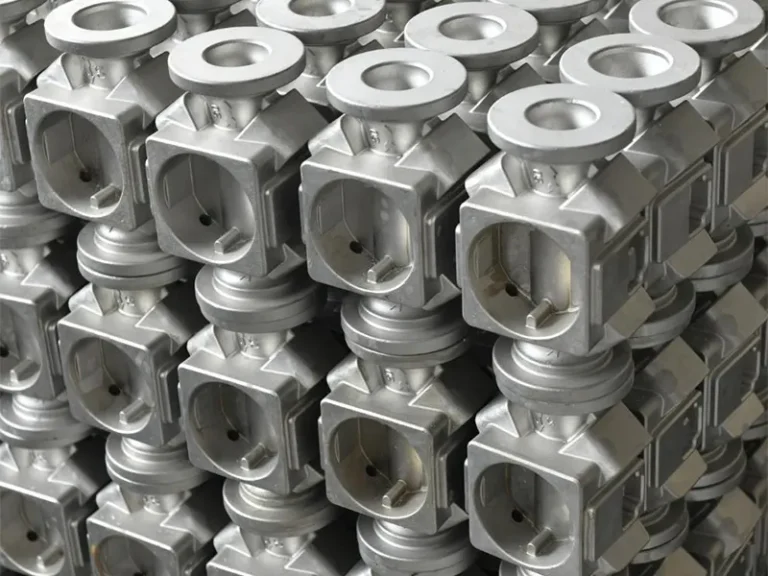
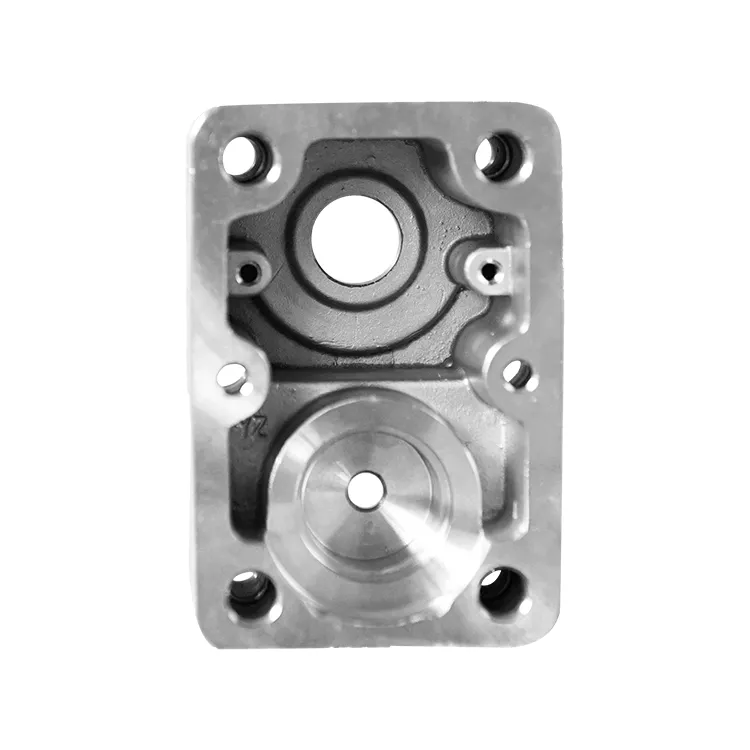
Глухая крышка (blind cap или end cap) в контексте модулей давления — это монолитный или сборный элемент, предназначенный для герметичного закрытия торцевых частей трубопроводов, коллекторов или корпусов датчиков. Термин «точное литье» указывает на технологию изготовления, которая позволяет получать детали со сложной геометрией, минимальными припусками на обработку и высоким качеством поверхности (Ra 1.6–3.2 мкм).
В отличие от штампованных или фрезерованных аналогов, глухая крышка модуля давления из нержавеющей стали точного литья обладает однородной микроструктурой металла. Это критически важно для деталей, работающих под циклическими нагрузками. Литье по выплавляемым моделям позволяет формировать внутренние каналы, резьбовые соединения и уплотнительные канавки непосредственно в процессе формования, что снижает количество последующих токарных операций на 60–70%.
Ключевые материалы и их свойства
Выбор нержавеющей стали обусловлен необходимостью сопротивления коррозии и сохранения механических свойств при экстремальных температурах. В 2026 году наиболее востребованными сплавами являются:
- AISI 316L (03Х17Н14М3): Содержит молибден, что значительно повышает стойкость к питтинговой коррозии в хлоридсодержащих средах. Идеально подходит для морской энергетики и химической промышленности.
- AISI 304 (12Х18Н10): Более экономичный вариант для общих промышленных применений, где отсутствует воздействие агрессивных кислот.
- Дуплексные стали (например, 2205): Используются в проектах с повышенными требованиями к прочности на разрыв и устойчивости к коррозионному растрескиванию под напряжением.
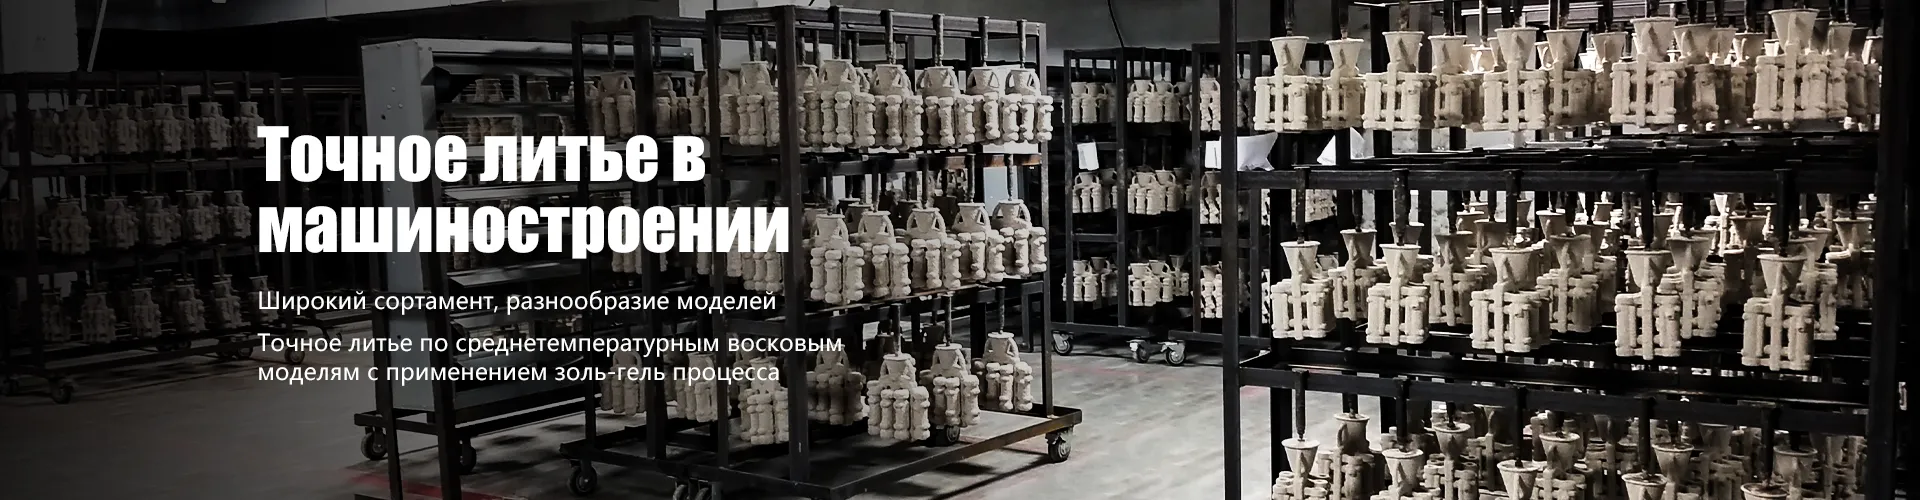
Процесс точного литья начинается с создания восковой модели, которая покрывается керамической оболочкой. После выжигания воска форма заполняется расплавленным металлом под вакуумом или давлением. Этот метод обеспечивает отсутствие пор и раковин, которые часто становятся причинами утечек в системах высокого давления.
Где применяется глухая крышка модуля давления из нержавеющей стали точного литья
Сфера применения данных компонентов расширяется по мере усложнения промышленного оборудования. Высокая точность размеров позволяет использовать литые крышки в прецизионных узлах, где зазоры измеряются в микронах.
Нефтегазовый сектор и добыча
В условиях добычи на шельфе или в арктических регионах оборудование подвергается воздействию сероводорода, солей и низких температур. Глухая крышка модуля давления из нержавеющей стали точного литья здесь выполняет функцию барьера для предотвращения попадания загрязнений в чувствительные сенсоры давления и расходомеры. Способность материала выдерживать температуры от -60°C до +400°C без потери пластичности делает его незаменимым.
Химическая и фармацевтическая промышленность
Санитарные нормы требуют использования материалов, которые не вступают в реакцию с производимыми веществами и легко поддаются стерилизации. Поверхность, полученная методом точного литья, имеет минимальную шероховатость, что препятствует накоплению бактерий и осадков. Крышки используются для заглушения резервных портов на реакторах и теплообменниках.
Энергетика и турбиностроение
В системах охлаждения и смазки турбин высокого давления применяются модули с множеством точек подключения. Литые глухие крышки обеспечивают герметичность этих узлов при вибрационных нагрузках. Важным преимуществом является возможность интеграции элементов крепления непосредственно в тело крышки, что упрощает монтаж и снижает вес конструкции.
Пищевая промышленность
Для оборудования, работающего с пищевыми продуктами, критична отсутствие мертвых зон, где могут застаиваться продукты. Точное литье позволяет создавать крышки с плавными переходами и радиусами, соответствующими стандартам гигиенического дизайна (EHEDG).
Основные технические характеристики и стандарты
При заказе глухой крышки модуля давления из нержавеющей стали точного литья необходимо руководствоваться строгими техническими параметрами. Отклонение от них может привести к разгерметизации системы и аварийным ситуациям.
| Параметр | Значение / Стандарт | Примечание |
|---|---|---|
| Рабочее давление | До 40–60 МПа | Зависит от толщины стенки и марки стали |
| Температурный диапазон | -60°C … +450°C | Для AISI 316L и дуплексных сталей |
| Точность литья | CT4–CT6 (по ISO 8062) | Высокая размерная стабильность |
| Шероховатость поверхности | Ra 1.6 – 3.2 мкм | Без дополнительной механической обработки |
| Материал | AISI 304, 316L, 12Х18Н10Т, 03Х17Н14М3 | Сертификат материала обязателен |
| Герметичность | Класс А по ГОСТ 9544 | Отсутствие видимых утечек при испытании |
| Тип соединения | Резьба (NPT, BSP, Metric), Фланец, Приварка | Формируется при литье или дорабатывается |
Особое внимание следует уделять контролю качества. Современные производители используют рентгенографический контроль для выявления внутренних дефектов и капиллярный контроль (цветная дефектоскопия) для обнаружения поверхностных трещин. В 2026 году внедрение автоматизированных систем оптического сканирования стало нормой для подтверждения геометрии сложных литых деталей.
Как выбрать глухую крышку модуля давления из нержавеющей стали точного литья: руководство для инженера
Выбор оптимальной конфигурации детали требует учета множества факторов, от условий эксплуатации до логистических ограничений. Ошибки на этапе проектирования или закупки могут стоить предприятию миллионов рублей из-за простоев оборудования.
1. Анализ рабочей среды
Первый шаг — определение химического состава среды. Если в среде присутствуют хлориды (морская вода, некоторые реагенты), использование AISI 304 недопустимо из-за риска питтинга. Необходимо выбирать AISI 316L или более стойкие сплавы. Также учитывайте наличие абразивных частиц: в таких случаях может потребоваться увеличение толщины стенки или применение защитных покрытий.
2. Расчет давления и температуры
Номинальное давление системы не должно превышать 70–80% от предела текучести материала крышки. Для импульсных нагрузок (гидроудары) требуется запас прочности не менее 2.0. Температурные расширения также должны быть учтены: коэффициент линейного расширения нержавеющей стали составляет около 16–17 × 10⁻⁶ /°C. Неправильный учет теплового расширения может привести к ослаблению резьбового соединения или деформации уплотнительного кольца.
3. Требования к герметичности
Для газовых сред требования к герметичности выше, чем для жидкостей. Если модуль работает с природным газом или водородом, необходима идеальная геометрия посадочных мест. Точное литье позволяет добиться этого, но часто требуется финишная проточка уплотнительной поверхности. Уточняйте у поставщика, входит ли механическая обработка в стоимость отливки.
4. Совместимость с уплотнениями
Глухая крышка обычно работает в паре с уплотнительным элементом (O-ring, прокладка). Материал крышки не должен вызывать химическую деградацию уплотнения. Например, некоторые сорта нержавеющей стали могут требовать пассивации поверхности для снижения каталитической активности.
Сравнение технологий производства: Точное литье vs Механическая обработка
Почему именно точное литье? Сравним этот метод с традиционной фрезеровкой и штамповкой для понимания экономической и технической целесообразности.
| Критерий | Точное литье (Investment Casting) | Механическая обработка (CNC) | Штамповка |
|---|---|---|---|
| Сложность геометрии | Высокая (внутренние полости, сложные профили) | Средняя (ограничение доступа инструмента) | Низкая (простые формы) |
| Отход материала | Минимальный (до 5-10%) | Высокий (до 50-70% уходит в стружку) | Средний |
| Себестоимость при серии >1000 шт. | Низкая | Высокая | Самая низкая |
| Механические свойства | Изотропные (равномерные во всех направлениях) | Зависят от направления волокон заготовки | Анизотропные (упрочнение в направлении деформации) |
| Сроки изготовления партии | Средние (требуется изготовление моделей) | Быстрые (для прототипов) | Долгие (изготовление штампа) |
| Качество поверхности | Хорошее (Ra 1.6-3.2) | Отличное (Ra 0.4-0.8) | Хорошее |
Из таблицы видно, что глухая крышка модуля давления из нержавеющей стали точного литья выигрывает в массовом производстве благодаря низкому проценту отходов дорогостоящей нержавеющей стали. При механической обработке из цельного круга значительная часть материала превращается в стружку, что существенно увеличивает цену изделия, особенно при росте цен на никель и хром в 2026 году.
Диапазон цен и факторы стоимости в 2026 году
Стоимость промышленной фурнитуры fluctuates в зависимости от макроэкономических факторов. В 2026 году цена на глухую крышку модуля давления из нержавеющей стали точного литья формируется из следующих составляющих:
- Стоимость сырья: Цены на никель и молибден остаются волатильными. Сплавы с содержанием молибдена (316L) дороже на 20–30% по сравнению с 304.
- Сложность модели: Наличие внутренних резьб, тонких стенок или нестандартных фланцев увеличивает стоимость восковых моделей и риск брака при литье.
- Объем партии: Эффект масштаба играет решающую роль. Партия от 1000 штук снижает удельную стоимость на 40–50% по сравнению с мелкосерийным производством (10–50 шт.) из-за амортизации затрат на оснастку.
- Контроль качества: Детали, требующие рентген-контроля, гидроиспытаний и сертификации по PED (Pressure Equipment Directive), стоят дороже из-за трудоемкости проверок.
- Логистика и таможня: Для импортных поставок затраты на фрахт и таможенные пошлины могут составлять до 25% от стоимости товара.
Ориентировочный диапазон цен (EXW Китай/Россия) для стандартных крышек DN20-DN50 из AISI 316L в 2026 году составляет от $3 до $15 за единицу в зависимости от тиража. Для индивидуальных проектов с высокими допусками цена может достигать $30–50 за штуку.
Как выбрать надежного производителя и поставщика
Рынок перенасыщен предложениями, но найти партнера, способного обеспечить стабильное качество, сложно. При выборе поставщика глухой крышки модуля давления из нержавеющей стали точного литья обратите внимание на следующие аспекты:
- Наличие собственной литейной линии: Посредники часто не контролируют процесс термообработки и охлаждения, что критично для структуры нержавейки. Запрашивайте видео-тур или аудит производства.
- Сертификация: Проверьте наличие сертификатов ISO 9001:2015, а также специализированных отраслевых сертификатов (API, AD 2000 Merkblatt для Европы, ГОСТ Р для России).
- Лабораторная база: Производитель должен иметь собственную спектральную лабораторию для экспресс-анализа химического состава каждой плавки. Отсутствие такого оборудования — красный флаг.
- Опыт в вашем сегменте: Производители, работающие с автопромом, могут не понимать специфику высоких давлений в нефтегазе. Ищите кейсы в аналогичных отраслях.
- Гибкость инженерной поддержки: Хороший поставщик поможет оптимизировать чертеж для литья (DFM — Design for Manufacturing), чтобы снизить стоимость без потери функции.
Пример интегрированного производителя: ООО Чунцин Хойчэнь Прецизион Машинери
В качестве примера компании, успешно сочетающей передовые технологии литья и строгий контроль качества, можно привести ООО Чунцин Хойчэнь Прецизион Машинери. Это российско-китайское предприятие, зарегистрированное в 2017 году и расположенное в зоне свободной торговли района Бэйбэй (Чунцин, Китай), специализируется на разработке и производстве прецизионных литых изделий для гидравлических и измерительных систем.
Производственная база компании площадью 8000 кв. м оснащена современными линиями для точного литья по среднетемпературным восковым моделям с использованием золь-гель процесса. Эта технология, защищенная более чем десятью патентами, позволяет изготавливать детали сложной конфигурации, включая глухие крышки, монтажные плиты модулей давления и корпуса сенсоров, с высокой повторяемостью параметров. Вертикальная интеграция процессов — от R&D и литья до механической обработки и контроля качества — обеспечивает годовые объемы производства на уровне 40 млн юаней и соответствие международным стандартам. Такой подход позволяет клиентам получать продукцию с гарантированной геометрической точностью и герметичностью, что является критическим фактором при выборе поставщика для ответственных узлов.
Логистика и экспортные особенности
При закупке промышленных компонентов из-за рубежа или внутри страны важно учитывать упаковку и транспортировку. Нержавеющая сталь, несмотря на название, может подвергаться поверхностному загрязнению железом от углеродистых сталей при неправильной упаковке. Требуйте использования индивидуальной пластиковой упаковки и деревянных ящиков с выстеленным дном.
Для международных поставок в 2026 году актуальны вопросы санкционных ограничений и валютных расчетов. Рекомендуется работать с поставщиками, имеющими опыт работы с нейтральными валютами или прямыми банковскими каналами. Срок доставки морским транспортом остается на уровне 30–45 дней, поэтому планируйте закупки с учетом страхового запаса на складе.
Типичные ошибки при выборе и эксплуатации
Даже опытные инженеры иногда допускают ошибки, приводящие к преждевременному выходу детали из строя.
Ошибка 1: Игнорирование гальванической коррозии. Если глухая крышка из нержавеющей стали контактирует с алюминиевым или углеродистым стальным корпусом без изолирующей прокладки, возникает электрохимическая пара. Нержавейка выступает катодом, ускоряя коррозию сопрягаемой детали, или сама подвергается локальным повреждениям в зоне контакта. Решение: Используйте диэлектрические прокладки или покрытия.
Ошибка 2: Чрезмерный крутящий момент при монтаже. Литые резьбы, даже высокого качества, имеют предел прочности. Перетяжка крышки может привести к микротрещинам в основании резьбы, которые проявятся только через несколько месяцев циклических нагрузок. Решение: Используйте динамометрические ключи и соблюдайте рекомендации производителя по моменту затяжки.
Ошибка 3: Неправильный выбор уплотнения. Установка жесткого металлического уплотнения на литую поверхность с шероховатостью Ra 3.2 может не обеспечить герметичность. Решение: Для литых поверхностей предпочтительны эластомерные уплотнения (O-rings) или мягкие металлические прокладки (медь, алюминий), которые компенсируют микронеровности.
Инженерное мнение и ограничения технологии
Как эксперт с многолетним опытом, я должен отметить одно важное ограничение точного литья: литые детали всегда имеют некоторую степень внутренней неоднородности. Хотя современные технологии минимизируют этот эффект, для критически важных узлов, работающих при сверхвысоких давлениях (свыше 100 МПа), часто предпочтительнее кованые заготовки с последующей механической обработкой. Ковка обеспечивает более плотную структуру металла.
Однако для 95% промышленных применений в диапазоне до 40–50 МПа глухая крышка модуля давления из нержавеющей стали точного литья является оптимальным выбором по соотношению цена/качество. Не стоит переоценивать необходимость ковки там, где литье справляется с задачей эффективно и дешевле.
Также существует неопределенность в долгосрочном поведении новых экологических сплавов, которые начинают появляться на рынке в ответ на ужесточение экологических норм добычи никеля. Пока нет достаточной статистики отказов по этим новым материалам, поэтому в консервативных проектах лучше придерживаться проверенных марок AISI 316L и 12Х18Н10Т.
FAQ: Часто задаваемые вопросы
Какой срок службы глухой крышки из нержавеющей стали?
При правильном выборе материала и соблюдении условий эксплуатации срок службы составляет 10–15 лет и более. Основной фактор износа — коррозия уплотнительной поверхности, которую можно восстанавливать или менять уплотнения.
Можно ли использовать литую крышку для пищевых продуктов?
Да, если используется сталь марки AISI 316L или AISI 304, а поверхность прошла электрохимическую полировку или пассивацию. Важно подтвердить соответствие санитарным нормам сертификатом материала.
В чем разница между глухой крышкой и заглушкой?
Термины часто используются как синонимы. Однако «глухая крышка» обычно подразумевает более сложный конструктив, возможно, с элементами крепления или интеграции в модуль, тогда как «заглушка» — это простой элемент для закрытия отверстия. Глухая крышка модуля давления из нержавеющей стали точного литья часто является частью сложного узла.
Как проверить качество литья без разрушения детали?
Используются неразрушающие методы контроля: визуальный осмотр, капиллярная дефектоскопия (цветной тест), ультразвуковой контроль (для толстостенных деталей) и рентгенография (для выявления внутренних раковин).
Влияет ли метод литья на магнитные свойства нержавеющей стали?
Аустенитные стали (304, 316) изначально немагнитны. Однако после литья и холодной обработки может появиться слабый магнитный эффект. Это нормально и не влияет на коррозионную стойкость или прочность.
Заключение и рекомендации по закупке
В 2026 году глухая крышка модуля давления из нержавеющей стали точного литья остается золотым стандартом для герметизации промышленных систем среднего и высокого давления. Технология точного литья предоставляет непревзойденные возможности для создания сложных геометрических форм при сохранении высокой прочности и коррозионной стойкости нержавеющих сплавов.
Для успешной реализации проекта рекомендуем:
- Четко специфицировать марку стали и требования к контролю качества в тендерной документации.
- Запрашивать образцы для проведения собственных испытаний на герметичность перед размещением крупной партии.
- Рассматривать долгосрочные контракты с производителями для фиксации цен на сырье.
- Уделять внимание качеству упаковки и логистики для сохранения поверхности деталей.
Правильный выбор компонента сегодня — это гарантия бесперебойной работы вашего предприятия завтра. Не экономьте на качестве входного контроля и сотрудничестве с проверенными поставщиками.
Если вам требуется расчет стоимости партии глухих крышек модуля давления из нержавеющей стали точного литья или консультация по выбору материала для ваших конкретных условий эксплуатации, свяжитесь с нашими техническими специалистами. Мы предоставляем полный цикл сопровождения: от анализа чертежа до поставки готовой продукции с полным пакетом документов.