+86-18182207258
943704816@qq.com


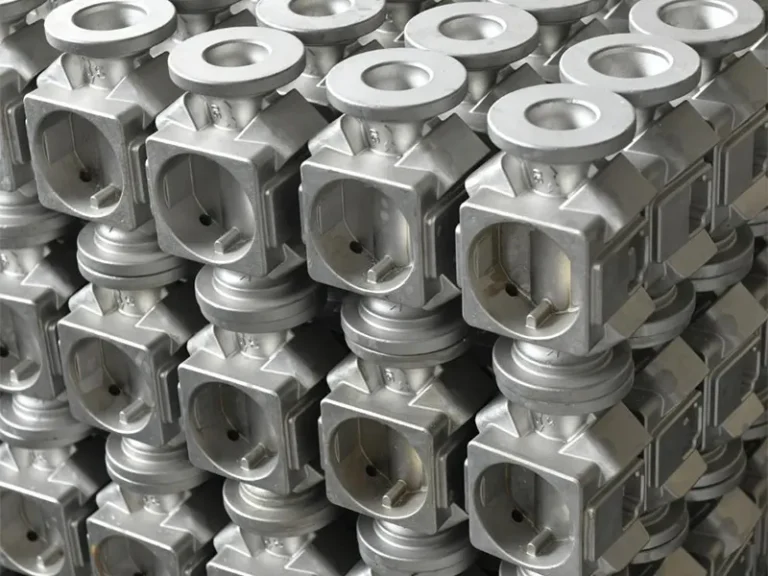
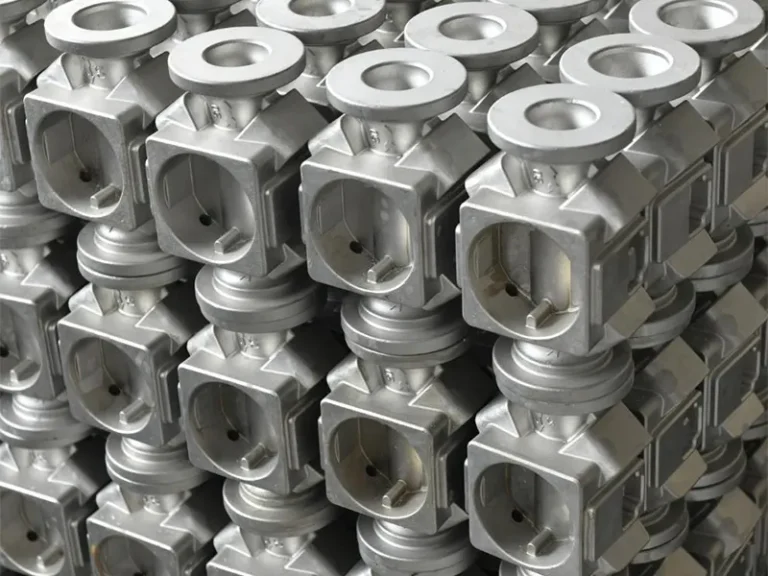
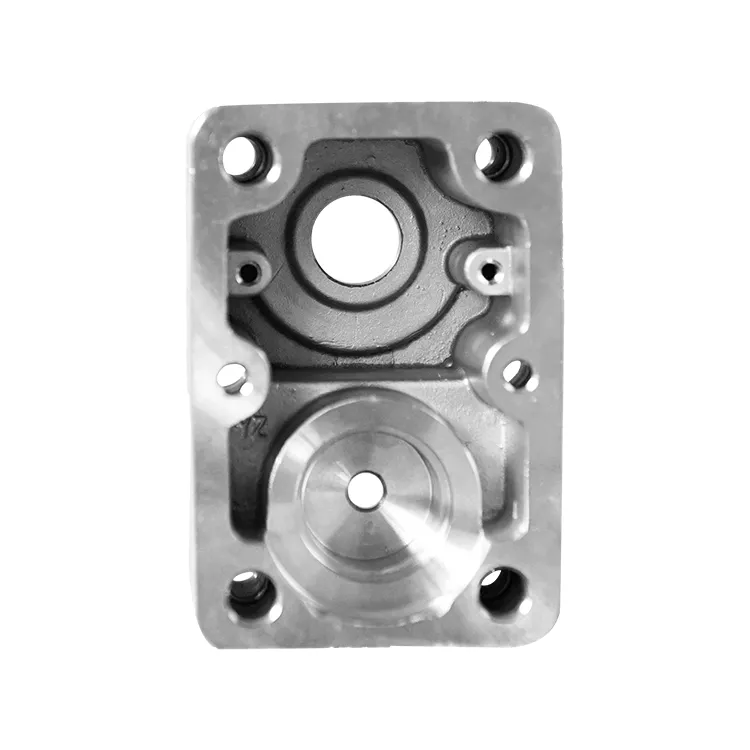
Монтажная плита модуля давления из точного литья: производитель, цена 2026
2026-08-28
- Монтажная плита модуля давления из точного литья: определение, применение и рыночная ситуация 2026 года
- Технология производства: почему точное литье превосходит механическую обработку
- Ключевые технические характеристики и материалы
- Применение в отраслях: реальные кейсы и инженерные решения
- Факторы ценообразования в 2026 году
- Как выбрать надежного производителя: чек-лист для закупщика
- Пример успешной реализации: опыт ООО «Чунцин Хойчэнь Прецизион Машинери»
- Типичные ошибки при проектировании и закупке
- Логистика и экспортные особенности
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по закупке
Монтажная плита модуля давления из точного литья: определение, применение и рыночная ситуация 2026 года
Монтажная плита модуля давления из точного литья представляет собой высокоточный конструктивный элемент гидравлических и пневматических систем, предназначенный для надежной фиксации компонентов управления давлением (редукционных клапанов, предохранительных устройств, датчиков) и обеспечения герметичности каналов подачи рабочей среды. В условиях промышленного производства 2026 года данный компонент критически важен для минимизации вибрационных нагрузок и предотвращения утечек в системах с рабочим давлением свыше 25 МПа. Использование технологии инвестиционного точного литья (lost-wax casting) позволяет достичь сложной геометрии внутренних каналов без последующей механической обработки сопрягаемых поверхностей, что снижает себестоимость узла на 15–20% по сравнению с фрезерованными аналогами.
Для инженеров-проектировщиков и специалистов по закупкам ключевыми параметрами являются материал сплава (чаще всего нержавеющая сталь AISI 316L или дуплексные стали), класс шероховатости поверхности Ra ≤ 0.8 мкм и соответствие стандартам EAC/ГОСТ. Рынок 2026 года характеризуется ростом спроса на кастомизированные решения для нефтегазовой отрасли и энергетики, где традиционные методы изготовления не обеспечивают необходимой плотности структуры металла. Данная статья подробно разбирает технические особенности, ценообразование и критерии выбора поставщика монтажных плит модуля давления из точного литья, опираясь на реальные инженерные практики и актуальные данные рынка.
Технология производства: почему точное литье превосходит механическую обработку
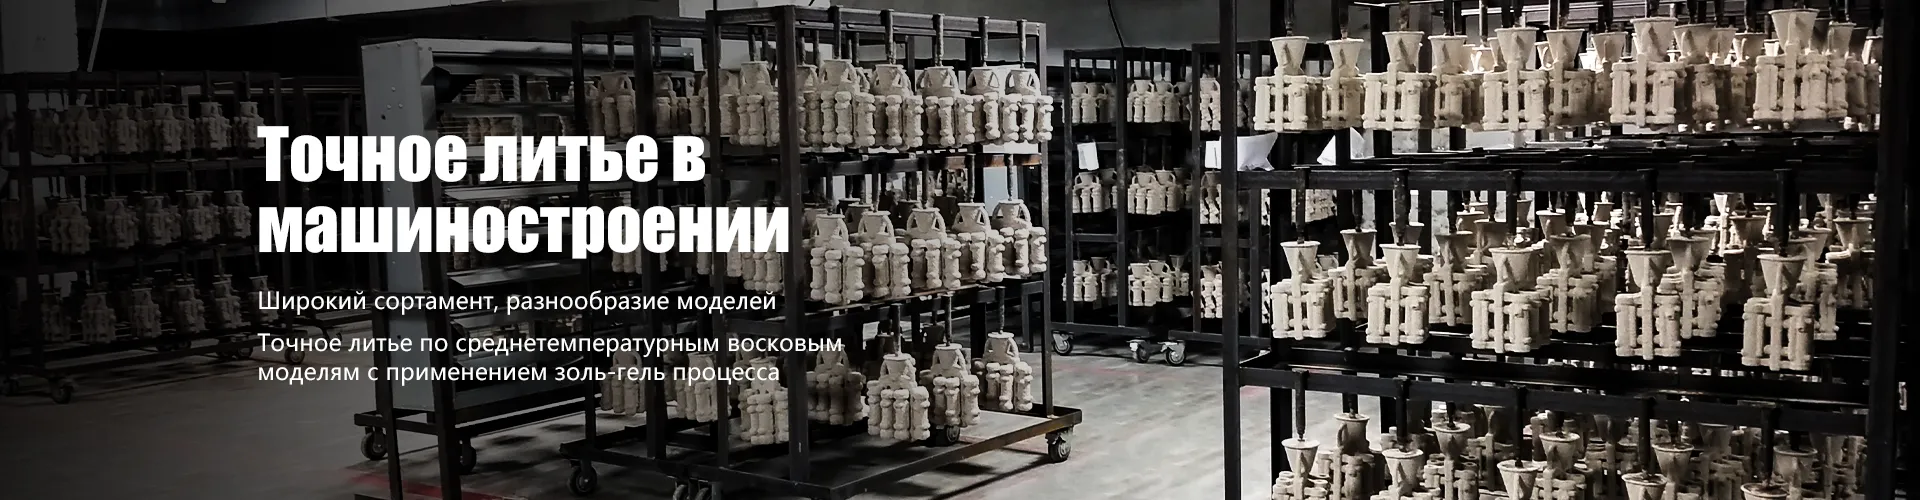
Традиционный подход к изготовлению монтажных баз для гидравлических модулей предполагал использование сплошных заготовок из стали или алюминия с последующим фрезерованием и сверлением каналов. Однако в 2026 году требования к компактности и весу оборудования возросли. Монтажная плита модуля давления из точного литья решает эту проблему за счет формирования сложной внутренней геометрии на этапе литья. Процесс инвестиционного литья включает создание восковой модели, нанесение керамической оболочки, выплавку воска и заливку металлического расплава.
Ключевое преимущество этого метода — возможность создания каналов произвольной формы, которые невозможно получить сверлением. Это позволяет оптимизировать гидравлическое сопротивление, снижая потери давления на локальных сопротивлениях до 12%. Кроме того, литая структура металла имеет более однородное зерно, что повышает усталостную прочность изделия при циклических нагрузках. Для ответственных применений, таких как гидроприводы прессового оборудования или системы управления турбинами, это критический фактор надежности.
Важно отметить, что качество литья напрямую зависит от контроля температуры расплава и скорости охлаждения. Нарушение технологического режима может привести к образованию микропор, которые станут очагами коррозии или причиной разрушения под высоким давлением. Поэтому ведущие производители внедряют рентгеноконтроль каждой партии, чтобы гарантировать отсутствие внутренних дефектов.
Сравнение методов изготовления: Литье vs Фрезерование
| Параметр | Точное литье (Investment Casting) | Механическая обработка (CNC Milling) |
|---|---|---|
| Сложность геометрии каналов | Высокая (криволинейные, пересекающиеся каналы) | Ограниченная (только прямые отверстия) |
| Материалоотход | Минимальный (до 5-10%) | Высокий (до 40-60% уходит в стружку) |
| Шероховатость поверхности каналов | Ra 0.8 – 1.6 мкм (требует минимальной доводки) | Ra 0.4 – 0.8 мкм (легко достигается) |
| Себестоимость при серии >100 шт. | На 20-30% ниже | Высокая из-за времени обработки |
| Прочность на разрыв | Зависит от качества литья, возможна анизотропия | Предсказуемая, изотропная |
| Срок изготовления партии | Длиннее на этапе подготовки форм | Быстрее для единичных образцов |
Ключевые технические характеристики и материалы
При заказе монтажной плиты модуля давления из точного литья необходимо четко специфицировать требования к материалам и допускам. В 2026 году наиболее востребованными являются следующие сплавы:
- Нержавеющая сталь AISI 316L (03Х17Н14М3): Стандарт де-факто для химической и пищевой промышленности. Обладает высокой коррозионной стойкостью в хлоридсодержащих средах. Предел текучести составляет около 290 МПа, что позволяет работать с давлением до 40 МПа при правильном расчете толщины стенок.
- Дуплексная сталь (например, 2205): Используется в офшорной нефтегазовой добыче. Имеет вдвое больший предел прочности по сравнению с AISI 316L и превосходную стойкость к коррозионному растрескиванию под напряжением.
- Алюминиевые сплавы (АК12, AlSi10Mg): Применяются для мобильных гидравлических систем, где критичен вес. Точное литье алюминия позволяет создавать тонкостенные конструкции, однако рабочее давление обычно ограничивается 16–20 МПа.
- Бронза и латунь: Используются реже, преимущественно для водяных систем низкого давления или специфических химических сред.
Геометрические допуски для литых плит обычно составляют IT14-IT15 по ГОСТ, но посадочные места под клапаны и резьбовые соединения обрабатываются на станках ЧПУ до IT7-IT8. Это гибридный подход, сочетающий экономию литья и точность механики. Поверхности уплотнения должны быть строго перпендикулярны оси крепежных отверстий, отклонение не должно превышать 0.05 мм на 100 мм длины, иначе неизбежны утечки через плоские уплотнения (O-rings).
Применение в отраслях: реальные кейсы и инженерные решения
Понимание контекста использования помогает правильно выбрать конфигурацию плиты. Рассмотрим два типичных сценария из практики 2026 года.
Кейс 1: Гидравлическая система штамповочного пресса (2500 тонн)
В данном применении модуль давления отвечает за регулировку усилия прижима. Рабочее давление достигает 31.5 МПа, частота циклов — 120 ударов в минуту. Традиционная сварная конструкция manifolds не выдерживала вибрационных нагрузок, что приводило к усталостным трещинам в сварных швах через 6 месяцев эксплуатации.
Решение: Замена на монолитную монтажную плиту модуля давления из точного литья из стали 40ХН2МА. Сложная внутренняя сеть каналов была отлита единым блоком, что исключило сварные швы. Дополнительно были предусмотрены ребра жесткости, интегрированные в конструкцию литья.
Результат: Снижение массы узла на 18%, полное устранение утечек по корпусу, увеличение межремонтного интервала с 6 до 36 месяцев. Экономия на обслуживании составила более 1.5 млн рублей в год для одного пресса.
Кейс 2: Система охлаждения энергетической турбины
Требуется распределение охлаждающей жидкости (вода-гликоль) под давлением 1.5 МПа при температуре до 90°C. Особенность — агрессивная среда и требование абсолютной герметичности из-за близости к электрогенератору. Количество точек подключения — 24.
Решение: Использование плиты из нержавеющей стали AISI 316L, отлитой по восковым моделям. Внутренние каналы имеют плавные повороты радиусом R≥3d, что минимизирует кавитацию и шум потока.
Инженерный нюанс: При проектировании было учтено тепловое расширение. Литая конструкция позволила сделать стенки переменной толщины, компенсируя термические напряжения в зонах высоких температур.
Факторы ценообразования в 2026 году
Цена на монтажную плиту модуля давления из точного литья не является фиксированной и зависит от множества переменных. Понимание этих факторов поможет закупщикам аргументированно вести переговоры с поставщиками.
Что влияет на стоимость?
- Сложность восковой модели: Чем больше подрезов и сложных внутренних полостей, тем дороже изготовление оснастки. Для простых деталей цена формы может составлять 50–100 тыс. рублей, для сложных — до 500 тыс. рублей и выше.
- Объем партии: Точное литье экономически оправдано при сериях от 50 штук. Для единичных прототипов цена будет экстремально высокой из-за затрат на подготовку производства. При тиражах от 1000 штук цена за единицу падает на 40–50%.
- Материал: Стоимость никеля и молибдена в составе нержавеющих сталей волатильна. В 2026 году наблюдается тренд на удорожание легирующих элементов, что напрямую влияет на цену сырья.
- Постобработка: Требуется ли термообработка (закалка, отпуск)? Нужна ли гальваника или полимерное покрытие? Каждая дополнительная операция увеличивает стоимость на 10–25%.
- Контроль качества: Обязательный рентген-контроль или ультразвуковая дефектоскопия добавляют к стоимости 5–10%, но являются страховкой от аварий.
Ориентировочный диапазон цен (Россия, 2026)
| Тип изделия | Материал | Вес (кг) | Партия (шт.) | Цена за ед. (руб., без НДС) |
|---|---|---|---|---|
| Плита малая (до 5 кг) | AISI 304 | 2.5 | 100 | 1 200 – 1 800 |
| Плита средняя (5-15 кг) | AISI 316L | 8.0 | 50 | 4 500 – 6 200 |
| Плита крупная (>15 кг) | Дуплекс 2205 | 25.0 | 20 | 18 000 – 25 000 |
| Прототип (единичное) | Любой | Varies | 1 | От 15 000 (вкл. оснастку) |
Примечание: Цены являются оценочными и могут варьироваться в зависимости от курса валют, логистических расходов и конкретной сложности чертежа.
Как выбрать надежного производителя: чек-лист для закупщика
Рынок литейных услуг в России и странах СНГ фрагментирован. Чтобы избежать рисков брака и срыва сроков, рекомендуется оценивать потенциальных поставщиков монтажных плит модуля давления из точного литья по следующим критериям:
- Наличие собственного модельного участка: Производители, которые заказывают восковые модели на стороне, теряют контроль над качеством и сроками. Идеальный вариант — полный цикл внутри завода.
- Сертификация по ISO 9001 и отраслевым стандартам: Для нефтегаза наличие сертификатов API или соответствия требованиям Ростехнадзора обязательно.
- Лабораторная база: Проверьте, есть ли на заводе спектрометр для экспресс-анализа сплава и оборудование для неразрушающего контроля (УЗК, рентген). Если завод отправляет детали на аутсорс для проверки, это увеличивает риски.
- Опыт в гидравлике: Литье художественных изделий и литье гидравлических плит — разные компетенции. Требуйте референс-лист с похожими проектами.
- Инженерная поддержка: Способен ли поставщик предложить оптимизацию конструкции (DFM — Design for Manufacturing) для снижения цены литья? Хороший партнер подскажет, где можно изменить радиусы или толщины стенок без потери функциональности.
Пример успешной реализации: опыт ООО «Чунцин Хойчэнь Прецизион Машинери»
Выбор партнера с вертикально интегрированным производством часто становится решающим фактором для сложных проектов. Ярким примером компании, успешно сочетающей передовые технологии литья и механической обработки, является ООО «Чунцин Хойчэнь Прецизион Машинери».
Это российско-китайское предприятие, зарегистрированное в 2017 году и расположенное в зоне свободной торговли района Бэйбэй (Чунцин, Китай), специализируется именно на прецизионных литых изделиях для промышленного оборудования. Производственная база компании площадью 8000 кв. м оснащена контролируемыми технологическими линиями, что позволяет реализовывать полный цикл: от НИОКР и точного литья до финишной механической обработки.
Ключевым технологическим преимуществом «Чунцин Хойчэнь» является применение запатентованного метода точного литья по среднетемпературным восковым моделям с использованием золь-гель процесса. Эта технология особенно эффективна при производстве монтажных плит модуля давления, гидравлических игольчатых клапанов и трехклапанных групп, так как позволяет достигать высокой геометрической точности и герметичности даже в деталях сверхсложной конфигурации.
Благодаря собственным подразделениям исследований и разработок, а также строгой системе управления качеством (охватывающей все этапы от входного контроля сырья до финальной проверки), компания обеспечивает стабильные объемы выпуска (годовой оборот около 40 млн юаней) и соблюдение сроков поставки. Наличие более десяти патентов подтверждает техническую самостоятельность предприятия, а опыт работы с международными стандартами делает его надежным партнером для проектов, требующих высочайшего качества исполнения.
Типичные ошибки при проектировании и закупке
Даже опытные конструкторы иногда допускают ошибки, которые делают производство монтажной плиты модуля давления из точного литья невозможным или экономически нецелесообразным.
Ошибка 1: Игнорирование усадки материала. Разные сплавы имеют разную линейную усадку (от 1.5% до 2.5%). Если конструктор не согласовал коэффициент усадки с технологом литейного цеха, готовые детали не подойдут по размерам. Решение: всегда указывать в чертеже “Размеры даны с учетом усадки материала X” или требовать от поставщика подтверждения масштаба модели.
Ошибка 2: Чрезмерные требования к шероховатости внутренних каналов. Запрос Ra 0.4 для всех внутренних поверхностей необоснованно удорожает изделие, так как требует дорогостоящей химико-механической полировки. Для большинства гидравлических задач достаточно Ra 1.6–3.2.
Ошибка 3: Неправильный выбор мест подвода литников. Если конструктор не оставил технологических припусков или не согласовал расположение литников, они могут оказаться в зоне уплотнения или рабочей поверхности, что недопустимо. Литники должны быть расположены в нерабочих зонах и легко удаляться без повреждения геометрии.
Ошибка 4: Отсутствие учета толщины стенок. Слишком тонкие стенки (менее 3 мм для стали) могут не пролиться полностью или дать холодные спаи. Слишком толстые стенки приводят к образованию усадочных раковин в центре массивных узлов. Оптимальная толщина — 4–6 мм с локальными усилениями.
Логистика и экспортные особенности
При поставке крупных партий монтажных плит модуля давления из точного литья важна правильная упаковка. Литые детали из нержавеющей стали, несмотря на коррозионную стойкость, могут повреждаться контактной коррозией при хранении во влажной среде вместе с углеродистой сталью. Упаковка должна включать VCI-пленку (ингибитор коррозии) и жесткие деревянные ящики для предотвращения деформации при транспортировке.
Для экспортных поставок в 2026 году необходимо учитывать изменения в таможенном регулировании и требования к маркировке. Все изделия должны иметь четкую маркировку с указанием марки сплава, номера партии и знака обращения EAC (для стран ЕАЭС) или CE (для Европы, если применимо). Документация должна включать паспорт качества с результатами химического анализа и механических испытаний.
FAQ: Часто задаваемые вопросы
Какой срок изготовления первой партии монтажных плит?
Стандартный срок разработки восковых моделей и изготовления керамических форм составляет 2–3 недели. Само литье и механическая обработка партии из 50–100 штук занимают еще 2–3 недели. Таким образом, общий срок получения первой партии — 4–6 недель. Срочное изготовление возможно за доплату, но может сказаться на качестве термообработки.
Можно ли использовать точное литье для единичных ремонтов?
Экономически это нецелесообразно из-за высокой стоимости подготовки производства. Для единичных ремонтов лучше использовать механическую обработку из поковок или листового материала. Точное литье окупается начиная с партии 20–30 штук, в зависимости от сложности.
Как проверить качество внутренней структуры литой плиты?
Основной метод — рентгенографический контроль (RT) или ультразвуковая дефектоскопия (UT). Эти методы позволяют выявить внутренние поры, раковины и непровары. Также проводится капиллярный контроль (PT) внешних поверхностей для обнаружения микротрещин. Требуйте предоставления протоколов НК (неразрушающего контроля) вместе с партией.
Подходит ли монтажная плита из точного литья для пищевых производств?
Да, при условии использования сертифицированных пищевых сплавов (например, AISI 316L) и специальной электрохимической полировки внутренних каналов. Поверхность должна быть гладкой, без пор и заусенцев, где могут накапливаться бактерии. Необходимо наличие гигиенического сертификата.
Какие гарантии предоставляет производитель?
Ответственный производитель дает гарантию на отсутствие литейных дефектов (скрытых пор, трещин) сроком от 12 до 24 месяцев. Гарантия не распространяется на повреждения, вызванные превышением рабочего давления, гидроударами или неправильным монтажом уплотнений. Важно внимательно читать договор поставки.
Заключение и рекомендации по закупке
Выбор монтажной плиты модуля давления из точного литья — это стратегическое решение, влияющее на надежность всего гидравлического или пневматического узла. В 2026 году технология точного литья достигла уровня, позволяющего конкурировать с механической обработкой не только по цене в серийном производстве, но и по качеству исполнения сложных геометрических форм. Переход на литые компоненты позволяет снизить вес оборудования, улучшить гидродинамику потоков и повысить общую энергоэффективность системы.
Для успешной реализации проекта рекомендуем:
- Провести аудит конструкции на пригодность к литью (DFM) до заказа оснастки.
- Выбирать поставщика с собственной лабораторией неразрушающего контроля.
- Заказывать пробную партию для стендовых испытаний перед запуском массового производства.
- Четко специфицировать требования к материалу и контролю качества в техническом задании.
Если вы планируете модернизацию оборудования или разработку нового гидравлического модуля, наши специалисты готовы провести бесплатный анализ ваших чертежей и предложить оптимальное технологическое решение. Мы обеспечиваем полный цикл производства: от моделирования до финишной обработки и контроля.
→ Получить коммерческое предложение и расчет стоимости литья