+86-18182207258
943704816@qq.com


Гидравлический игольчатый вентиль из точного литья: производитель, цена 2026
2026-08-29
- Гидравлический игольчатый вентиль из точного литья: обзор технологии, цены и выбор производителя в 2026 году
- Технология точного литья в производстве игольчатых вентилей: преимущества и ограничения
- Конструктивные особенности и принцип работы игольчатого вентиля
- Применение в отраслях: специфика выбора материалов
- Как выбрать гидравлический игольчатый вентиль из точного литья: параметры и критерии
- Сравнение: Точное литье vs Механическая обработка vs Штамповка
- Ценообразование на рынке 2026 года: что влияет на стоимость
- Как выбрать надежного производителя и поставщика
- Типичные ошибки при эксплуатации и обслуживании
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по закупкам
Гидравлический игольчатый вентиль из точного литья: обзор технологии, цены и выбор производителя в 2026 году
Гидравлический игольчатый вентиль из точного литья представляет собой высокоточный запорно-регулирующий элемент, предназначенный для управления потоком жидкости или газа в системах высокого давления. Ключевая особенность данной конструкции заключается в методе изготовления корпуса и внутренних компонентов — технологии инвестиционного (точного) литья. Этот процесс позволяет получать детали со сложной геометрией, минимальными припусками на механическую обработку и высокой поверхностной чистотой, что критически важно для герметичности игольчатых пар.
В условиях промышленного производства 2026 года спрос на такие вентили обусловлен необходимостью снижения веса гидравлических узлов, повышения их коррозионной стойкости и оптимизации затрат на серийное производство. В отличие от традиционной механической обработки из цельного металла, точное литье обеспечивает однородность структуры материала и отсутствие внутренних напряжений, которые часто приводят к микротрещинам при циклических нагрузках. Данные устройства находят применение в нефтегазовой отрасли, химическом машиностроении, энергетике и станкостроении, где требуется плавная регулировка расхода рабочей среды с точностью до долей процента.
Выбор гидравлического игольчатого вентиля из точного литья требует понимания не только базовых параметров, таких как рабочее давление и диаметр прохода, но и металлургических характеристик сплава, качества постобработки поверхностей и соответствия международным стандартам (ГОСТ, ISO, DIN). В данном материале мы подробно разберем технические особенности производства, факторы формирования цены в 2026 году, а также предоставим инженерные рекомендации по выбору надежного поставщика, способного обеспечить стабильное качество продукции для критических узлов ваших систем.
Технология точного литья в производстве игольчатых вентилей: преимущества и ограничения
Инвестиционное литье (lost-wax casting) является фундаментальным процессом, определяющим эксплуатационные характеристики гидравлического игольчатого вентиля. Суть метода заключается в создании восковой модели будущей детали, которая затем покрывается керамической оболочкой. После выплавления воска полученная форма заполняется расплавленным металлом. Для гидравлической арматуры чаще всего используются нержавеющие стали (марки 12Х18Н10Т, AISI 316L, AISI 304), дуплексные стали и специальные никелевые сплавы.
Почему точное литье предпочтительнее механической обработки?
При производстве корпусов сложных форм традиционная фрезерная или токарная обработка приводит к значительным потерям материала (до 60-70% уходит в стружку) и нарушению целостности металлической структуры. Точное литье решает эти проблемы:
- Геометрическая свобода: Возможность создания внутренних каналов сложной формы, которые невозможно или экономически нецелесообразно вытачивать. Это позволяет оптимизировать гидродинамику потока, снижая турбулентность и кавитацию.
- Материалосбережение: Коэффициент использования металла достигает 90-95%, что напрямую влияет на себестоимость изделия, особенно при использовании дорогих коррозионностойких сплавов.
- Качество поверхности: Современные керамические формы обеспечивают класс шероховатости Ra 1.6–3.2 мкм сразу после литья, что снижает объем последующей полировки уплотнительных поверхностей.
- Механические свойства: Отсутствие направления волокон металла (как при прокате или ковке) делает деталь изотропной, то есть одинаково прочной во всех направлениях, что важно для работы под переменным давлением.
Инженерные ограничения и контроль качества
Несмотря на преимущества, технология имеет свои риски. Основной проблемой может стать пористость отливок, если нарушен режим дегазации расплава. Для гидравлических игольчатых вентилей, работающих под давлением свыше 16 МПа, это недопустимо. Поэтому ответственные производители в 2026 году обязательно применяют неразрушающий контроль:
- Рентгенография (RT): Выявление внутренних раковин и трещин.
- Капиллярный контроль (PT): Обнаружение микротрещин на поверхности.
- Ультразвуковой контроль (UT): Оценка целостности массивных участков корпуса.
Инженерная практика показывает, что вентили, прошедшие двойной контроль (на этапе сырой отливки и после мехобработки), имеют на 40% больший ресурс безотказной работы по сравнению с продукцией, где контроль проводится выборочно. При закупке всегда запрашивайте сертификаты на материал и протоколы испытаний конкретной партии.
Конструктивные особенности и принцип работы игольчатого вентиля
Гидравлический игольчатый вентиль из точного литья отличается специфической конструкцией запирающего элемента. Игольчатый затвор имеет коническую форму с малым углом при вершине, что позволяет осуществлять микрометрическую регулировку потока. В отличие от шаровых кранов, которые работают в режимах “полностью открыт” или “полностью закрыт”, игольчатый вентиль предназначен для точного дросселирования.
Ключевые узлы устройства
| Компонент | Материал (типичный) | Функция и требования |
|---|---|---|
| Корпус | Нержавеющая сталь (точное литье) | Несущий элемент. Должен выдерживать импульсные нагрузки давления. Точное литье позволяет интегрировать монтажные фланцы или резьбовые соединения непосредственно в корпус. |
| Игла (Шток) | Закаленная сталь, керамика | Рабочий орган. Требует высокой твердости поверхности для сопротивления эрозии. Конус иглы должен идеально сопрягаться с седлом. |
| Седло | Нержавеющая сталь / PTFE / PEEK | Уплотнительная поверхность. В металлических парах “металл-металл” требуется высокая чистота обработки (шлифовка/притирка). В мягких седлах используется полимер для герметичности класса А. |
| Шпиндель | Нержавеющая сталь | Передает усилие от маховика или привода к игле. Резьба шпинделя должна быть защищена от попадания абразивных частиц. |
| Уплотнение штока | Графит, PTFE, Viton | Предотвращает утечку рабочей среды вдоль штока. В современных моделях используются сальниковые набивки с возможностью подтяжки без разборки вентиля. |
Гидродинамика и кавитация
Одной из главных проблем игольчатых вентилей является кавитация — образование и схлопывание пузырьков пара в зонах локального понижения давления. При быстром закрытии или работе на высоких перепадах давления кавитация вызывает эрозию поверхности иглы и седла, приводя к потере герметичности. Корпуса, изготовленные методом точного литья, позволяют оптимизировать профиль проточной части, создавая плавные переходы, которые минимизируют завихрения. Однако, для экстремальных условий рекомендуется использовать многоступенчатые игольчатые вентили, где перепад давления делится на несколько этапов.
Применение в отраслях: специфика выбора материалов
Выбор исполнения гидравлического игольчатого вентиля жестко привязан к условиям эксплуатации. Ошибка в подборе материала корпуса или уплотнений может привести к аварии. Рассмотрим ключевые сектора применения в 2026 году.
Нефтегазовая промышленность и химическое машиностроение
Здесь преобладают агрессивные среды (сернистая нефть, кислоты, щелочи) и высокие давления. Основные требования:
- Материал корпуса: AISI 316L (03Х17Н14М3) для общей коррозионной стойкости, либо дуплексные стали (2205) для хлоридсодержащих сред. Для сверхагрессивных сред применяются сплавы на основе никеля (Hastelloy).
- Давление: Рабочее давление часто превышает 35-70 МПа.
- Температура: Диапазон от -60°C (северные месторождения) до +450°C (нефтепереработка).
В этих условиях точное литье из жаропрочных сталей позволяет создавать вентили сложной формы, устойчивые к термическим расширениям.
Энергетика (ТЭС, АЭС, Гидроэнергетика)
Системы регулирования подачи топлива, охлаждающей воды и пара. Ключевой фактор — надежность и долговечность. Вентили должны работать тысячи циклов открытия/закрытия без потери калибровки. Здесь важны прецизионная обработка пары “игла-седло” и использование графитовых уплотнений, устойчивых к высоким температурам.
Станкостроение и мобильная гидравлика
В гидравлических системах станков и спецтехники (экскаваторы, погрузчики) игольчатые вентили используются для настройки скорости движения исполнительных механизмов. Требования:
- Компактность и малый вес (преимущество тонкостенного точного литья).
- Устойчивость к вибрациям.
- Рабочее давление до 35 МПа.
- Стойкость к гидравлическим маслам и загрязнению рабочей среды.
Как выбрать гидравлический игольчатый вентиль из точного литья: параметры и критерии
Процесс выбора оборудования должен базироваться на технических данных системы, а не только на цене. Ниже приведен алгоритм подбора гидравлического игольчатого вентиля из точного литья.
1. Определение рабочих параметров
Перед запросом коммерческого предложения необходимо точно знать:
- Рабочая среда: Вода, масло, газ, пар, химикаты? От этого зависит выбор материала уплотнений (EPDM, Viton, PTFE, Grafoil) и корпуса.
- Давление (PN): Укажите максимальное рабочее давление и возможность гидроударов. Запас прочности вентиля должен составлять минимум 1.5 от рабочего давления.
- Температура: Минимальная и максимальная температуры среды влияют на выбор материала сальника и температурное расширение деталей.
- Расход (Kv): Необходимый коэффициент расхода для обеспечения нужной производительности системы.
2. Тип присоединения
Точное литье позволяет реализовать различные типы концов:
- Резьбовое (NPT, BSP, Metric): Наиболее распространено для давлений до 40 МПа. Важно учитывать тип резьбы, чтобы избежать протечек.
- Фланцевое: Для больших диаметров (DN50 и выше) и высоких давлений. Фланцы могут быть отлиты заодно с корпусом, что повышает прочность узла.
- Под приварку: Для критических применений, где исключены любые внешние утечки (например, в атомной энергетике).
3. Класс герметичности
Согласно ГОСТ 9544-2015 (или аналогам ISO 5208), классы герметичности варьируются от A до D. Для игольчатых вентилей в системах учета и точного дозирования требуется класс А (полная герметичность). Для общих регулирующих задач допустим класс B или C.
Сравнение: Точное литье vs Механическая обработка vs Штамповка
Чтобы обосновать выбор гидравлического игольчатого вентиля из точного литья, сравним его с альтернативными методами производства корпусов.
| Параметр | Точное литье (Investment Casting) | Механическая обработка (CNC) | Горячая штамповка/Ковка |
|---|---|---|---|
| Стоимость при средних сериях | Низкая (экономия материала) | Высокая (дорогое время станков, отходы) | Средняя (требует дорогой оснастки) |
| Сложность геометрии | Высокая (любая форма) | Ограничена доступом инструмента | Низкая (простые формы) |
| Механическая прочность | Высокая (при контроле качества) | Очень высокая (сохранение структуры проката) | Наивысшая (упрочненный слой) |
| Вес изделия | Минимальный (тонкие стенки) | Высокий (припуски на обработку) | Средний |
| Срок изготовления партии | Средний (изготовление моделей) | Быстрый (для прототипов), медленный для серий | Долгий (подготовка штампов) |
| Применимость для игольчатых вентилей | Идеально (сложные каналы, серийность) | Хорошо (для уникальных крупных размеров) | Плохо (невозможно создать сложную внутреннюю полость) |
Вывод: Для серийного производства стандартных и модернизированных игольчатых вентилей точное литье является безальтернативным лидером по соотношению цена/качество. Механическая обработка оправдана только для единичных крупногабаритных изделий или прототипов.
Ценообразование на рынке 2026 года: что влияет на стоимость
Цена на гидравлический игольчатый вентиль из точного литья в 2026 году формируется под воздействием нескольких макроэкономических и технологических факторов. Понимание этих драйверов поможет вам адекватно оценивать коммерческие предложения.
Основные факторы стоимости
- Сто сырья (Никель, Молибден, Хром): Нержавеющие стали содержат дорогие легирующие элементы. Колебания биржевых цен на никель напрямую влияют на цену отливок. В 2025-2026 годах наблюдается волатильность рынка цветных металлов, что закладывается в цену производителями через плавающие коэффициенты.
- Сложность литейной формы: Чем сложнее геометрия вентиля (например, наличие встроенных обратных клапанов или манометровых отводов), тем дороже восковая модель и керамическая форма. Однако, при больших тиражах эта разница нивелируется.
- Объем механической обработки: Точное литье дает чистую поверхность, но посадочные места под резьбу, фланцы и уплотнения все равно требуют токарной обработки. Качество литья определяет объем этой работы: чем точнее литье, тем дешевле финишная обработка.
- Контроль качества и сертификация: Вентили с паспортами, протоколами рентген-контроля и материалами 3.1 (по EN 10204) стоят на 15-20% дороже “бездокументальной” продукции. Для ответственных объектов эта переплата обязательна.
- Логистика и таможенные пошлины: В условиях изменяющейся геополитической обстановки логистические цепочки удлинились. Стоимость доставки из Азии или Европы выросла, что стимулирует развитие локального производства в РФ и странах СНГ.
Ориентировочный диапазон цен (B2B, опт)
Цены указаны для стандартных вентилей DN10-DN25 из стали AISI 316:
- Эконом сегмент (Китай, локальные литейки без полного цикла контроля): $15 – $30 за единицу. Риск брака и несоответствия материала.
- Средний сегмент (РФ, Индия, Турция, сертифицированные заводы): $35 – $60 за единицу. Оптимальный баланс цены и качества, наличие документации.
- Премиум сегмент (Европа, Япония, спецсплавы): $80 – $150+ за единицу. Высокая надежность, брендовая поддержка, специфические сертификаты (NACE, Fire-safe).
Примечание: Цены являются ориентировочными и зависят от объема заказа, курса валют и индивидуальных требований к упаковке и маркировке.
Как выбрать надежного производителя и поставщика
Рынок насыщен предложениями, но найти партнера, способного стабильно поставлять качественный гидравлический игольчатый вентиль из точного литья, сложно. Используйте следующий чек-лист при аудите поставщика:
1. Наличие собственного литейного производства
Многие компании являются только торговыми домами. Запросите видеоэкскурсию или фото производственных линий: печи вакуумного литья, участки выплавки моделей, лаборатории спектрального анализа. Производитель с собственным циклом может гибко управлять качеством и сроками.
2. Система контроля качества
Уточните, какое оборудование используется для дефектоскопии. Наличие собственного спектрометра для проверки химсостава каждой плавки — обязательное требование. Спросите, как они поступают с браком: переплавляют ли его или пытаются скрыть? Прозрачность в этом вопросе — маркер честности.
3. Опыт в вашей отрасли
Производитель, делающий вентили для водопровода, может не понимать нюансов работы с сероводородом или высокими температурами. Запросите референс-лист клиентов из вашей отрасли.
4. Инженерная поддержка
Хороший поставщик не просто продает каталожную продукцию, но и помогает с выбором. Если ваши инженеры могут проконсультировать вас по поводу выбора материала уплотнения для конкретной среды — это высокий уровень сервиса.
Пример интегрированного производителя: ООО «Чунцин Хойчэнь Прецизион Машинери»
В качестве примера предприятия, успешно сочетающего передовые технологии литья и строгий контроль качества, можно рассмотреть российско-китайскую компанию ООО «Чунцин Хойчэнь Прецизион Машинери». Зарегистрированная в 2017 году и расположенная в зоне свободной торговли города Чунцин (Китай), компания занимает площадь около 8000 кв. м и обладает полным вертикально интегрированным циклом производства.
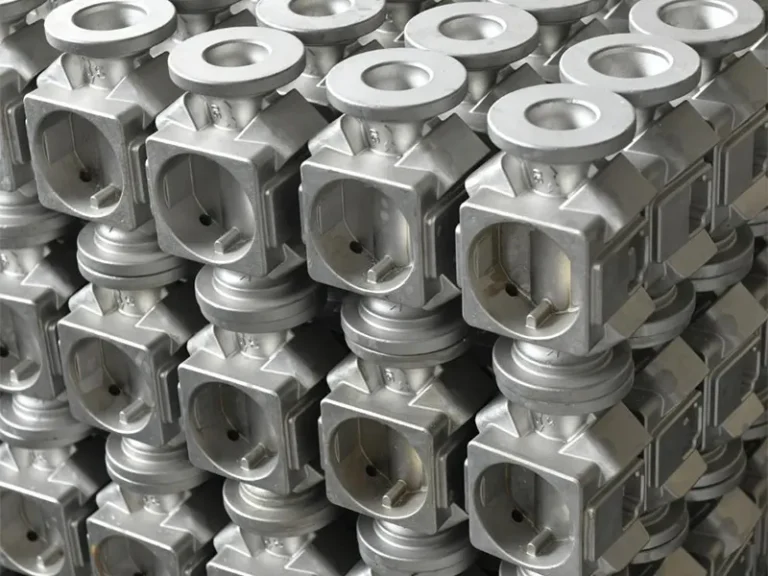
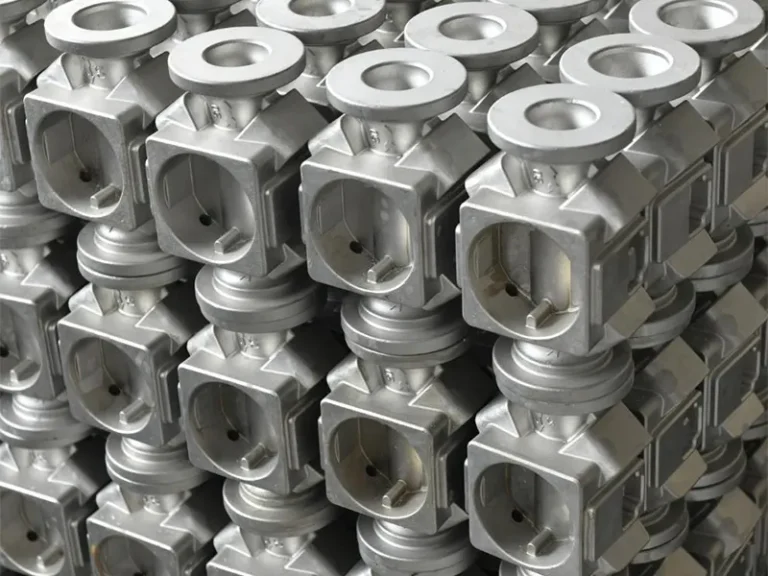
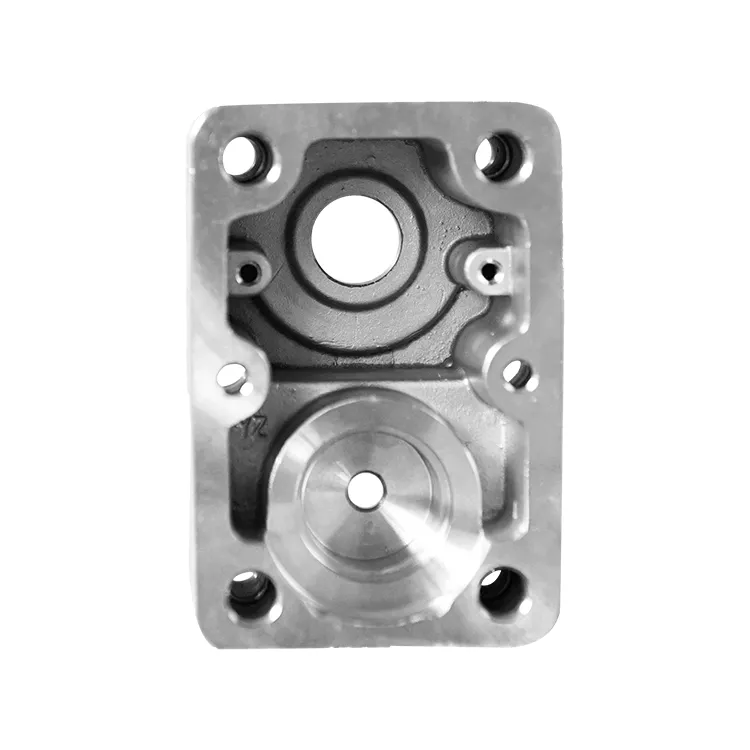
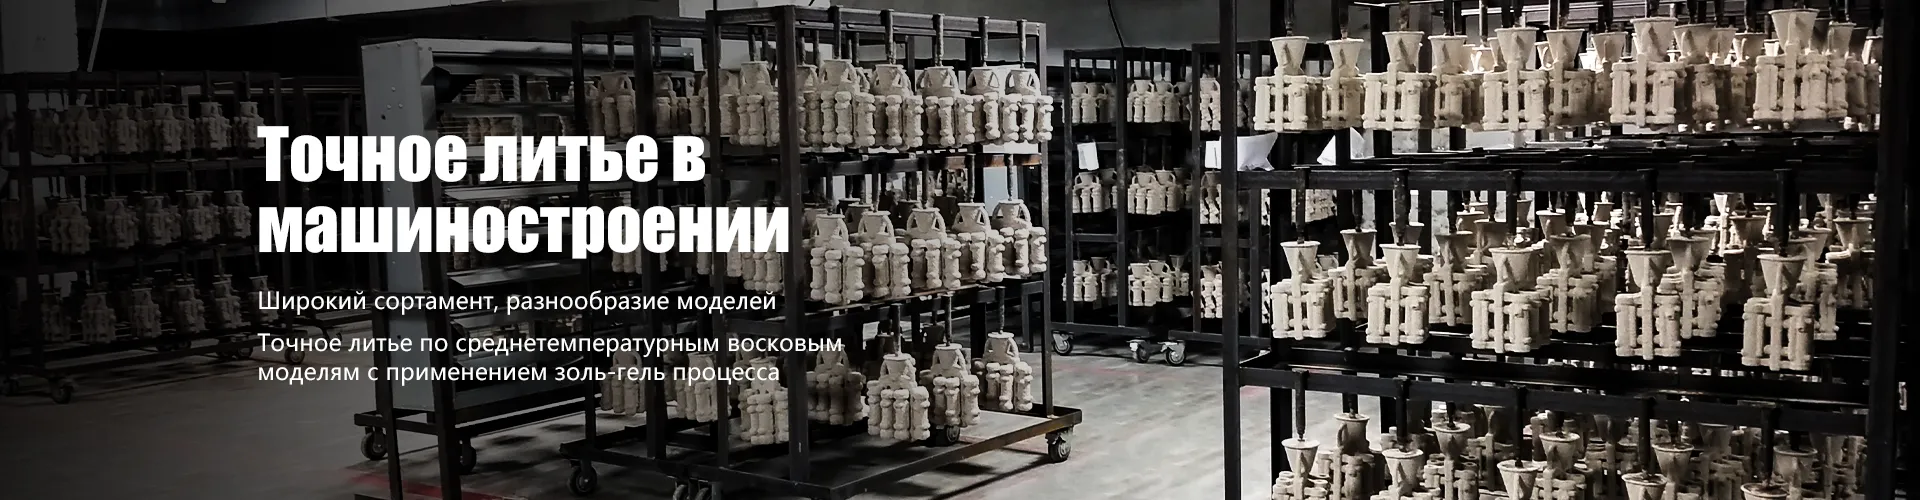
Предприятие специализируется именно на прецизионном литье и механической обработке, что делает его ключевым игроком в поставках компонентов для гидравлических и трубопроводных систем. В портфеле компании представлены гидравлические игольчатые клапаны, монтажные плиты, трехклапанные группы и другие сложные узлы. Главным технологическим преимуществом «Хойчэнь» является использование патентованного метода точного литья по среднетемпературным восковым моделям с применением золь-гель процесса. Эта технология позволяет достигать высочайшей геометрической точности и качества поверхности, необходимых для герметичных соединений в гидравлике.
Благодаря наличию собственных отделов R&D, литья, мехобработки и контроля качества, компания обеспечивает стабильность поставок и соответствие международным стандартам. Годовой объем производства достигает 40 млн юаней, а наличие более десяти патентов подтверждает инновационный подход к решению задач по изготовлению деталей сложной конфигурации. Для заказчиков, ищущих надежного партнера с прозрачной структурой производства и возможностью индивидуального технического сопровождения, такие интегрированные заводы представляют наибольший интерес.
Типичные ошибки при эксплуатации и обслуживании
Даже самый качественный гидравлический игольчатый вентиль может выйти из строя преждевременно из-за ошибок монтажа и эксплуатации. Вот наиболее частые проблемы:
- Загрязнение системы: Игольчатые вентили чувствительны к твердым частицам. Попадание окалины или сварочного шлака в седло приведет к необратимому повреждению уплотнительной поверхности. Рекомендация: Обязательная установка сетчатых фильтров перед вентилем.
- Чрезмерное усилие закрытия: Попытка “пережать” вентиль для достижения полной герметичности приводит к смятию конуса иглы или срыву резьбы шпинделя. Игольчатый вентиль не является запорным краном в классическом понимании; для полного перекрытия лучше использовать шаровой кран, установленный последовательно.
- Кавитационная эрозия: Работа вентиля в режиме сильного дросселирования при высоком перепаде давления. Если вы слышите характерный шум “камней в трубе”, немедленно измените режим работы или замените вентиль на антикавитационный.
- Отсутствие смазки шпинделя: В агрессивных средах резьба шпинделя может “прикипеть”. Регулярное обслуживание и использование антипригарных смазок продлевают срок службы.
FAQ: Часто задаваемые вопросы
Какой срок службы у гидравлического игольчатого вентиля из точного литья?
При правильном подборе материалов и соблюдении режимов эксплуатации срок службы составляет от 5 до 15 лет. Ключевым фактором является отсутствие абразивного износа и кавитации. Ремонтопригодность обычно ограничена заменой сальниковой набивки; замена иглы и седла экономически целесообразна только для крупных диаметров.
Можно ли использовать игольчатый вентиль для полного перекрытия потока?
Технически — да, но не рекомендуется для частого использования. Игольчатый вентиль предназначен для регулировки. Для полного перекрытия лучше использовать шаровой кран, установленный перед ним. Постоянное сильное затягивание игольчатого вентиля приводит к деформации уплотнительных поверхностей.
В чем разница между игольчатым вентилем и дроссельной шайбой?
Дроссельная шайба обеспечивает постоянный, нерегулируемый расход. Гидравлический игольчатый вентиль позволяет плавно изменять проходное сечение, адаптируя расход под текущие задачи процесса. Вентиль универсален, шайба — дешевое решение для стабильных режимов.
Какие документы должны сопровождать партию вентилей?
Стандартный пакет включает: паспорт изделия, сертификат соответствия (ТР ТС или ГОСТ), сертификат на материал (3.1 по EN 10204 или аналог), протоколы гидравлических испытаний. Для экспортных поставок могут требоваться сертификаты происхождения и дополнительные инспекционные отчеты.
Заключение и рекомендации по закупкам
В 2026 году гидравлический игольчатый вентиль из точного литья остается оптимальным решением для задач точного регулирования потока в сложных промышленных условиях. Технология точного литья обеспечивает необходимый баланс между стоимостью, весом и надежностью конструкции, позволяя создавать арматуру, устойчивую к высоким давлениям и агрессивным средам.
При выборе поставщика ориентируйтесь не только на цену, но и на прозрачность производственного цикла, наличие лабораторной базы и готовность предоставить техническую поддержку. Экономия на качестве литья или контроле материалов может привести к дорогостоящим простоям оборудования и авариям.
Если вы планируете модернизацию гидравлических систем или запуск нового проекта, мы рекомендуем провести аудит существующих узлов и заменить устаревшую арматуру на современные аналоги из точного литья. Это позволит повысить энергоэффективность системы и снизить затраты на обслуживание.
Готовы обсудить технические требования вашего проекта?
Наши инженеры помогут подобрать оптимальную конфигурацию вентиля, рассчитать сроки поставки и подготовить коммерческое предложение с учетом специфики вашего производства.