+86-18182207258
943704816@qq.com


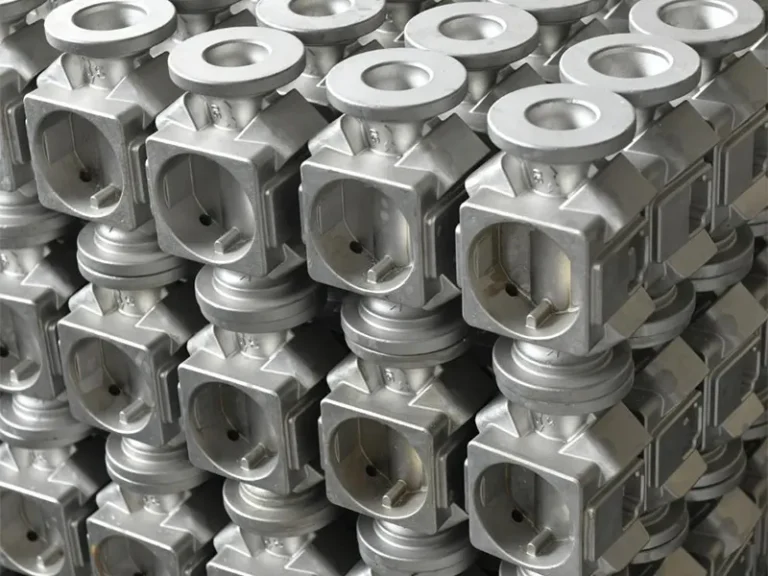
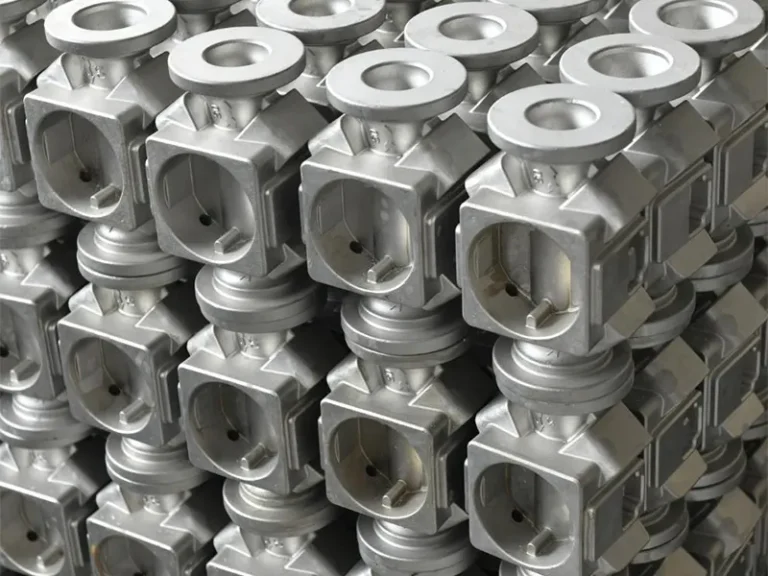
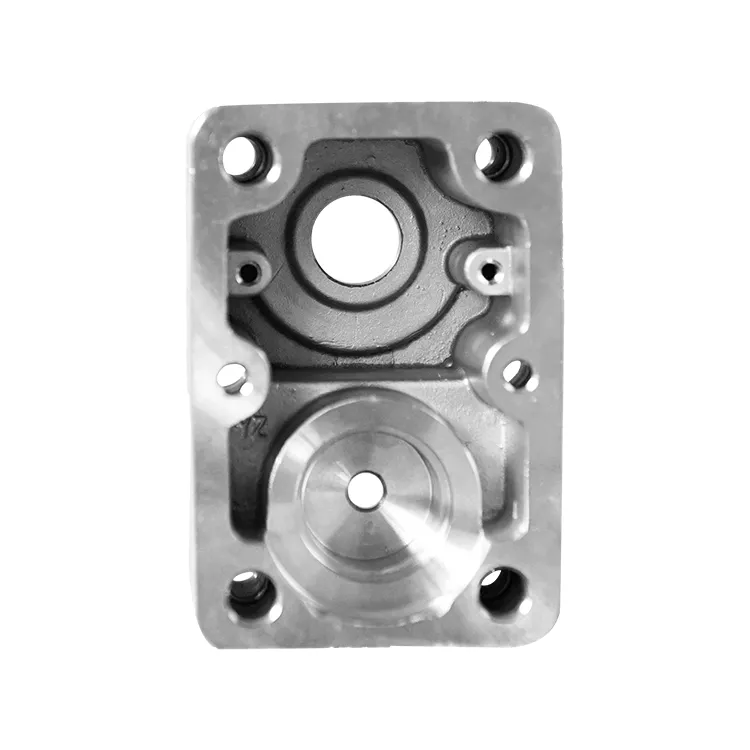
Крышка модуля давления из нержавеющей стали точного литья 2026: цена от завода-производителя
2026-07-30
- Крышка модуля давления из нержавеющей стали точного литья: почему цена от завода-производителя в 2026 году определяет рентабельность вашего проекта
- Технические требования и спецификации: что скрывается за термином «точное литье»
- Сравнение технологий производства: почему точное литье выигрывает у песчаного и ЧПУ
- Факторы ценообразования: из чего складывается цена от завода-производителя в 2026 году
- Риски при закупке импортных аналогов и преимущества локализации и прямых контрактов
- Как проверить качество партии: пошаговый алгоритм для инженера
- Часто задаваемые вопросы
- Заключение: инвестиция в надежность, а не просто покупка детали
Крышка модуля давления из нержавеющей стали точного литья: почему цена от завода-производителя в 2026 году определяет рентабельность вашего проекта
В индустриальном секторе, где допуски измеряются микронами, а стоимость простоя оборудования исчисляется тысячами долларов в час, выбор поставщика критических компонентов перестает быть просто закупочной задачей. Это вопрос инженерной безопасности и экономической устойчивости предприятия. Крышка модуля давления из нержавеющей стали точного литья — это не просто металлическая деталь. Это барьер, защищающий чувствительную электронику и гидравлические системы от экстремальных нагрузок, коррозии и температурных перепадов. В 2026 году рынок промышленного литья претерпел существенные изменения: логистические цепочки перестроились, требования к сертификации ужесточились, а стоимость сырья стабилизировалась на новом уровне.
Мы работаем с производством компонентов высокого давления более 15 лет. За это время мы видели, как попытки сэкономить 10-15% на этапе закупки приводили к потере 200% бюджета на ремонт и замену вышедшего из строя оборудования. Один из наших клиентов, производитель насосных станций для нефтегазовой отрасли, столкнулся с массовой разгерметизацией узлов через три месяца после ввода в эксплуатацию. Причина крылась в микротрещинах, невидимых при визуальном осмотре, но критичных при циклических нагрузках. Поставщик использовал дешевый сплав вместо заявленной нержавеющей стали марки 316L и нарушил технологию термообработки.
Эта статья написана инженерами для инженеров и руководителей закупок. Здесь нет маркетинговой воды. Мы разберем технические параметры, которые реально влияют на долговечность детали, сравним процессы изготовления, объясним, как формируется честная цена от завода-производителя, и дадим чек-лист для проверки качества партии. Если вы ищете надежного партнера для поставки крышек модулей давления, этот материал сэкономит вам недели на тендерных процедурах и убережет от ошибок.
Технические требования и спецификации: что скрывается за термином «точное литье»
Термин «точное литье» (investment casting или lost-wax casting) часто используется продавцами как универсальное оправдание для любой сложности геометрии. Однако для модулей давления, работающих под нагрузкой от 10 до 40 МПа, точность означает не только соблюдение размеров по чертежу, но и однородность структуры металла. Крышка модуля давления испытывает сложные напряжения: растяжение, сжатие и кручение. Любая неоднородность в структуре становится очагом усталостного разрушения.
В нашей практике мы используем следующие ключевые параметры для оценки качества крышки:
- Материал: Нержавеющая сталь мар AISI 316L (аналог 03Х17Н14М3 по ГОСТ) или AISI 304 (08Х18Н10). Для агрессивных сред (морская вода, химические реагенты) строго рекомендуется 316L из-за наличия молибдена, повышающего коррозионную стойкость. Использование более дешевых аналогов, таких как 20Х13, допустимо только для низких давлений и нейтральных сред, но требует обязательного согласования с конструкторским бюро заказчика.
- Толщина стенки: Оптимальный диапазон составляет от 3 до 8 мм. Слишком тонкие стенки (менее 2.5 мм) склонны к деформации при литье и не обеспечивают необходимой жесткости. Слишком толстые стенки увеличивают вес и создают внутренние напряжения при остывании, что ведет к образованию усадочных раковин.
- Шероховатость поверхности: Для деталей точного литья нормой считается Ra 3.2–6.3 мкм. Если требуется герметичное соединение с уплотнительным кольцом без дополнительной механической обработки, зона контакта должна иметь шероховатость не хуже Ra 1.6 мкм. Это достигается либо улучшением качества восковой модели, либо последующей шлифовкой.
- Допуски размеров: Стандарт точного литья позволяет держать допуски класса CT4-CT6 по ISO 8062. Для критических посадочных мест это обычно ±0.1–0.3 мм. Если ваш чертеж требует допусков ±0.05 мм, точное литье должно сочетаться с финишной ЧПУ-обработкой.
Почему это важно для цены? Чем выше класс точности и чище поверхность, тем дороже технологический процесс. Завод-производитель, предлагающий цену ниже рыночной, скорее всего, экономит на качестве восковых моделей или использует вторичный металл. Проверка химического состава спектрометром — обязательный этап входного контроля.
Рекомендация: перед размещением крупного заказа запросите отчет о химическом анализе плавки (Mill Certificate) и результаты ультразвукового контроля (УЗК) на наличие внутренних дефектов. Это стандартная практика для ответственных деталей.
Сравнение технологий производства: почему точное литье выигрывает у песчаного и ЧПУ
Выбор метода производства напрямую влияет на себестоимость и эксплуатационные характеристики. Часто заказчики спрашивают: «Почему бы не выточить крышку из цельного куска нержавейки на станке с ЧПУ?» или «Почему не использовать более дешевое песчаное литье?». Давайте разберем это на цифрах и фактах.
| Параметр сравнения | Точное литье (Investment Casting) | Песчаное литье (Sand Casting) | Механическая обработка (ЧПУ/CNC) |
|---|---|---|---|
| Точность размеров | Высокая (±0.1–0.3 мм). Минимальная постобработка. | Низкая (±1.0–2.0 мм). Требуется значительная мехобработка. | Очень высокая (±0.01–0.05 мм). |
| Качество поверхности | Гладкое (Ra 3.2–6.3). Эстетичный вид. | Шероховатое (Ra 12.5–25). Видны следы формы. | Идеальное (Ra 0.8–1.6). Зависит от инструмента. |
| Сложность геометрии | Любая сложность, включая внутренние каналы и ребра жесткости. | Ограниченная. Сложные внутренние полости трудноформовые. | Ограничена доступом инструмента. Нельзя сделать закрытые полости. |
| Отход материала | Низкий (5-10%). Литники переплавляются. | Средний (10-15%). | Высокий (40-60%). Стружка дорогостоящей нержавейки уходит в отходы. |
| Себестоимость при серии >500 шт. | Низкая. Эффект масштаба работает отлично. | Средняя. Дешевле оснастка, но дороже обработка. | Очень высокая. Время станка стоит дорого. |
| Прочностные характеристики | Высокие. Мелкозернистая структура после термообработки. | Средние. Крупное зерно, возможна пористость. | Максимальные. Сохраняется структура проката/поковки. |
Из таблицы видно, что для серийного производства (от 100 штук в год) крышка модуля давления из нержавеющей стали точного литья является наиболее экономически эффективным решением. ЧПУ-обработка оправдана только для прототипов или сверхсложных деталей с уникальными допусками, где стоимость ошибки высока, а тираж единичен. Песчаное литье подходит для крупных корпусных деталей, где вес исчисляется десятками килограммов, а требования к герметичности невысоки.
Важный нюанс: при точном литье критически важна правильная система литников и режимы охлаждения. Нарушение технологии приводит к ликвации элементов сплава. Мы рекомендуем требовать у поставщика сертификаты на термообработку (закалка и отпуск), так как именно она снимает внутренние напряжения и придает стали требуемую твердость и вязкость.
Факторы ценообразования: из чего складывается цена от завода-производителя в 2026 году
Запрос «цена от завода» часто подразумевает желание исключить посредников. Однако цена завода не может быть произвольной. Она базируется на жесткой структуре затрат. Понимание этих составляющих поможет вам аргументированно торговаться и избегать демпинговых предложений, за которыми скрывается брак.
В 2026 году структура цены на нержавеющее литье выглядит следующим образом:
- Стоимость сырья (40-50%): Цены на никель и хром, ключевые легирующие элементы нержавейки, остаются волатильными. Заводы, работающие с биржевыми контрактами, могут давать более стабильную цену. Использование лома нержавейки неизвестного происхождения снижает цену на 15%, но резко повышает риск появления трещин. Требуйте сертификат качества на шихту.
- Изготовление восковых моделей и пресс-форм (15-20%): Это единовременные затраты (NRE). Для сложной крышки модуля давления стоимость одной алюминиевой пресс-формы может составлять значительную сумму. При заказе крупной партии эти расходы амортизируются и становятся negligible в цене одной штуки. При малых тиражах они составляют львиную долю стоимости.
- Энергозатраты и труд (20-25%): Процесс точного литья энергоемок: плавка в индукционных печах, сушка форм, прокалка. Рост тарифов на электроэнергию в 2025-2026 годах повлиял на базовую ставку. Однако автоматизация линий нанесения покрытий позволяет снижать долю ручного труда.
- Контроль качества и брак (5-10%): Ответственный завод закладывает процент на выбраковку и контроль (рентген, УЗК, капиллярный метод). Демпинговые поставщики часто исключают этот пункт, отправляя клиенту «как есть». Вы платите за брак позже, при монтаже.
- Логистика и упаковка (5%): Нержавеющая сталь требует аккуратной упаковки для предотвращения контактной коррозии с углеродистой сталью. Доставка до склада заказчика также входит в итоговую цену.
Почему важно покупать напрямую у завода? Потому что только производитель может гибко управлять технологическим процессом. Торговая компания не может изменить режим термообработки или доработать модель, если при пробной отливке выявились дефекты. Прямой контакт с технологом завода позволяет оптимизировать конструкцию крышки под литье (DFM — Design for Manufacturing), что может снизить вес детали на 10-15% без потери прочности, а значит, и ее стоимость.
Совет: запрашивайте детализацию коммерческого предложения. Если вам дают одну общую цифру без разбивки, это повод насторожиться. Честный завод покажет, сколько стоит модель, сколько — материал, а сколько — работа.
Риски при закупке импортных аналогов и преимущества локализации и прямых контрактов
До недавнего времени многие российские предприятия зависели от поставок корпусных деталей из Китая или Европы. Ситуация кардинально изменилась: логистические плечи удлинились, сроки поставки увеличились, а валютные колебания сделали импорт непредсказуемым по цене. Однако полный отказ от зарубежных производителей с высокими технологиями также не всегда оправдан, если речь идет о сложнейших компонентах.
Рассмотрим основные риски импорта:
- Сроки: Задержка поставки одной партии крышек может остановить сборочную линию. Штрафы за простой оборудования часто превышают экономию на закупке.
- Качество: Контроль качества на расстоянии затруднен. Возврат бракованной партии экономически нецелесообразен из-за стоимости обратной логистики и таможенных процедур.
- Интеллектуальная собственность: Передача чертежей зарубежному поставщику несет риски копирования вашей конструкции конкурентами.
Решением этих проблем становится работа с проверенными интегрированными производителями, такими как ООО «Чунцин Хойчэнь Прецизион Машинери». Это российско-китайское предприятие, зарегистрированное в 2017 году, сочетает в себе преимущества азиатской производственной базы и понимание требований международного рынка. Расположенная в зоне свободной торговли города Чунцин, компания обладает собственным парком оборудования для высокоточной механической обработки и литья на площади 8000 кв. м.
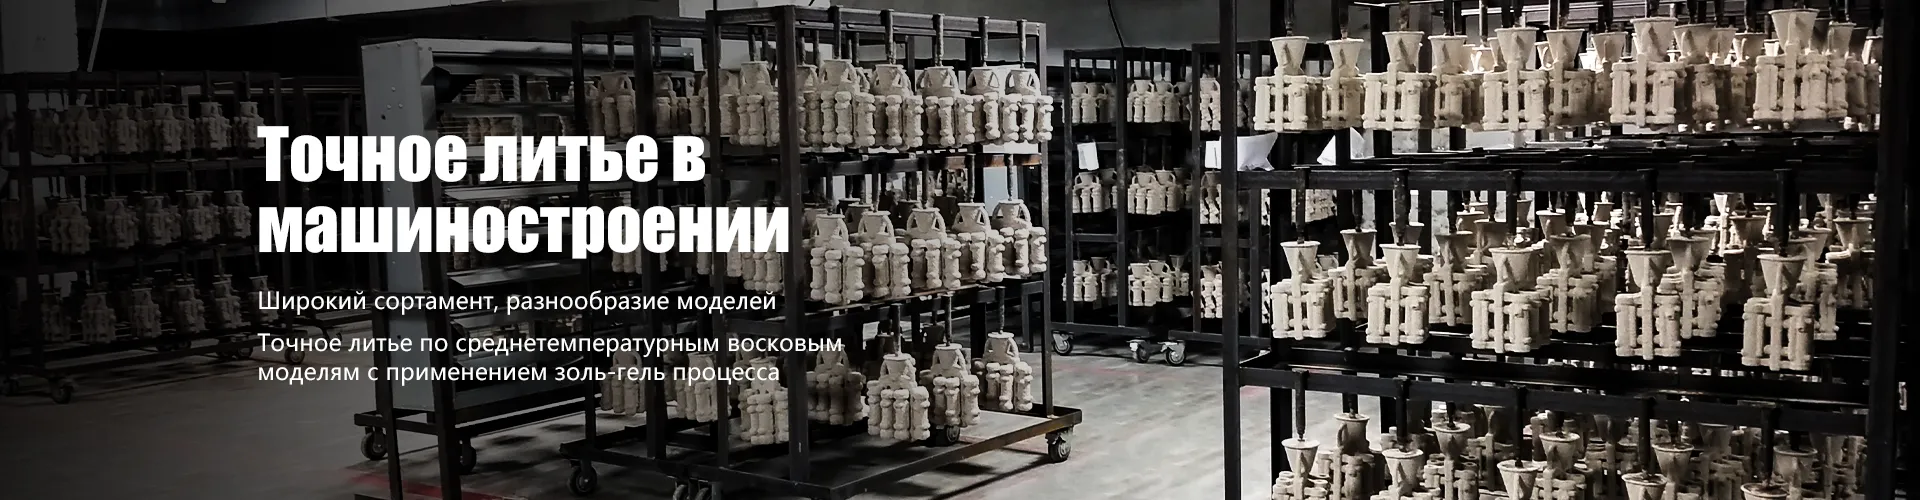
Ключевое преимущество такого партнерства — вертикальная интеграция. «Чунцин Хойчэнь» не просто отливает детали, но и осуществляет полный цикл: от R&D и создания蜡模 (восковых моделей) по запатентованной золь-гель технологии до финишной ЧПУ-обработки и контроля качества. Это особенно важно для таких изделий, как монтажные плиты модулей давления, гидравлические игольчатые клапаны и трехклапанные группы, где критична геометрическая точность и герметичность. Наличие собственного отдела исследований и разработок (более 10 патентов) позволяет инженерам завода оперативно вносить изменения в конструкцию, оптимизируя её под литье, что снижает итоговую стоимость и повышает надежность.
Локализация производства или работа с прямым заводом-партнером позволяет реализовать принцип «бережливого производства» (Lean). Вы можете заказывать партии точно в срок, не замораживая средства в больших складских запасах. Возможность быстрого внесения изменений в конструкцию занимает дни, а не месяцы, благодаря слаженной работе семи функциональных отделов предприятия, включая отделы маркетинга, производства и контроля качества.
Источник: Аналитический обзор рынка металлоизделий РФ 2025-2026
Как проверить качество партии: пошаговый алгоритм для инженера
Даже самый надежный завод, такой как «Чунцин Хойчэнь», имеющий сертификацию ISO и строгую систему контроля, может допустить ошибку. Ваша задача — минимизировать риски на этапе входного контроля. Вот алгоритм, который мы используем сами и рекомендуем нашим партнерам.
- Визуальный осмотр и геометрические замеры. Выберите случайную выборку (не менее 10% от партии, но не менее 5 штук). Проверьте отсутствие видимых трещин, наплывов, непроливов. Используйте калибры и штангенциркули для проверки критических размеров. Особое внимание уделите плоскостности привалочной поверхности — это главное место утечки.
- Капиллярный контроль (цветная дефектоскопия). Нанесите проявитель на поверхность детали. Этот недорогой метод позволяет выявить поверхностные микротрещины, невидимые глазу. Для ответственных деталей давления это обязательная процедура. Если проявитель показал линии — деталь в брак.
- Проверка материала (PMI – Positive Material Identification). Используйте портативный рентгенофлуоресцентный анализатор (спектрометр). За 10 секунд он покажет химический состав сплава. Убедитесь, что содержание никеля и хрома соответствует марке стали (например, для 316L: Cr 16-18%, Ni 10-14%, Mo 2-3%). Отклонение более чем на 0.5% — повод для рекламации всей партии.
- Гидравлические испытания (для выборочной проверки). Если конструкция позволяет, проведите опрессовку нескольких образцов давлением, превышающим рабочее в 1.5 раза. Отсутствие капель и падения давления подтверждает герметичность и прочность.
- Документарная проверка. Сверьте номера плавок на деталях (если есть маркировка) с паспортами качества. Проверьте наличие штампа ОТК завода-изготовителя.
Частая ошибка: игнорирование состояния поверхности внутри отливки. Если внутри есть остатки формовочной смеси или шлака, они могут попасть в рабочую среду модуля давления и вывести из строя клапаны или насос. Требуйте качественной галтовки или пескоструйной обработки внутренних полостей.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) для точного литья?
Обычно минимальная партия составляет 50-100 штук. Это связано с затратами на изготовление восковых моделей и настройку линии. Однако некоторые заводы готовы взяться за партию от 10 штук, если использовать быстротвердеющие силиконовые формы вместо алюминиевых пресс-форм, хотя цена единицы при этом будет в 2-3 раза выше. Для серийного производства оптимально начинать от 200-500 шт., чтобы амортизировать стоимость оснастки.
Какие сроки изготовления типичны для 2026 года?
Стандартный цикл составляет 4-6 недель. Первая неделя — изготовление или согласование wax-моделей и пресс-форм. Вторая-третья неделя — литье и термообработка. Четвертая неделя — механическая обработка (при необходимости), контроль качества и упаковка. Срочные заказы могут быть выполнены за 2-3 недели с наценкой 30-50% за overtime работы.
Можно ли получить образец перед серийным заказом?
Да, это настоятельно рекомендуется. Образец (prototype) изготавливается за 2-3 недели. Он позволяет проверить посадку детали в узел, провести гидравлические тесты и утвердить внешний вид. Стоимость образца включает полную стоимость подготовки производства, поэтому он всегда дороже серийной единицы. Часто эта сумма засчитывается в счет первого серийного заказа.
Какие сертификаты должны быть у завода?
Обязательны: ISO 9001:2015 (система менеджмента качества). Для работы с госзаказом или опасными производствами — лицензия Ростехнадзора (если применимо). На каждую партию должен выдаваться паспорт качества с результатами химического анализа и механических испытаний. Если вы экспортируете оборудование, убедитесь, что завод может предоставить сертификаты соответствия европейским нормам (PED — Pressure Equipment Directive), если это требуется вашим конечным клиентам.
Что делать, если обнаружен брак в партии?
Согласно ГК РФ и стандартным договорам поставки, вы имеете право составить акт о браке с фотофиксацией и результатами независимой экспертизы. Завод-производитель обязан заменить бракованные изделия за свой счет или вернуть деньги. Важно прописать в договоре штрафы за просрочку замены. Надежные заводы имеют страховой фонд и могут отправить замену авансом, не дожидаясь возврата брака, чтобы не останавливать ваше производство.
Заключение: инвестиция в надежность, а не просто покупка детали
Выбор поставщика крышки модуля давления из нержавеющей стали точного литья в 2026 году — это стратегическое решение. Рынок предлагает широкий выбор, но цена от завода-производителя не должна быть единственным критерием. Важнее прозрачность процессов, квалификация инженеров и способность завода гарантировать стабильное качество от партии к партии.
Мы видим, что компании, которые выстраивают долгосрочные партнерские отношения с такими производителями, как ООО «Чунцин Хойчэнь Прецизион Машинери», выигрывают в гибкости и общей стоимости владения оборудованием. Они получают не просто металлическую деталь, а инженерную поддержку, возможность быстрой модернизации и защиту от логистических шоков благодаря годовому объему производства около 40 млн юаней и штату из 80 профессионалов.
Не рискуйте надежностью вашего оборудования ради сомнительной экономии на этапе закупки. Проверьте поставщика, запросите образцы, изучите их производственные мощности. Качество литья нельзя улучшить контролем на выходе — оно закладывается в процессе.
Если вы ищете проверенного партнера для производства сложных деталей из нержавеющей стали, готового обеспечить полный цикл от проектирования модели до поставки сертифицированной продукции, мы приглашаем вас к диалогу. Наши инженеры готовы провести бесплатный аудит ваших чертежей на предмет оптимизации под литье и рассчитать точную стоимость проекта.
Свяжитесь с нами сегодня для получения индивидуального коммерческого предложения и консультации технолога. Обсудим ваш проект и найдем наиболее эффективное решение для вашего бизнеса.
Читайте также: Производство корпусов насосов из нержавеющей стали | Технологии антикоррозийной защиты промышленных деталей