+86-18182207258
943704816@qq.com


Гидравлический игольчатый вентиль из нержавеющей стали 2026: цена от завода-поставщика
2026-07-30
- Гидравлический игольчатый вентиль из нержавеющей стали: почему рынок 2026 года требует точности, а не компромиссов
- Технические характеристики и материалы: анатомия надежного вентиля
- Типы соединений и стандарты резьбы: избегаем несовместимости
- Производственный процесс и контроль качества: что скрыто за низкой ценой
- Сферы применения и отраслевая специфика
- Как выбрать поставщика: критерии оценки надежности
- Часто задаваемые вопросы
- Заключение: инвестиция в надежность
Гидравлический игольчатый вентиль из нержавеющей стали: почему рынок 2026 года требует точности, а не компромиссов
В нашей практике поставок промышленной арматуры за последние 15 лет мы наблюдали радикальный сдвиг в требованиях к гидравлическим системам. Если еще пять лет назад покупатели искали просто “вентиль, который держит давление”, то в 2026 году запрос сместился в сторону предсказуемости характеристик и долговечности материалов. Гидравлический игольчатый вентиль из нержавеющей стали перестал быть просто запорным элементом; он стал ключевым узлом безопасности и точного регулирования потока в агрессивных средах. Ошибка в выборе этого компонента сегодня стоит не просто замены детали, а простоя всей производственной линии или, что хуже, разгерметизации системы под высоким давлением.
Мы сталкивались с ситуациями, когда клиенты пытались сэкономить, закупая вентили из низкокачественной стали 304 (08Х18Н10) для сред, где требовалась сталь 316L (03Х17Н14М3). Результат был предсказуемым, но болезненным: коррозия седла через 6 месяцев работы приводила к неконтролируемой утечке. В этой статье мы не будем использовать маркетинговые лозунги. Мы разберем технические нюансы, которые отличают заводской продукт от рыночного ширпотреба, объясним реальное ценообразование и покажем, как выбрать поставщика, который несет ответственность за свою продукцию.
Цель этого материала — дать вам инженерное понимание продукта, чтобы вы могли вести переговоры с поставщиками на равных. Вы узнаете, какие параметры действительно влияют на цену, почему сертификация EAC и ГОСТ критична для российского рынка, и как избежать скрытых рисков при импорте промышленной арматуры из Китая.
Технические характеристики и материалы: анатомия надежного вентиля
Игольчатый вентиль получил свое название благодаря форме запорного элемента — иглы с коническим окончанием. Эта конструкция обеспечивает высокую точность регулирования расхода среды, особенно при малых потоках. Однако в гидравлических системах, где давление может достигать 40–70 МПа (400–700 бар), геометрия иглы — это лишь вершина айсберга. Основную нагрузку несет корпус, уплотнения и качество обработки поверхностей.
Выбор марки нержавеющей стали: 304 против 316/316L
Первый вопрос, который должен возникнуть у инженера при спецификации вентиля: какая среда будет проходить через него? Для большинства промышленных применений используются две основные марки нержавеющей стали:
- AISI 304 (аналог ГОСТ 08Х18Н10): Это базовый стандарт для нейтральных сред, таких как вода, воздух, масло и некоторые углеводороды. Сталь 304 обладает хорошей коррозионной стойкостью в атмосферных условиях и умеренно агрессивных средах. Однако она уязвима к хлоридам. Если ваша гидравлическая система работает в морских условиях или использует жидкости с содержанием солей, 304 быстро подвергнется питтинговой коррозии.
- AISI 316 / 316L (аналог ГОСТ 10Х17Н13М2Т / 03Х17Н14М3): Добавление молибдена (2-3%) значительно повышает устойчивость к коррозии, особенно к точечной (питтингу) и щелевой. Версия “L” (Low carbon) снижает риск межкристаллитной коррозии при сварке. В 2026 году мы рекомендуем использовать 316L по умолчанию для всех критических узлов, так как разница в цене с 304 составляет всего 15-20%, а срок службы увеличивается в 3-5 раз в агрессивных средах.
Важно понимать: наличие сертификата на материал не гарантирует, что вся партия выполнена из правильной стали. Надежные заводы-поставщики проводят спектральный анализ каждой плавки. Мы требуем от наших партнеров предоставления паспортов качества (Mill Certificate) на каждую отгружаемую партию, где указан химический состав.
Конструкция уплотнений и штока
Слабое место любого игольчатого вентиля — сальниковое уплотнение. При высоких давлениях и частых циклах открытия/закрытия традиционная набивка из ПТФЭ (тефлона) может выдавливаться в зазор между штоком и корпусом. Современные решения используют комбинированные уплотнения:
- Графитовые кольца: Используются для высоких температур (до +600°C). Они самосмазывающиеся и устойчивы к термическому удару.
- Viton (FKM) и EPDM: Стандарт для гидравлических масел и воды соответственно. Viton выдерживает температуры до +200°C и отлично сопротивляется нефтепродуктам.
- Усиленные конструкции штока: Качественный вентиль имеет полированный шток (шлифовка не ниже Ra 0.4). Любая шероховатость будет работать как абразив, разрушая уплотнение за несколько тысяч циклов.
Один из наших клиентов столкнулся с проблемой частых протечек на линии охлаждения. После вскрытия вентилей выяснилось, что производитель использовал шток с механической обработкой низкого качества. Замена поставщика на завод с контролем шероховатости поверхности решила проблему полностью. Это подчеркивает важность не только материала, но и качества механической обработки.
Рабочие параметры: давление и температура
Стандартные гидравлические игольчатые вентили из нержавеющей стали рассчитаны на рабочее давление до 400 бар (40 МПа) при температуре окружающей среды от -40°C до +200°C. Однако существуют усиленные модели, способные работать при давлении до 690 бар (69 МПа). При выборе необходимо учитывать коэффициент запаса прочности. Если ваше рабочее давление составляет 300 бар, вентиль должен быть рассчитан минимум на 450-500 бар, чтобы компенсировать гидроудары.
Действие сейчас: Проверьте технические паспорта вашего текущего оборудования. Если давление в системе приближается к номинальному давлению вентиля более чем на 80%, запланируйте замену на модели с повышенным классом прочности.
Типы соединений и стандарты резьбы: избегаем несовместимости
Неправильный выбор типа соединения — одна из самых частых причин возвратов и задержек монтажа. В международной практике используется несколько стандартов, и их смешение недопустимо. Гидравлический игольчатый вентиль из нержавеющей стали может иметь следующие типы присоединения:
Резьбовые соединения (NPT, BSP, Metric)
Это наиболее распространенный тип для небольших диаметров (до DN25). Здесь критически важно различать стандарты:
- NPT (National Pipe Tapered): Американский стандарт конической резьбы. Герметичность достигается за счет деформации резьбы и использования герметика (ленты или пасты). Широко используется в оборудовании американского производства.
- BSP (British Standard Pipe): Британский стандарт. Бывает параллельным (BSPP/G) и коническим (BSPT/R). BSPP требует уплотнительного кольца или прокладки, так как сама резьба не обеспечивает герметичность. Это стандарт для Европы и многих азиатских стран.
- Metric (Метрическая): Стандарт ISO, широко применяемый в России и Европе (ГОСТ 24705-2004). Часто используется в сочетании с обжимными фитингами.
Частая ошибка: попытка соединить NPT и BSP. Внешне они похожи, но угол профиля резьбы отличается (60° у NPT против 55° у BSP). Такое соединение никогда не будет герметичным и может привести к срыву резьбы при затяжке. Всегда уточняйте стандарт резьбы в чертежах P&ID (Piping and Instrumentation Diagram).
Приварные соединения (Butt Weld, Socket Weld)
Для систем с высокими вибрациями или критическими требованиями к герметичности используются приварные вентили. Они исключают риск ослабления резьбового соединения со временем.
- Socket Weld (SW): Вентиль вставляется в раструб трубы и обваривается по контуру. Проще в монтаже, но требует тщательной подготовки кромок.
- Butt Weld (BW): Стыковая сварка. Требует высокой квалификации сварщика и соблюдения технологии WPS (Welding Procedure Specification). Обеспечивает наименьшее сопротивление потоку и максимальную прочность.
При заказе приварных вентилей обязательно указывайте стандарт подготовки кромок (например, ASME B16.25). Завод-изготовитель должен поставлять вентили с заглушками, защищающими внутреннюю полость от попадания грязи и влаги до момента сварки.
Фланцевые соединения
Для больших диаметров (от DN40 и выше) применяются фланцевые вентили. Стандарты фланцев строго регламентированы:
| Стандарт | Регион применения | Особенности |
|---|---|---|
| ГОСТ 12815-80 / 33259-2015 | Россия, СНГ | Обязателен для проектов с сертификацией Ростехнадзора. Плоские и выпуклые фланцы. |
| DIN 2527 / EN 1092-1 | Европа | Широко распространен в химических и пищевых производствах. |
| ANSI B16.5 | США, Нефтегаз | Классы давления 150, 300, 600, 900, 1500, 2500. |
Важно: Фланцы разных стандартов не взаимозаменяемы из-за различий в диаметре болтовых отверстий и внешнем диаметре. Ошибка в заказе фланцев ведет к необходимости использования переходных адаптеров, что увеличивает точки потенциальной утечки.
Действие сейчас: Сверьте тип резьбы или фланца на вашем складе с проектной документацией. Если вы импортируете оборудование из разных стран, создайте таблицу совместимости соединений для вашего технического отдела.
Производственный процесс и контроль качества: что скрыто за низкой ценой
Почему один и тот же гидравлический игольчатый вентиль из нержавеющей стали может стоить $10 и $50? Разница кроется не в наценке бренда, а в производственных процессах и контроле качества. Дешевые вентили часто производятся на оборудовании, которое не обеспечивает необходимой точности, и пропускают критические этапы тестирования.
Литье vs. Ковка
Корпуса вентилей могут изготавливаться методом литья или ковки.
- Литье: Позволяет создавать сложные формы дешевле. Однако литой металл имеет более низкую механическую прочность из-за возможной пористости и неоднородной структуры. Литые вентили подходят для низких и средних давлений (до 160 бар).
- Ковка (штамповка): Деформация металла под высоким давлением уплотняет его структуру, устраняя пустоты. Кованые вентили обладают максимальной прочностью и устойчивостью к ударным нагрузкам. Для давлений свыше 200 бар мы рекомендуем использовать только кованые корпуса.
Недобросовестные производители могут продавать литые вентили как кованые. Визуально отличить их сложно, но кованый вентиль обычно тяжелее и имеет более простую геометрическую форму. Требуйте указания метода изготовления в спецификации.
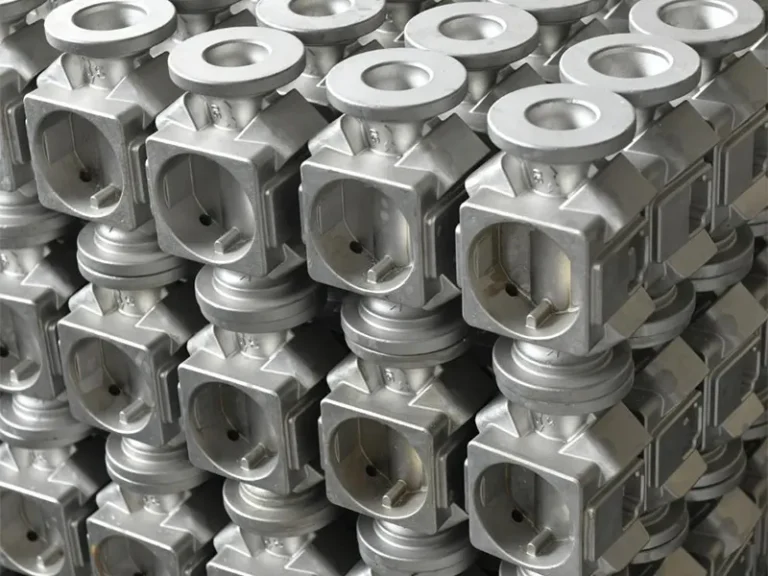
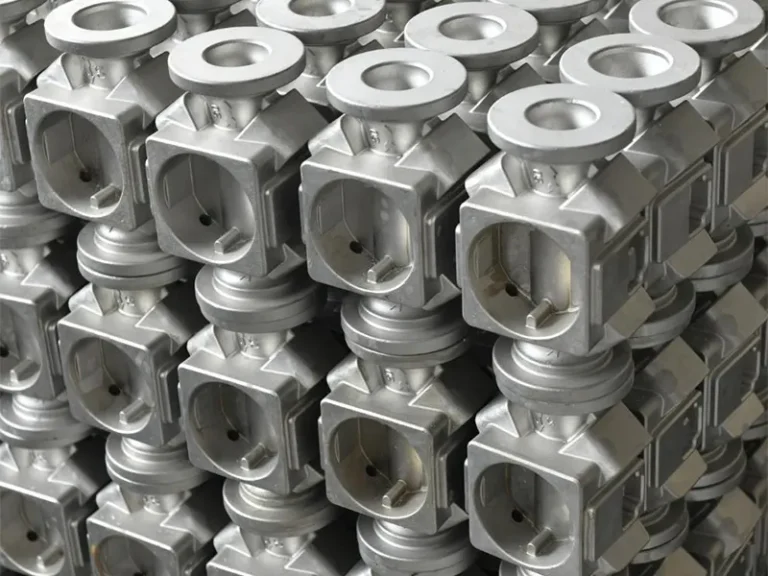
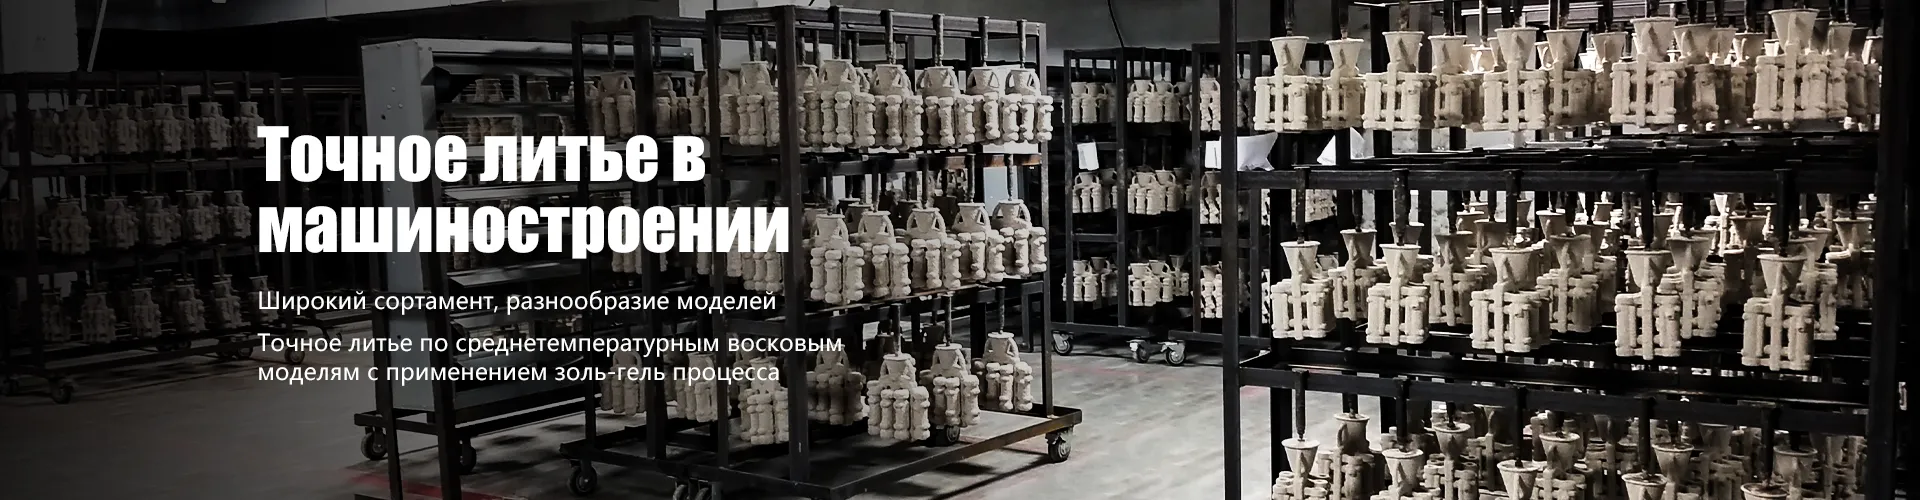
Здесь важно отметить технологический подход современных лидеров рынка. Например, ООО «Чунцин Хойчэнь Прецизион Машинери» — российско-китайское предприятие, работающее с 2017 года, — использует передовой метод точного литья по среднетемпературным восковым моделям с применением золь-гель процесса. Эта технология позволяет получать детали сложной конфигурации с высокой геометрической точностью и отсутствием внутренних дефектов, свойственных традиционному литью. Расположенная в зоне свободной торговли Чунцина производственная база площадью 8000 м² объединяет полный цикл: от R&D и литья до механической обработки и контроля качества. Такой вертикально интегрированный подход гарантирует стабильность характеристик каждой партии вентилей, что критически важно для гидравлических систем высокого давления.
Гидравлические испытания
Каждый вентиль, покидающий серьезный завод, должен пройти гидравлические испытания. Стандарт предусматривает два этапа:
- Испытание на прочность корпуса: Давление в 1.5 раза превышает рабочее (например, 600 бар для вентиля на 400 бар). Корпус не должен иметь видимых деформаций или течей.
- Испытание на герметичность седла: Давление равно рабочему. Утечка через закрытый вентиль должна отсутствовать или находиться в пределах допустимых норм (обычно нулевая утечка для класса VI по API 598).
Мы видели партии, где тестированию подвергалась лишь выборка 10%. Это недопустимо для критических применений. Заводы-партнеры, с которыми мы работаем, такие как ООО «Чунцин Хойчэнь Прецизион Машинери», проводят 100% тестирование каждого изделия. На предприятии действует строгая система управления качеством, охватывающая все этапы — от входного контроля сырья до финальной проверки. Более 10 патентов компании подтверждают её техническую самостоятельность и инновационный подход к обеспечению герметичности и надежности продукции.
Сертификация и соответствие стандартам
Для легальной поставки и эксплуатации в России и странах ЕАЭС оборудование должно иметь соответствующие разрешительные документы.
Сертификат ТР ТС (EAC): Подтверждает соответствие техническим регламентам Таможенного союза (например, ТР ТС 010/2011 “О безопасности машин и оборудования” и ТР ТС 032/2013 “О безопасности оборудования, работающего под избыточным давлением”). Без этого документа вы не сможете легально эксплуатировать вентили на подконтрольных Ростехнадзору объектах.
ISO 9001:2015: Сертификат системы менеджмента качества завода. Он не гарантирует качество конкретного вентиля, но подтверждает, что у производителя есть отлаженные процессы контроля.
ГОСТ 15150: Важно для климатического исполнения. Указывает, в каких климатических зонах может эксплуатироваться изделие (УХЛ, Т, ОМ и т.д.). Для северных регионов России требуется исполнение УХЛ1 (от -60°C).
Источник: Евразийская экономическая комиссия предоставляет реестр сертифицированной продукции. Всегда проверяйте номер сертификата в открытом реестре.
Действие сейчас: Запросите у текущего поставщика копии сертификатов EAC и протоколы испытаний последней партии. Если они не могут предоставить эти документы в течение 24 часов, рассмотрите альтернативных поставщиков.
Сферы применения и отраслевая специфика
Универсальность игольчатых вентилей делает их востребованными в самых разных отраслях. Однако требования к ним варьируются в зависимости от специфики среды и условий эксплуатации.
Нефтегазовая промышленность и нефтехимия
Здесь вентили работают с углеводородами, сероводородом и высокими давлениями. Ключевые требования:
- Устойчивость к сероводородному растрескиванию (NACE MR0175).
- Пожаробезопасность (Fire-safe design по API 607/API 6FA).
- Дублирующие уплотнения для предотвращения выбросов.
В этом секторе цена вентиля вторична по сравнению с риском аварии. Используются преимущественно кованые вентили из стали 316/316L с приварным или фланцевым соединением.
Энергетика и котельные установки
Системы подачи топлива, пара и воды требуют вентилей, устойчивых к высоким температурам и термоциклированию.
- Для пара: графитовые уплотнения, сталь 316Ti.
- Для воды: уплотнения EPDM, сталь 304 или 316.
Частая проблема в энергетике — кавитация. При резком падении давления на игле могут образовываться пузырьки пара, которые, схлопываясь, разрушают металл. Для таких случаев применяются вентили с антикавитационной конструкцией иглы (многоступенчатое дросселирование).
Пищевая и фармацевтическая промышленность
Здесь критична гигиеничность. Вентили должны иметь полированную поверхность (Ra < 0.8 мкм), отсутствие мертвых зон и легко разбирающуюся конструкцию для санитарной обработки. Используется сталь 316L. Резьбовые соединения не допускаются в продуктных линиях; только приварные или специальные гигиенические clamp-соединения.
Судостроение и офшорные платформы
Агрессивная морская среда требует максимальной коррозионной стойкости. Часто применяется двойная нержавеющая сталь (Duplex Stainless Steel 2205), которая превосходит 316L по прочности и стойкости к хлоридам. Вентили должны иметь сертификаты морских регистров (RMRS, DNV, LR).
Действие сейчас: Определите, к какой категории относится ваше применение. Если вы работаете в нефтегазе или на море, не экономьте на материале. Если в пищевой промышленности — требуйте сертификаты гигиеничности.
Как выбрать поставщика: критерии оценки надежности
Рынок Китая предлагает тысячи заводов. Как выбрать того, кто станет вашим долгосрочным партнером, а не источником проблем? Мы разработали чек-лист, основанный на нашем опыте аудита более 50 производителей арматуры.
1. Специализация завода
Избегайте “универсальных” поставщиков, которые предлагают всё: от гвоздей до турбин. Ищите заводы, которые специализируются именно на приборостроительной арматуре или гидравлических компонентах. Узкая специализация означает глубокую экспертизу и лучшее оборудование.
2. Наличие собственного литейного/ковочного цеха
Заводы, которые покупают заготовки на стороне, имеют меньший контроль над качеством материала. Идеальный вариант — вертикально интегрированное производство, где литье/ковка, механическая обработка, сборка и тестирование происходят на одной площадке.
3. Инженерная поддержка
Надежный поставщик задает вопросы. Если вы отправляете запрос, а менеджер просто высылает прайс-лист без уточнения параметров среды, давления и температуры — это красный флаг. Профессионалы спросят о деталях, чтобы предложить правильное решение.
4. Гибкость MOQ и логистика
Для пробных партий важно минимальное количество заказа (MOQ). Хорошие заводы готовы отгрузить даже 10-20 штук для тестирования. Также уточните сроки производства. Стандартный срок — 15-25 дней. Если вам обещают 3 дня на крупную партию — это повод усомниться в качестве контроля.
5. Прозрачность ценообразования
Цена должна быть детализирована: стоимость материала, обработки, упаковки и логистики. Скрытые платежи часто всплывают на этапе отгрузки. Мы работаем по модели FOB или EXW, что позволяет клиенту контролировать логистику.
Компания ООО «Чунцин Хойчэнь Прецизион Машинери» является ярким примером такого надежного партнера. Будучи зарегистрированным в 2017 году российско-китайским предприятием, оно сочетает в себе преимущества китайского производственного масштаба (годовой объем около 40 млн юаней) и понимания требований российского рынка. Компания не просто продает вентили, а предоставляет комплексные решения, включая гидравлические игольчатые клапаны, монтажные плиты модулей давления и трехклапанные группы. Благодаря собственным отделам R&D и маркетинга, штат которого насчитывает около 80 высококвалифицированных сотрудников, компания обеспечивает оперативную обратную связь и индивидуальное техническое сопровождение сделок. Мы помогаем подобрать оптимальную конфигурацию под ваши задачи, гарантируя, что каждая партия сопровождается полным пакетом документов для таможни и Ростехнадзора.
Действие сейчас: Составьте список из 3-5 потенциальных поставщиков и отправьте им технический запрос с конкретными параметрами. Оцените скорость и качество их ответов.
Часто задаваемые вопросы
Какой срок службы у гидравлического игольчатого вентиля из нержавеющей стали?
Срок службы зависит от условий эксплуатации. В нейтральных средах при умеренном давлении качественные вентили служат 10-15 лет. В агрессивных средах или при высоких циклических нагрузках — 3-5 лет. Регулярное техническое обслуживание и замена уплотнений могут продлить срок службы корпуса indefinitely.
Можно ли использовать игольчатый вентиль для отсечения потока (как запорный)?
Технически да, но это не рекомендуется для частого использования. Игольчатые вентили предназначены для регулирования. При использовании в качестве запорных арматур высокоскоростной поток может вызвать эрозию седла. Для чисто запорных функций лучше использовать шаровые краны. Если вы используете игольчатый вентиль для отсечения, делайте это плавно.
В чем разница между игольчатым вентилем и дроссельной шайбой?
Дроссельная шайба обеспечивает фиксированное сопротивление потоку и не регулируется. Игольчатый вентиль позволяет плавно изменять расход среды в реальном времени. Шайба дешевле и надежнее (нет движущихся частей), но не гибка. Вентиль дороже и сложнее, но универсален.
Как правильно устанавливать игольчатый вентиль?
Направление потока обычно указано стрелкой на корпусе. Устанавливайте вентиль так, чтобы доступ к маховику был удобен для оператора. Перед монтажом убедитесь, что трубопровод очищен от стружки и грязи. Используйте подходящие уплотнительные материалы для резьбы, избегая попадания ленты внутрь системы.
Что делать, если вентиль начал подтекать через шток?
Попробуйте слегка подтянуть сальниковую гайку. Если утечка не прекратилась, необходимо заменить уплотнительное кольцо или набивку. Не затягивайте гайку чрезмерно, так как это может повредить шток или сделать невозможным вращение маховика. Если замена уплотнений не помогает, возможно, повреждена поверхность штока, и вентиль подлежит замене.
Заключение: инвестиция в надежность
Выбор гидравлического игольчатого вентиля из нержавеющей стали в 2026 году — это не просто покупка металлической детали. Это инвестиция в безопасность вашего персонала, непрерывность ваших процессов и репутацию вашей компании. Рынок переполнен предложениями, но только те поставщики, которые способны доказать качество через сертификаты, прозрачные процессы и инженерную экспертизу, заслуживают доверия.
Мы призываем вас не руководствоваться только ценой в прайс-листе. Учитывайте полную стоимость владения: стоимость простоя, ремонта и возможных аварий. Качественный вентиль от проверенного завода-производителя окупается многократно за счет отсутствия проблем в эксплуатации.
Если вы ищете надежного партнера для поставки промышленной арматуры, который понимает специфику российского рынка и требования ГОСТ/ЕАС, мы готовы помочь. Специалисты ООО «Чунцин Хойчэнь Прецизион Машинери» проведут бесплатный аудит вашей заявки и предложат оптимальное техническое решение, опираясь на многолетний опыт и собственные патентные разработки в области точного литья и механической обработки.
Свяжитесь с нами сегодня для получения персонального коммерческого предложения и консультации инженера. Мы гарантируем качество, соответствие стандартам и своевременную доставку.
Читайте также: Руководство по выбору гидравлических фитингов для высоких давлений