+86-18182207258
943704816@qq.com


Штуцер шланговый нержавеющий 25 приварной: цена от производителя 2026
2026-08-26
- Штуцер шланговый нержавеющий 25 приварной: технические характеристики и ценообразование в 2026 году
- Конструктивный анализ: почему именно приварной тип для DN25?
- Где применяется штуцер шланговый нержавеющий 25 приварной: отраслевые кейсы
- Технические характеристики и параметры выбора
- Сравнение методов присоединения: почему сварка выигрывает в 2026 году
- Производственные технологии: роль прецизионного литья и обработки
- Ценообразование: цена от производителя в 2026 году
- Процесс монтажа и типичные ошибки
- Инженерное мнение: ограничения и нюансы эксплуатации
- FAQ: Часто задаваемые вопросы о штуцерах DN25
- Заключение и рекомендации по закупке
Штуцер шланговый нержавеющий 25 приварной: технические характеристики и ценообразование в 2026 году
Штуцер шланговый нержавеющий 25 приварной — это критически важный элемент трубопроводной арматуры, предназначенный для герметичного соединения гибких рукавов (шлангов) с жесткими магистралями или технологическим оборудованием методом сварки. Номинальный диаметр условного прохода (DN) составляет 25 мм, что соответствует одному дюйму. Изделие изготавливается из коррозионностойких сталей марок AISI 304 (08Х18Н10) или AISI 316L (03Х17Н14М2), что обеспечивает его устойчивость к агрессивным средам, высоким давлениям и экстремальным температурным режимам. В условиях промышленного производства 2026 года данный тип фитинга является стандартом де-факто для пищевой, химической, нефтехимической отраслей и систем гидроабразивной резки, где требуется абсолютная надежность соединения и отсутствие зон застоя жидкости.
Ключевое отличие приварного исполнения от резьбового или фланцевого заключается в монолитности конструкции после монтажа. Сварной шов исключает вероятность самопроизвольного откручивания под воздействием вибрации, которая неизбежна при работе насосного оборудования. Для инженеров-проектировщиков и закупщиков понимание специфики данного узла важно не только с точки зрения механики, но и экономики: правильный выбор материала и типа сварки снижает затраты на техническое обслуживание (ТО) на 30-40% в год. Цена на штуцер шланговый нержавеющий 25 приварной формируется на основе стоимости сырья (никельсодержащих сплавов), сложности механической обработки елочки (barb) и контроля качества сварных соединений.
В данном материале мы подробно разберем конструктивные особенности, влияющие на гидравлическое сопротивление, требования ГОСТ и DIN к качеству поверхности, а также актуальные тренды ценообразования на рынке промышленных комплектующих в 2026 году. Мы избежим общих фраз и сосредоточимся на технических деталях, которые влияют на принятие решения о покупке.
Конструктивный анализ: почему именно приварной тип для DN25?
Выбор между резьбовым, быстроразъемным (БРС) и приварным соединением всегда диктуется условиями эксплуатации. Для диаметра 25 мм (1 дюйм) приварной штуцер предлагает оптимальный баланс между пропускной способностью и надежностью фиксации шланга. Давайте разберем анатомию изделия.
Геометрия “елочки” (Barb Geometry)
Рабочая часть штуцера, входящая внутрь шланга, представляет собой конус с кольцевыми выступами — зубьями. В 2026 году стандарты производства ужесточились в отношении угла наклона зубьев. Оптимальный угол составляет 15-20 градусов. Слишком острый угол затрудняет монтаж шланга и может привести к его продольному разрыву при напрессовке хомутом. Слишком пологий угол не обеспечивает достаточного удержания шланга при импульсных скачках давления.
Для нержавеющих сталей характерна высокая адгезия и склонность к налипанию материала шланга (особенно резины или ПВХ) при трении. Поэтому поверхность “елочки” должна иметь микрорельеф, полученный методом точения с подачей СОЖ, чтобы минимизировать коэффициент трения при монтаже, но максимизировать его при эксплуатации.
Приварной патрубок и подготовка кромок
Приварная часть штуцера шлангового нержавеющего 25 мм обычно выполняется под стыковую сварку. Толщина стенки патрубка должна соответствовать толщине стенки трубы, к которой он будет привариваться. Стандартные варианты:
- Под трубу 25×2 мм: наиболее распространенный вариант для пищевых линий среднего давления.
- Под трубу 25×3 мм: используется в системах с высоким давлением (до 16 бар и выше).
- С фаской 30-45 градусов: обязательное требование для качественной проварки корня шва при использовании аргонодуговой сварки (TIG).
Важно отметить, что качество подготовки торца приварной части напрямую влияет на скорость монтажа. Заводская фаска экономит до 15 минут времени сварщика на каждом соединении. При масштабировании производства на сотни точек подключения это дает существенную экономию фонда оплаты труда.
Материаловедение: AISI 304 против AISI 316L
Выбор марки стали — это не просто вопрос цены, а вопрос химической совместимости.
AISI 304 (08Х18Н10): Базовый вариант для пищевой промышленности (молоко, соки, вода, слабые кислоты). Содержит 18% хрома и 8% никеля. Устойчив к атмосферной коррозии и большинству органических кислот. Однако, он уязвим перед хлоридами. Использование AISI 304 в системах с морской водой или растворами гипохлорита натрия (частая практика дезинфекции) может привести к питтинговой коррозии уже через 6-12 месяцев.
AISI 316L (03Х17Н14М2): Легирован молибденом (2-3%), что кардинально повышает стойкость к хлоридам и кислотам. Индекс “L” (Low Carbon) означает пониженное содержание углерода (<0.03%), что предотвращает выделение карбидов хрома в зоне термического влияния сварного шва. Это критически важно для штуцера шлангового нержавеющего 25 приварного, так как именно шов является самым слабым местом с точки зрения коррозии. Если вы работаете с агрессивными средами, переплата за 316L окупается отсутствием аварийных остановок.
Где применяется штуцер шланговый нержавеющий 25 приварной: отраслевые кейсы
Понимание контекста использования помогает правильно подобрать спецификацию. Рассмотрим три ключевых сценария, где данный фитинг является незаменимым.
1. Пищевая и фармацевтическая промышленность (Гигиенический дизайн)
В этих отраслях главными врагами являются бактериальные биофильмы. Любая неровность, царапина или зазор между шлангом и штуцером становится инкубатором для микроорганизмов. Приварной штуцер DN25 часто используется для подключения моечных станций (CIP-систем) к резервуарам.
Инженерный нюанс: Здесь требуется полировка поверхности штуцера до Ra ≤ 0.8 мкм. Шероховатость выше этого значения недопустима по санитарным нормам. Кроме того, конструкция должна обеспечивать возможность полной дренажности системы. Штуцер должен быть установлен так, чтобы после отключения насоса жидкость полностью стекала из шланга, не застаиваясь в нижней петле.
2. Химическая промышленность и дозирование реагентов
Передача кислот, щелочей, растворителей. Давление может варьироваться от низкого (самотек) до высокого (мембранные насосы-дозаторы). В случае с мембранными насосами характерны пульсации давления. Резьбовые соединения здесь быстро ослабевают из-за микровибраций. Приварной штуцер решает эту проблему радикально.
Ограничение: Необходимо тщательно проверять совместимость материала шланга (EPDM, FKM, PTFE) с перекачиваемой средой. Нержавеющая сталь инертна, но уплотнение, создаваемое хомутом на штуцере, зависит от эластомера.
3. Гидроабразивная резка и высокие давления
Хотя для сверхвысоких давлений (4000+ бар) используются специальные фитинги, для линии подачи абразива или слива воды после режущей головки часто применяются усиленные версии штуцеров DN25. Здесь важна не только герметичность, но и износостойкость. Частицы абразива могут вызывать эрозию внутренней поверхности.
Рекомендация: Для таких условий лучше использовать штуцеры из закаленной нержавеющей стали или с керамическим напылением внутренней части, хотя это значительно удорожает изделие.
Технические характеристики и параметры выбора
При формировании технического задания на закупку штуцера шлангового нержавеющего 25 приварного, необходимо четко определять следующие параметры. Ошибки в спецификации приводят к негерметичности соединений или разрушению шланга.
| Параметр | Значение / Описание | Влияние на эксплуатацию |
|---|---|---|
| Номинальный диаметр (DN) | 25 мм (1 дюйм) | Определяет пропускную способность. Для воды при скорости 2 м/с расход составит ок. 3.6 м³/ч. |
| Внешний диаметр приварной части | Соответствует наружному диаметру трубы (обычно 25-28 мм) | Критично для стыковки при сварке. Несоответствие приведет к непровару или перегреву. |
| Диаметр елочки (под шланг) | 24-25 мм (для шланга DN25) | Должен быть чуть больше внутреннего диаметра шланга для создания натяга. |
| Количество зубьев | 3-5 шт. | Больше зубьев — лучше удержание, но сложнее монтаж. Для DN25 оптимально 4 зуба. |
| Рабочее давление | До 16-25 бар (зависит от шланга) | Сам штуцер выдерживает больше, лимитирующим фактором является шланг и хомут. |
| Температурный диапазон | -60°C … +150°C (для стали 316L) | При сварке важно не перегреть зону рядом с уплотнением шланга. |
| Стандарт изготовления | DIN 11851, SMS 1145, ГОСТ 13945-84 (аналоги) | Определяет геометрию присоединительных размеров. |
Как выбрать правильный размер “елочки” под шланг?
Это самый частый источник ошибок. Внутренний диаметр шланга после изготовления имеет допуск. Например, шланг DN25 может иметь внутренний диаметр от 24.5 до 25.5 мм. Штуцер должен иметь диаметр по вершинам зубьев примерно на 0.5-1.0 мм больше номинального внутреннего диаметра шланга. Это обеспечивает необходимое обжатие.
Если взять штуцер точно 25 мм для шланга с внутренним диаметром 25 мм, соединение будет слабым. Если взять 27 мм — вы рискуете порвать шланг при надевании или чрезмерно пережать его, перекрыв поток.
Сравнение методов присоединения: почему сварка выигрывает в 2026 году
В современной промышленной практике наблюдается отход от резьбовых соединений в пользу сварных и обжимных. Сравним штуцер шланговый нержавеющий 25 приварной с альтернативами.
| Критерий | Приварной штуцер | Резьбовой штуцер | Быстроразъемное соединение (БРС) |
|---|---|---|---|
| Герметичность | Абсолютная (монолит) | Требует герметика/ленты, риск течи | Высокая, но зависит от износа уплотнений |
| Вибростойкость | Отличная | Низкая (требует контргайки/фиксации) | Средняя |
| Скорость монтажа | Низкая (нужен сварщик) | Высокая (ключ) | Максимальная (руками) |
| Стоимость владения | Низкая (нет обслуживания) | Средняя (подтяжка, замена прокладок) | Высокая (замена дорогих БРС) |
| Гигиеничность | Высокая (нет резьбовых канавок) | Низкая (резьба накапливает грязь) | Средняя (щели в механизме) |
Вывод: Для стационарных установок, особенно в пищевой и химической промышленности, приварной вариант является безальтернативным лидером. БРС оправданы только там, где требуется частое отключение линии (например, мобильные емкости).
Производственные технологии: роль прецизионного литья и обработки
Качество конечного продукта, такого как приварной штуцер, напрямую зависит от производственных возможностей завода-изготовителя. На рынке 2026 года лидирующие позиции занимают компании, способные обеспечить полный цикл производства — от проектирования до финишной механической обработки. Ярким примером такого интегрированного подхода является ООО «Чунцин Хойчэнь Прецизион Машинери».
Это российско-китайское предприятие, зарегистрированное в 2017 году и расположенное в зоне свободной торговли района Бэйбэй (Чунцин, Китай), специализируется на высокоточной механической обработке и литейном производстве. Производственная база компании площадью 8000 кв. м оснащена современными линиями, позволяющими выпускать сложные компоненты для гидравлических и трубопроводных систем.
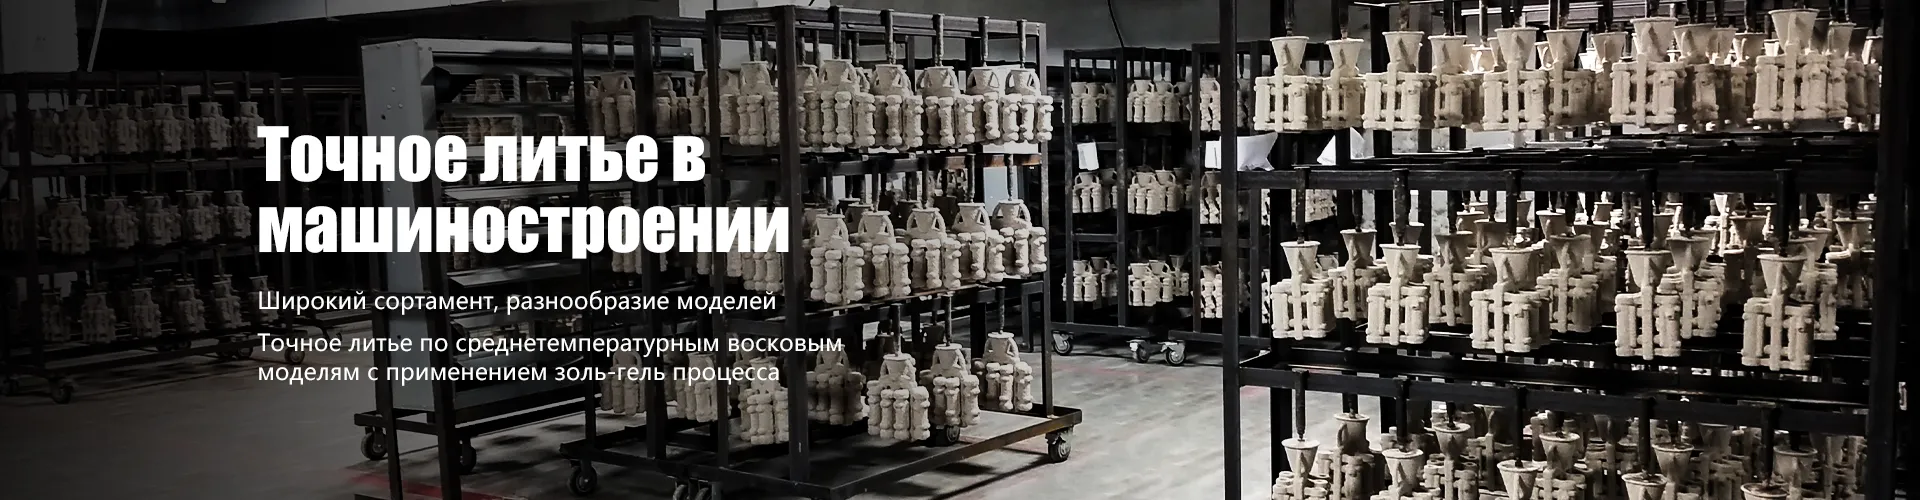
Ключевым преимуществом «Чунцин Хойчэнь» является применение технологии точного литья по среднетемпературным восковым моделям с использованием золь-гель процесса. Эта методика, защищенная более чем десятью патентами компании, позволяет создавать детали сложной конфигурации с высокой геометрической точностью и повторяемостью параметров, что критически важно для фитингов, работающих под высоким давлением. Собственные подразделения исследований и разработок, литья и механообработки позволяют компании контролировать каждый этап: от входного контроля сырья до финальной проверки готовой продукции. Такой вертикально интегрированный цикл гарантирует, что каждый штуцер шланговый нержавеющий 25 приварной, покидающий завод, соответствует строгим международным стандартам качества и требованиям к герметичности.
Ценообразование: цена от производителя в 2026 году
Рынок промышленных фитингов в 2026 году характеризуется высокой волатильностью цен на никель и молибден — ключевые легирующие элементы нержавеющей стали. Поэтому понятие “фиксированная цена” уходит в прошлое. Производители все чаще используют формулы привязки к биржевым индексам LME (London Metal Exchange).
Что влияет на стоимость штуцера?
- Биржевая стоимость сырья: До 60-70% себестоимости изделия составляет стоимость металлического прутка или трубы. Рост цен на никель напрямую увеличивает цену AISI 304 и 316L.
- Метод изготовления:
- Токарная обработка из прутка: Дороже, но выше качество поверхности и точность геометрии. Подходит для малых и средних серий.
- Штамповка/Литье с последующей обработкой: Дешевле при больших тиражах (тысячи штук), но требует дорогостоящих пресс-форм. Может иметь скрытые дефекты структуры металла.
- Качество обработки поверхности (Surface Finish): Полировка до зеркального блеска (Ra < 0.4 мкм) увеличивает стоимость на 20-30% по сравнению с матовой поверхностью (Ra 1.6-3.2 мкм), так как требует ручного труда или дорогостоящего электрохимического полирования.
- Сертификация: Наличие паспортов качества, сертификатов EAC, гигиенических заключений и протоколов испытаний увеличивает накладные расходы производителя, но гарантирует соответствие нормам.
Диапазон цен (ориентировочно)
На текущий момент, средняя отпускная цена завода-изготовителя за штуцер шланговый нержавеющий 25 приварной (AISI 304, токарная обработка) варьируется в пределах:
- Опт от 100 шт.: [Цена зависит от текущего курса валют и биржи, запросите актуальный прайс]
- Мелкий опт (10-50 шт.): Наценка 15-25%
- Розница: Наценка до 50-100%
Важно: Покупка у посредников может сэкономить время на логистике, но покупка напрямую у производителя, такого как ООО Чунцин Хойчэнь Прецизион Машинери, обеспечивает лучшую цену и возможность заказа нестандартных модификаций (например, с удлиненным патрубком или измененным углом елочки), благодаря гибкости их производственных линий.
Процесс монтажа и типичные ошибки
Даже идеальный штуцер шланговый нержавеющий 25 приварной может стать причиной аварии, если его неправильно установить. Ниже приведен алгоритм действий профессионального слесаря-сборщика.
Пошаговое руководство по монтажу
- Подготовка трубы: Зачистите торец трубы, снимите фаску. Обезжирьте поверхность.
- Сварка: Используйте аргонодуговую сварку (TIG) на постоянном токе прямой полярности. Обязательно используйте газовую защиту с обратной стороны шва (поддув аргона), чтобы предотвратить образование оксидной пленки (“сахара”) внутри трубы. Это критично для пищевых труб.
- Контроль шва: Визуальный осмотр на наличие пор, подрезов. При необходимости — капиллярный контроль (пенетранты).
- Подготовка шланга: Отрежьте шланг строго перпендикулярно. Используйте специальный резак, а не ножовку, чтобы избежать овальности среза.
- Надевание шланга:
- Смажьте “елочку” штуцера мыльным раствором или силиконовой смазкой (если допускается технологией). Никогда не используйте масла на нефтяной основе для пищевых шлангов!
- Используйте монтажную пасту или нагрев конца шланга (феном) для облегчения посадки, если шланг жесткий.
- Наденьте хомут до надевания шланга на штуцер.
- Затяжка хомута: Используйте динамометрический ключ или отвертку с ограничителем крутящего момента. Перетяжка червячного хомута может повредить шланг, недотяжка — привести к срыву. Для винтовых хомутов с силовым замком следуйте рекомендациям производителя хомута.
Типичные ошибки, которых следует избегать
- Сварка без поддува: Приводит к шероховатости внутри трубы, где будут скапливаться бактерии. Переделка потребует вырезки куска трубы и установки нового штуцера.
- Использование изношенных хомутов: Хомуты имеют ресурс. Повторное использование хомутов с деформированным винтом или лентой недопустимо на ответственных участках.
- Неправильный подбор длины штуцера: Шланг должен доходить до основания “елочки”, но не упираться в буртик слишком сильно, иначе он может сложиться гармошкой.
- Игнорирование температурного расширения: При перекачке горячих сред шланг удлиняется. Необходимо оставлять небольшой запас длины шланга или использовать компенсаторы, чтобы нагрузка не передавалась на сварной шов штуцера.
Инженерное мнение: ограничения и нюансы эксплуатации
Как эксперт, я должен указать на ограничения данной технологии. Приварной штуцер — это не панацея.
Проблема демонтажа: Главное неудобство приварных соединений — их необратимость без применения режущего инструмента. Если технологическая линия требует частой перенастройки или замены типов шлангов, приварной штуцер может замедлить процесс. В таких случаях рациональнее использовать приварные адаптеры под быстросъемные соединения, а не прямые штуцеры под шланг.
Коррозия под хомутом: Несмотря на стойкость нержавейки, в месте контакта хомута (особенно если он из обычной оцинкованной стали) и штуцера может возникать электрохимическая коррозия. Всегда используйте хомуты из нержавеющей стали AISI 304/316 для комплектации нержавеющих штуцеров.
Неопределенность качества шланга: Часто пользователи винят штуцер в протечке, тогда как проблема кроется в старении самого шланга. Резина теряет эластичность, пластик “течет”. Регулярная замена шлангов важнее, чем замена фитингов.
FAQ: Часто задаваемые вопросы о штуцерах DN25
1. Можно ли приварить штуцер из AISI 304 к трубе из AISI 316L?
Технически это возможно, но не рекомендуется для агрессивных сред. В зоне сварного шва произойдет смешение металлов, и коррозионная стойкость шва будет определяться более слабым компонентом (AISI 304). Для пищевых сред (вода, молоко) это допустимо. Для кислот и хлоридов — нет. Лучше использовать однородные материалы.
2. Какой хомут лучше использовать для штуцера 25 мм?
Для давлений до 10 бар подходят стандартные червячные хомуты из нержавейки. Для давлений выше 10 бар, а также при наличии пульсаций, настоятельно рекомендуются силовые хомуты с двойным винтовым механизмом или хомуты типа “T-Bolt”. Они обеспечивают равномерное распределение усилия по окружности.
3. Влияет ли толщина стенки приварной части на прочность?
Да. Если стенка штуцера тоньше стенки трубы, при сварке возможен прожог. Если толще — потребуется больше тепла для провара, что может привести к деформации геометрии “елочки” из-за перегрева. Идеальное совпадение толщин стенок — залог качественного соединения.
4. Где купить качественный штуцер шланговый нержавеющий 25 приварной?
Рекомендуется обращаться к специализированным производителям трубопроводной арматуры, имеющим собственное металлообрабатывающее производство. Избегайте покупок на строительных рынках, где часто продаются изделия из магнитной стали (серии 400) под видом нержавейки, либо из низкокачественных сплавов, не прошедших термообработку. Запросите сертификат качества и паспорт материала перед покупкой. Вы можете ознакомиться с продукцией ведущих производителей, таких как ООО Чунцин Хойчэнь Прецизион Машинери, предлагающих сертифицированные компоненты с полным циклом контроля качества.
5. Нужно ли проводить пассивацию после сварки?
Для пищевой и фармацевтической промышленности — обязательно. Пассивация удаляет свободное железо с поверхности шва и восстанавливает защитный оксидный слой. Без этой процедуры ржавчина может появиться в зоне шва уже через несколько недель эксплуатации во влажной среде.
Заключение и рекомендации по закупке
Выбор штуцера шлангового нержавеющего 25 приварного в 2026 году — это инвестиция в надежность вашего производства. Экономия на качестве фитинга может обернуться многократными затратами на ремонт, простои линии и потерю продукта.
Ключевые выводы для закупщика:
- Всегда уточняйте марку стали (304 или 316L) в зависимости от химического состава среды.
- Требуйте сертификаты на материал и соответствие стандартам (DIN, ГОСТ).
- Обращайте внимание на качество механической обработки поверхности “елочки” — она должна быть гладкой, без заусенцев.
- Комплектуйте штуцеры только нержавеющими хомутами соответствующего размера.
- При крупных закупках запрашивайте образцы для проведения тестов на натяг и герметичность.
Мы, как производитель, гарантируем соблюдение всех геометрических параметров и химического состава стали. Наши штуцеры шланговые нержавеющие 25 приварные проходят многоступенчатый контроль качества, включая визуальный осмотр, замер твердости и, по запросу, спектральный анализ.
Для получения актуального коммерческого предложения, расчета стоимости партии и консультации по подбору аналогов, пожалуйста, свяжитесь с нашим отделом продаж. Мы готовы обеспечить поставки любых объемов в кратчайшие сроки.
Готовы сделать заказ или нужна техническая консультация?
Получить расчет стоимости и чертежи