+86-18182207258
943704816@qq.com


Штуцер из нержавеющей стали точного литья: купить у производителя, цена 2026
2026-08-28
- Штуцер из нержавеющей стали точного литья: технические характеристики и цены 2026
- Технология производства: почему точное литье превосходит другие методы
- Материаловедение: выбор марки нержавеющей стали для штуцеров
- Конструктивные особенности и типы штуцеров
- Где применяется штуцер из нержавеющей стали точного литья: отраслевые кейсы
- Как выбрать поставщика: критерии оценки качества в 2026 году
- Ценообразование: что влияет на стоимость штуцера в 2026 году
- Сравнение: Точное литье vs Механическая обработка vs Штамповка
- Типичные ошибки при заказе и эксплуатации
- Логистика и экспортные особенности
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по покупке
Штуцер из нержавеющей стали точного литья: технические характеристики и цены 2026
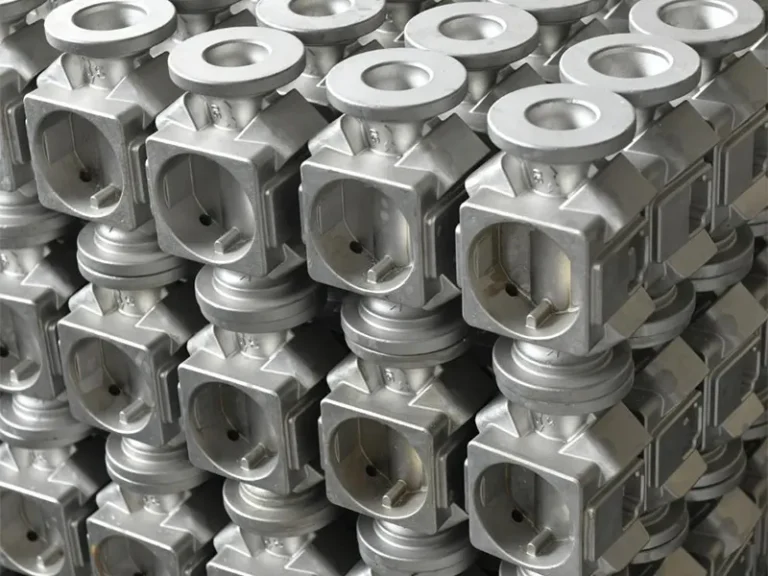
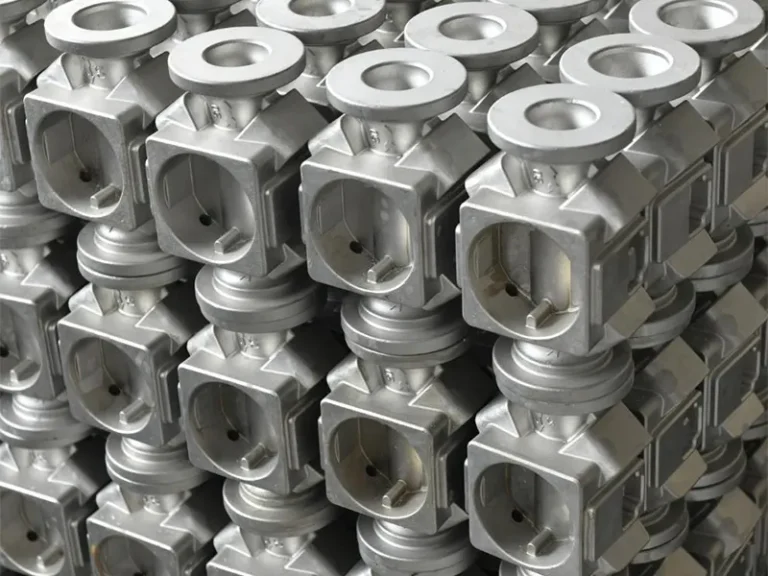
Штуцер из нержавеющей стали точного литья — это высокоточный соединительный элемент трубопроводных систем, изготавливаемый методом литья по выплавляемым моделям (Lost Wax Casting). В условиях промышленного производства 2026 года данный компонент критически важен для обеспечения герметичности узлов, работающих под высоким давлением (до 40 МПа) и в агрессивных средах. Главное преимущество технологии точного литья перед традиционной механической обработкой или песчаным литьем заключается в способности создавать сложные геометрические формы с минимальными припусками на обработку (класс точности CT4-CT6 по ГОСТ 26645-85).
Для инженеров-проектировщиков и закупщиков B2B сектора выбор правильного штуцера определяет не только надежность всей гидравлической или пневматической системы, но и итоговую стоимость владения оборудованием. Нержавеющие сплавы марок AISI 304, AISI 316L и дуплексные стали обеспечивают коррозионную стойкость, недостижимую для углеродистых сталей, что особенно актуально для пищевой, химической и нефтегазовой отраслей. Покупка напрямую у производителя позволяет контролировать химический состав сплава и качество поверхностного слоя, исключая риски скрытых дефектов, таких как раковины или непроливы.
Технология производства: почему точное литье превосходит другие методы
Процесс создания штуцера из нержавеющей стали точного литья начинается с разработки 3D-модели, которая учитывает усадку металла при охлаждении. В отличие от песчано-глинистых форм, восковые модели позволяют получить поверхность с шероховатостью Ra 1.6–3.2 мкм без дополнительной механической обработки резьбовых соединений и уплотнительных поверхностей. Это снижает себестоимость финального продукта на 15–20% за счет экономии машинного времени на токарных и фрезерных станках.
Ключевые этапы производственного цикла в 2026 году включают:
- Изготовление мастер-модели: Использование алюминия или высокопрочных полимеров для создания эталонной геометрии.
- Формование восковых моделей: Литье воска под давлением в металлические формы. На этом этапе формируется внутренняя структура будущего штуцера.
- Сборка блоков: Приварка восковых моделей к литниковой системе. Это обеспечивает равномерное заполнение формы металлом.
- Нанесение керамической оболочки: Многослойное покрытие блока силикатными составами с последующей сушкой. Оболочка должна выдерживать термический удар при заливке расплава.
- Выплавление воска и прокалка: Удаление восковой модели в автоклаве и высокотемпературный обжиг керамики для удаления влаги и связующих веществ.
- Вакуумная заливка: Заливка расплавленной нержавеющей стали в вакуумной печи. Вакуумирование предотвращает окисление легирующих элементов (хрома, никеля, молибдена) и насыщение металла газами.
- Разрушение оболочки и финишная обработка: Отрезка литниковой системы, дробеструйная очистка и контроль качества.
Инженерное наблюдение: на практике мы часто сталкиваемся с тем, что дешевые аналоги, произведенные без вакуумирования, имеют пористость в зоне перехода резьбы в тело штуцера. Это “мина замедленного действия”, которая приводит к разгерметизации при циклических нагрузках. Точное литье с вакуумной доводкой практически исключает этот дефект.
Материаловедение: выбор марки нержавеющей стали для штуцеров
Выбор сплава для штуцера из нержавеющей стали точного литья диктуется условиями эксплуатации. В 2026 году стандарты EAC и международные нормы ISO ужесточили требования к материалам, контактирующим с питьевой водой и пищевыми продуктами. Рассмотрим основные марки, используемые в производстве:
| Марка стали (AISI/ГОСТ) | Химические особенности | Применение | Ограничения |
|---|---|---|---|
| AISI 304 (08Х18Н10) | 18% Cr, 8% Ni. Базовая коррозионная стойкость. | Пищевая промышленность, общие инженерные системы, вода, воздух. | Не рекомендуется для сред с высоким содержанием хлоридов (морская вода). |
| AISI 316L (03Х17Н14М3) | Добавление 2-3% Mo. Повышенная стойкость к питтингу. | Химическая промышленность, морские установки, фармацевтика. | Более высокая стоимость сырья (+20-30% к цене 304). |
| AISI 321 (08Х18Н10Т) | Стабилизация титаном. Стойкость к межкристаллитной коррозии. | Высокотемпературные среды (до 600°C), выхлопные системы. | Сложнее в литье из-за взаимодействия титана с формой. |
| Duplex 2205 | Двухфазная структура. Высокая прочность и стойкость к коррозии под напряжением. | Нефтегазовый сектор, опреснительные установки. | Требует строгого контроля температуры литья во избежание выделения фаз. |
Важно отметить, что для пищевого применения поверхность штуцера из нержавеющей стали точного литья должна проходить электрохимическую полировку. Это удаляет микронеровности, где могут скапливаться бактерии, и повышает эстетические характеристики изделия. Для химических сред часто требуется пассивация — создание искусственного оксидного слоя для усиления защитных свойств хрома.
Конструктивные особенности и типы штуцеров
Технология точного литья позволяет реализовывать сложные внутренние каналы и внешние конфигурации, которые невозможно или экономически нецелесообразно получать механической обработкой. Основные типы штуцеров, доступные для заказа у производителя:
1. Резьбовые штуцеры (NPT, BSP, Metric)
Наиболее распространенный тип. Резьба может быть отлита с высокой точностью, но для гарантированной герметичности обычно нарезается или шлифуется после литья. Точное литье позволяет создать идеальную базу для резьбы, минимизируя биение.
2. Штуцеры под приварку (Butt Weld / Socket Weld)
Предназначены для неразъемных соединений. Кромки под сварку формируются непосредственно в литейной форме, что обеспечивает идеальный стык и снижает объем сварочных работ. Отсутствие зазоров между трубой и штуцером критично для систем высокого давления.
3. Быстроразъемные соединения (Camlock, DIN)
Сложная геометрия с кулачками и уплотнительными канавками. Точное литье здесь является единственным рентабельным способом массового производства, так как механическая обработка таких форм потребовала бы множества операций на 5-осевых станках.
4. Специальные штуцеры с фланцами
Комбинированные элементы, где одна сторона имеет резьбу или сварную кромку, а другая — фланец. Литье позволяет интегрировать фланец в единую деталь, устраняя слабое место — сварной шов между фланцем и трубой.
Где применяется штуцер из нержавеющей стали точного литья: отраслевые кейсы
Понимание контекста использования помогает правильно специфицировать товар. Рассмотрим реальные сценарии применения в промышленности 2026 года.
Нефтегазовая отрасль: добыча на шельфе
В условиях морской добычи оборудование подвергается постоянному воздействию соленого тумана и высоких давлений. Здесь используются штуцеры из стали AISI 316L или дуплекса. Пример: система гидравлического управления подводными задвижками. Давление в системе достигает 35 МПа. Использование штампованных или сварных фитингов здесь недопустимо из-за риска усталостного разрушения шва. Литые монолитные штуцеры выдерживают миллионы циклов нагружения. Экономия на отказе одного такого узла может составить более $50,000 из-за простоя буровой платформы.
Пищевая и фармацевтическая промышленность
Санитарные нормы требуют отсутствия “мертвых зон” в трубопроводах, где может застаиваться продукт. Штуцер из нержавеющей стали точного литья с внутренней электрополировкой (Ra < 0.4 мкм) обеспечивает ламинарный поток среды. В линиях розлива молока или пива такие соединения выдерживают регулярные циклы мойки агрессивными щелочами и кислотами (CIP-мойка). Температура среды может колебаться от +2°C (охлаждение) до +90°C (стерилизация паром). Материал AISI 304 здесь является стандартом де-факто.
Автомобилестроение и спецтехника
В топливных системах и системах охлаждения современных двигателей используются компактные штуцеры сложной формы. Точное литье позволяет объединить несколько деталей в одну, снижая вес узла и количество потенциальных мест утечки. Например, штуцер подключения форсунки высокого давления должен выдерживать вибрационные нагрузки и импульсное давление до 250 бар. Легкие алюминиевые сплавы здесь не подходят из-за низкой прочности, поэтому используется нержавеющая сталь.
Как выбрать поставщика: критерии оценки качества в 2026 году
Рынок переполнен предложениями, но не все производители обладают необходимыми компетенциями для изготовления ответственных деталей. При выборе партнера для покупки штуцера из нержавеющей стали точного литья обратите внимание на следующие аспекты:
- Сертификация производства: Наличие сертификатов ISO 9001:2015 является обязательным минимумом. Для нефтегаза и атомной отрасли требуются дополнительные лицензии (например, API Q1 или аттестация Ростехнадзора).
- Лабораторный контроль: Производитель должен иметь собственную спектральную лабораторию для экспресс-анализа химического состава каждой плавки. Запросите протоколы испытаний (Mill Certificates) на конкретную партию.
- Методы неразрушающего контроля (NDT): Качественные заготовки проходят рентген-контроль (для выявления внутренних раковин) и капиллярный контроль (для обнаружения поверхностных трещин). Уточните, какой процент продукции подвергается контролю. Для ответственных деталей это должно быть 100%.
- Возможности прототипирования: Способность быстро изготовить опытную партию и провести испытания на герметичность и прочность говорит о гибкости производства.
- Отзывы и референс-лист: Опыт работы с крупными инжиниринговыми компаниями служит лучшим подтверждением надежности.
Инженерный совет: не стесняйтесь запрашивать образцы для независимой экспертизы. Проверьте твердость материала и соответствие резьбовых соединений калибрами. Часто несоответствие всего на 0.1 мм в шаге резьбы приводит к невозможности монтажа на объекте.
Ценообразование: что влияет на стоимость штуцера в 2026 году
Цена на штуцер из нержавеющей стали точного литья формируется под воздействием нескольких факторов. Понимание этой структуры поможет вам оптимизировать бюджет закупок.
1. Стоимость сырья
Никель и молибден — дорогие легирующие элементы. Колебания биржевых цен на эти металлы напрямую влияют на стоимость готовой продукции. В 2026 году наблюдается тенденция к стабилизации цен, но волатильность сохраняется. Сталь AISI 316L всегда будет дороже AISI 304 из-за содержания молибдена.
2. Сложность геометрии и вес
Чем сложнее форма, тем дороже изготовление восковой модели и керамической оболочки. Однако точное литье выгодно для средних и крупных серий. Для мелких партий (до 50 шт.) стоимость оснастки может сделать единицу продукции неоправданно дорогой. Оптимальная партия для рентабельности — от 100 до 1000 штук.
3. Постобработка
Механическая обработка резьбы, сверление отверстий, термообработка и поверхностная отделка (полировка, травление) добавляют к базовой стоимости литья от 10% до 40%. Чем точнее требования к шероховатости и геометрии, тем выше цена.
4. Контроль качества
Расширенные процедуры контроля (рентген, ультразвук, гидроиспытания) увеличивают стоимость, но снижают риски рекламаций. Дешевые поставщики часто экономят именно на этом этапе.
Ориентировочный диапазон цен на 2026 год (для стандартных резьбовых штуцеров M20-M42 из AISI 304):
- Мелкая серия (50-100 шт.): $15–$25 за единицу.
- Средняя серия (500-1000 шт.): $8–$12 за единицу.
- Крупная серия (>5000 шт.): $4–$7 за единицу.
Примечание: Цены являются ориентировочными и зависят от курса валют, логистики и конкретных технических требований.
Сравнение: Точное литье vs Механическая обработка vs Штамповка
Почему стоит выбрать именно литье? Сравним технологии по ключевым параметрам для промышленного применения.
| Параметр | Точное литье | Механическая обработка (ЧПУ) | Горячая штамповка |
|---|---|---|---|
| Сложность формы | Высокая (любые внутренние полости) | Ограничена доступом инструмента | Низкая (простые формы) |
| Материалоотдача | Высокая (минимум отходов) | Низкая (до 50% уходит в стружку) | Средняя |
| Себестоимость при серии >500 шт. | Низкая | Высокая | Средняя |
| Механические свойства | Хорошие (однородная структура) | Отличные (направленная структура) | Отличные (упрочненный слой) |
| Сроки изготовления партии | Средние (требуется подготовка форм) | Быстрые (для прототипов) | Долгие (дорогая оснастка) |
| Поверхностное качество | Хорошее (Ra 1.6-3.2) | Отличное (Ra 0.4-0.8) | Требует очистки |
Вывод: для серийного производства сложных штуцеров из нержавеющей стали точное литье является наиболее экономически эффективным методом, обеспечивающим баланс между стоимостью, качеством и производительностью.
Типичные ошибки при заказе и эксплуатации
Даже опытные закупщики иногда допускают ошибки, которые приводят к проблемам на монтаже или в эксплуатации. Избегайте следующего:
- Игнорирование усадки материала: При разработке чертежей для литья необходимо учитывать коэффициент линейной усадки нержавеющей стали (обычно 1.5–2.0%). Если этого не сделать, готовые детали не пройдут по размерным допускам.
- Неверный выбор класса точности: Требование излишне высокой точности (например, CT3) там, где достаточно CT5, значительно удорожает производство без практической пользы. Обсудите функциональные допуски с технологом завода.
- Отсутствие указаний по очистке: После литья на поверхности остаются следы керамики и окислы. Если не specifyровать метод очистки (дробеструй, травление, полировка), вы можете получить грязные детали, непригодные для пищевого применения.
- Неправильный монтаж: Перетяжка резьбовых соединений из нержавеющей стали может привести к заклиниванию (cold welding). Используйте антипригарные смазки и динамометрические ключи.
Логистика и экспортные особенности
При заказе штуцера из нержавеющей стали точного литья у производителя важно учесть логистические нюансы. Нержавеющая сталь не требует специальной защиты от коррозии при транспортировке, но механические повреждения резьбы недопустимы. Рекомендуется использовать индивидуальную упаковку для каждого элемента или ячеистые лотки. Для международных поставок необходима правильная маркировка согласно стандартам страны-импортера, включая указание марки стали, номера плавки и знака соответствия (EAC, CE и др.).
Таможенное оформление металлопродукции требует точного указания кода ТН ВЭД. Для штуцеров это обычно группа 7307 или 7304, в зависимости от типа соединения и назначения. Ошибка в классификации может привести к задержкам на таможне и штрафам.
FAQ: Часто задаваемые вопросы
Какой срок службы у штуцера из нержавеющей стали?
При правильной эксплуатации и отсутствии превышения рабочих параметров (давление, температура, агрессивность среды) срок службы составляет более 20 лет. Нержавеющая сталь не подвержена общей коррозии, но может страдать от коррозии под напряжением или питтинга при неправильном выборе марки сплава.
Можно ли использовать литые штуцеры в криогенных системах?
Да, но с оговорками. Стали аустенитного класса (AISI 304, 316) сохраняют вязкость при низких температурах. Однако необходимо убедиться в отсутствии внутренних дефектов литья, которые могут стать очагами разрушения при термических сжатиях. Обязателен рентген-контроль.
В чем разница между AISI 304 и 304L?
Буква “L” означает Low Carbon (низкое содержание углерода). Сталь 304L менее склонна к межкристаллитной коррозии после сварки или нагрева. Для литых деталей, которые не подвергаются дальнейшей сварке, разница не столь критична, но 304L считается более современным и безопасным выбором для ответственных применений.
Как проверить качество литья без разрушения детали?
Основные методы: визуальный осмотр (на наличие трещин и раковин), капиллярный контроль (цветная дефектоскопия) для выявления поверхностных дефектов, рентгенография для внутренних пустот. Также можно использовать ультразвуковой контроль, хотя для сложных геометрических форм он менее эффективен.
Минимальная партия для заказа?
Это зависит от производителя. Обычно минимальная экономически оправданная партия составляет 50–100 штук для простых деталей. Для сложных изделий с дорогой оснасткой минимальная партия может начинаться от 200–500 штук. Всегда уточняйте условия пробного заказа.
Заключение и рекомендации по покупке
Выбор надежного поставщика штуцера из нержавеющей стали точного литья — это инвестиция в безопасность и эффективность вашего производства. В 2026 году технологии литья достигли уровня, позволяющего заменять дорогостоящие механически обработанные детали без потери качества, а зачастую и с улучшением эксплуатационных характеристик благодаря монолитной структуре металла.
Мы рекомендуем:
- Четко формулировать технические требования, включая марку стали, класс точности и методы контроля.
- Запрашивать образцы перед запуском массовой партии.
- Проверять сертификаты на материал и протоколы испытаний.
- Рассматривать долгосрочное сотрудничество с производителем для оптимизации затрат на оснастку и логистику.
Если вы ищете надежного партнера для поставки высокоточных литых компонентов, наша компания готова предложить комплексные решения: от проектирования и прототипирования до серийного производства и логистической поддержки. Мы гарантируем соответствие продукции международным стандартам и индивидуальный подход к каждому проекту.
О компании ООО Чунцин Хойчэнь Прецизион Машинери
Как пример современного интегрированного производителя, можно рассмотреть ООО Чунцин Хойчэнь Прецизион Машинери — российско-китайское предприятие, зарегистрированное в 2017 году и специализирующееся на высокоточном литье и механической обработке. Расположенная в зоне свободной торговли района Бэйбэй города Чунцин (Китай), компания занимает производственную площадь около 8000 квадратных метров у подножия горного хребта Цзиньюньшань.
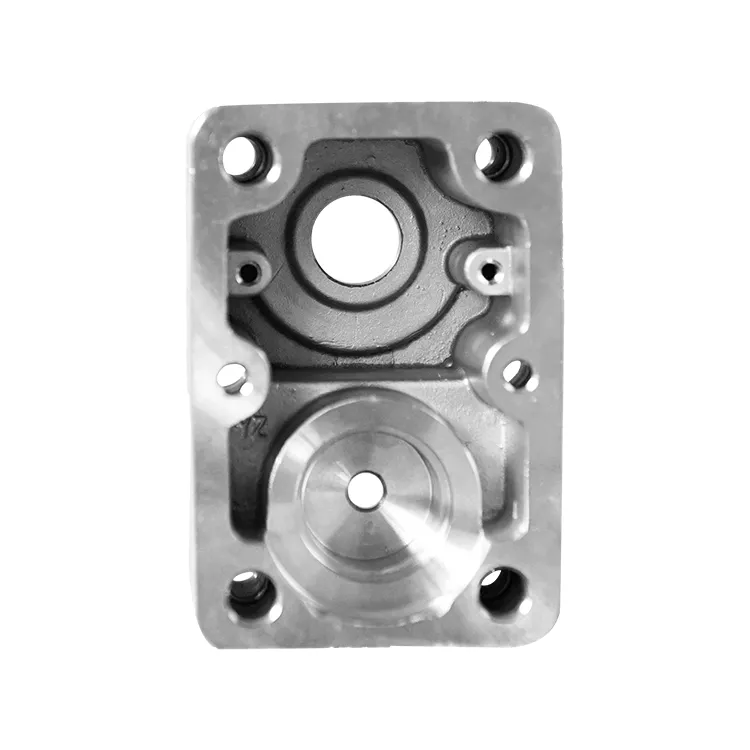
Основной фокус деятельности предприятия — разработка и поставка прецизионных литых изделий для промышленного оборудования, включая гидравлические, измерительные и трубопроводные системы. В портфеле продукции компании представлены такие компоненты, как гидравлические игольчатые клапаны, монтажные плиты модулей давления, трехклапанные группы, фланцевые плиты, наварные втулки, корпуса, соединения NPT, многоканальные расходомеры, а также односторонние фланцевые сенсорные штуцеры. Все продукты разрабатываются с учетом строгих требований к геометрической точности, герметичности и эксплуатационной надежности.
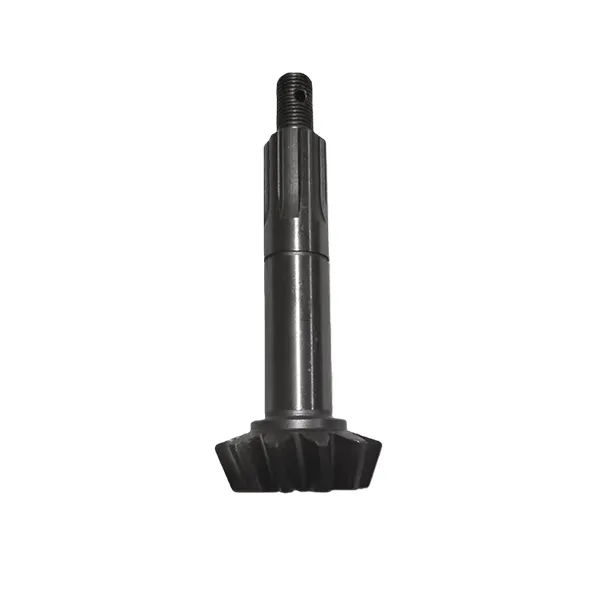
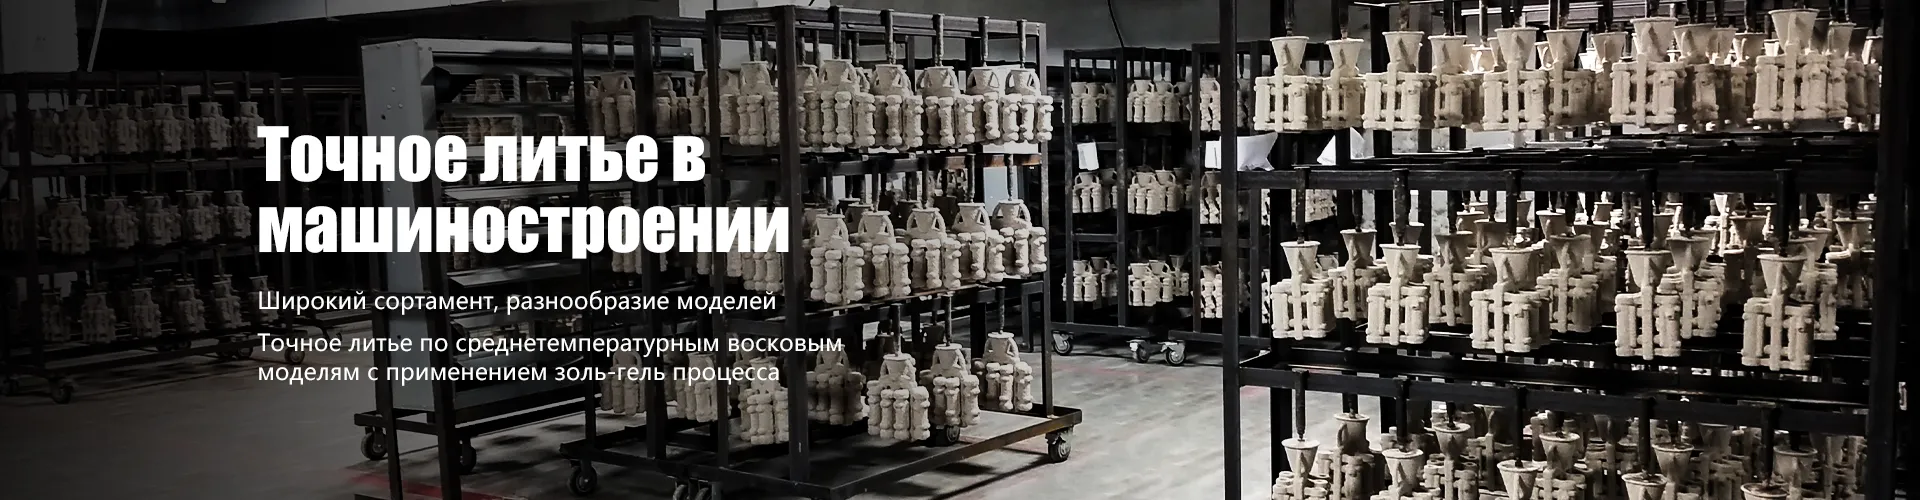
Ключевым технологическим преимуществом ООО Чунцин Хойчэнь Прецизион Машинери является применение передового метода точного литья по среднетемпературным восковым моделям с использованием золь-гель процесса. Данная технология, защищенная более чем десятью патентами компании, позволяет эффективно решать задачи изготовления деталей сложной конфигурации, сверхкрупногабаритных и микроскопических элементов, недоступных для традиционных производственных методов. На предприятии действует полный вертикально интегрированный цикл: от собственных подразделений исследований и разработок (R&D) и точного литья до производства шестерен, механической обработки и финального контроля качества.
Производственная инфраструктура включает современные контролируемые технологические линии и системы мониторинга параметров процесса. Строгая система управления качеством охватывает все этапы — от входного контроля сырья до финальной проверки готовой продукции. Годовой объем производства компании составляет порядка 40 миллионов юаней, что соответствует лидирующим показателям в регионе. Штат из 80 сотрудников, организованных в семь функциональных отделов, обеспечивает оперативную обратную связь и соблюдение сроков поставки.
Благодаря сертифицированному производству и гибкому подходу, ООО Чунцин Хойчэнь Прецизион Машинери формирует долгосрочные партнерские отношения с клиентами из различных отраслей — от промышленного машиностроения до водоснабжения. Компания осуществляет поставки как на внутренний китайский рынок, так и на экспорт, стремясь к углублению интеграции в глобальные цепочки поставок прецизионных компонентов, сохраняя ориентир на высочайшее качество и технологическую прозрачность.
Готовы обсудить ваш проект?
Свяжитесь с нашими инженерами для получения технического расчета и коммерческого предложения. Мы поможем подобрать оптимальную марку стали и технологию изготовления для ваших задач.