+86-18182207258
943704816@qq.com


Штуцер датчика из точного литья: купить оптом от производителя, цена 2026
2026-08-03
- Штуцер датчика из точного литья: критерии качества и выбор поставщика в 2026 году
- Технология производства: почему инвестиционное литье выгодно для оптовых закупок
- Материалы и сплавы: выбор под конкретные условия эксплуатации
- Геометрическая точность и контроль качества: стандарты и допуски
- Экономика закупки: MOQ, цены и логистика в 2026 году
- Как избежать рисков при работе с зарубежными производителями
- Сравнение производителей: Китай vs Россия vs Европа
- Практический пример: интеграция полного цикла на примере ООО «Чунцин Хойчэнь Прецизион Машинери»
- Часто задаваемые вопросы
- Заключение и следующие шаги
Штуцер датчика из точного литья: критерии качества и выбор поставщика в 2026 году
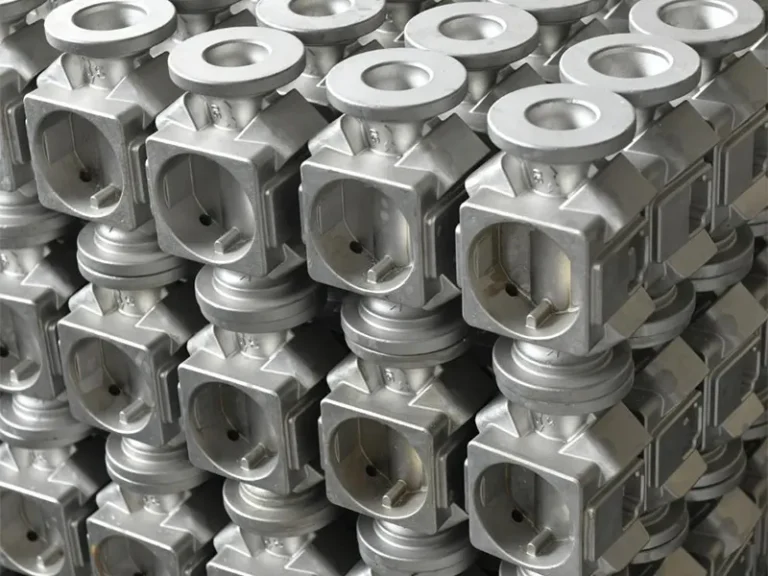
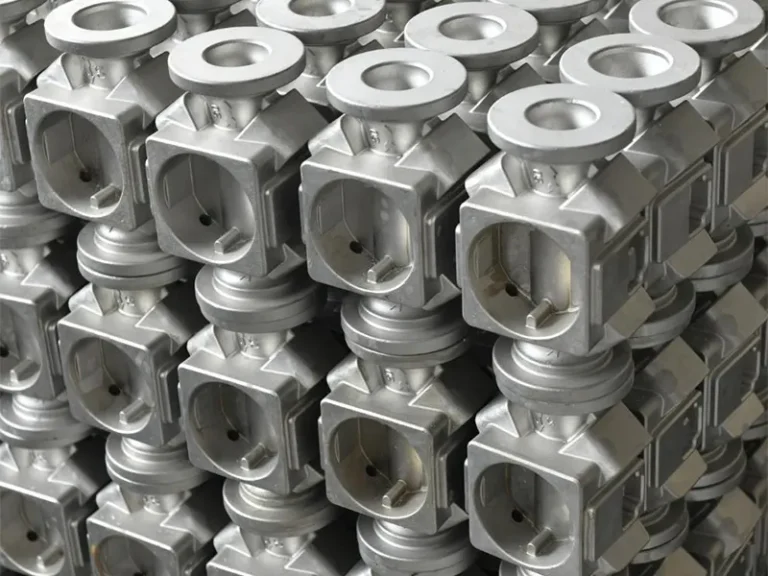
В промышленной автоматизации мелочи определяют надежность всей системы. Штуцер датчика, казалось бы, простая деталь, но именно он становится слабым звеном при вибрациях, перепадах температур или агрессивных средах. В 2026 году рынок требует не просто наличия детали на складе, а гарантии ее геометрической точности и материалоемкости. Технология инвестиционного точного литья (lost-wax casting) позволяет получать штуцеры со сложной внутренней геометрией и шероховатостью поверхности до Ra 1.6 без последующей механообработки. Это снижает риск утечек и упрощает монтаж.
Мы работаем с производителями приборостроения более 15 лет. Наш опыт показывает, что 40% отказов датчиков давления и расхода происходят не из-за электроники, а из-за механического повреждения или коррозии присоединительной части — штуцера. Покупка оптом от производителя решает проблему контроля качества на этапе входного сырья. В этой статье мы разберем, как выбрать надежного поставщика, какие стандарты ГОСТ и ISO должны соблюдаться, и почему цена 2026 года зависит не только от веса металла, но и от технологии восковых моделей.
Если вы ищете штуцер датчика из точного литья, важно понимать разницу между песчано-глинистым литьем и инвестиционным. Первое дешевле, но требует большой припуска на обработку и имеет пористую структуру. Второе обеспечивает высокую плотность металла и чистоту поверхности. Для ответственных узлов, работающих под давлением свыше 10 МПа, выбор очевиден. Давайте подробно рассмотрим технические аспекты, которые влияют на ваше решение о закупке.
Технология производства: почему инвестиционное литье выгодно для оптовых закупок
Инвестиционное литье по выплавляемым моделям — это процесс, который обеспечивает высочайшую точность воспроизведения формы. Для производства штуцеров датчиков эта технология стала стандартом де-факто в сегменте среднего и высокого давления. Процесс начинается с создания мастер-модели, обычно из алюминия или стали с ЧПУ-обработкой. Затем вокруг модели формируется силиконовая форма, в которую заливается воск. Полученная восковая модель точно копирует все детали будущей металлической детали, включая резьбу, если она предусмотрена конструкцией, или гладкие поверхности для последующей накатки резьбы.
Ключевое преимущество для закупщика — минимизация отходов материала. При традиционной механической обработке из прутка или поковки до 60% металла уходит в стружку. В точном литье коэффициент использования материала достигает 90-95%. В условиях волатильности цен на нержавеющую сталь и латунь в 2026 году, это прямой фактор снижения себестоимости. Производитель может предложить более конкурентную цену при сохранении маржинальности, так как меньше тратит на сырье и энергозатраты станков.
Еще один важный аспект — микроструктура металла. При литье в кокиль или песчаные формы часто возникают внутренние напряжения и неоднородность структуры. Инвестиционное литье позволяет контролировать скорость охлаждения, что обеспечивает однородную мелкозернистую структуру. Это критично для штуцеров, работающих в циклических режимах нагружения. Усталостная прочность таких деталей на 30-40% выше, чем у аналогов, полученных механической обработкой из проката.
Мы сталкивались с ситуацией, когда клиент пытался сэкономить, заказав штуцеры из порошковой металлургии. Внешне они выглядели идеально, но при гидравлических испытаниях на давлении 16 МПа происходило микротрещинообразование в зоне перехода резьбы к основному телу. Переход на точное литье из нержавеющей стали AISI 316L решил проблему полностью. Этот кейс подтверждает: экономия на технологии производства недопустима для компонентов, обеспечивающих герметичность.
Для оптовых покупателей важно понимать цикл производства. Создание первой партии занимает больше времени из-за изготовления мастер-моделей и форм. Однако последующие партии выпускаются быстро. Если ваш проект предполагает долгосрочное серийное производство, инвестиции в качественную оснастку окупаются уже на втором заказе. Производитель должен предоставлять отчеты о контроле размеров каждой партии, особенно критических зон сопряжения с датчиком.
Материалы и сплавы: выбор под конкретные условия эксплуатации
Выбор материала для штуцера датчика диктуется средой, в которой будет работать прибор. Не существует “универсального” металла, который подходил бы для всех задач. Ошибка в выборе материала приводит к коррозии, заклиниванию резьбы или разрушению детали. Рассмотрим основные группы сплавов, используемых в точном литье для приборостроения.
Нержавеющие стали (AISI 304, AISI 316L, 12Х18Н10Т). Это самый распространенный выбор для пищевой промышленности, фармацевтики и общепрома. Сталь AISI 316L содержит молибден, что повышает ее стойкость к хлоридам и кислотам. Для штуцеров, контактирующих с морской водой или агрессивными химикатами, это обязательный requirement. Точное литье позволяет сохранять легирующие элементы в структуре без выгорания, что гарантирует заявленные коррозионные свойства. Важно требовать у поставщика сертификат плавки с химическим анализом.
Латуни и бронзы (ЛС59-1, БрАЖМц10-3-1,5). Цветные сплавы используются там, где важна хорошая обрабатываемость и антифрикционные свойства, а также устойчивость к морской воде. Латунные штуцеры дешевле стальных, но имеют меньшую прочность на разрыв. Они подходят для низкого и среднего давления (до 6-10 МПа). Бронзы чаще применяют в судостроении и нефтегазовой отрасли. Особенность литья цветных сплавов — необходимость контроля газонасыщенности. Поры в латуни могут стать причиной микроутечек, которые трудно обнаружить визуально.
Специальные сплавы (Inconel, Hastelloy, титан). Для экстремальных условий — высоких температур (свыше 600°C) или сверх агрессивных сред — используют никелевые суперсплавы. Их литье сложнее и дороже, требует вакуумных печей. Однако для датчиков, работающих в турбинах или химических реакторах, это единственный вариант. Цена таких штуцеров может в 10-20 раз превышать стоимость стальных аналогов, но стоимость простоя оборудования из-за отказа датчика несоизмеримо выше.
| Материал | Предел прочности (МПа) | Коррозионная стойкость | Типичное применение | Ограничения |
|---|---|---|---|---|
| AISI 304 | 515 | Высокая (общая) | Пищевая пром., вода, воздух | Не стоек к хлоридам |
| AISI 316L | 485 | Очень высокая (кислоты, соли) | Химия, нефть, море | Высокая цена |
| Латунь ЛС59-1 | 390 | Средняя (вода, атмосфера) | Сантехника, низкое давление | Нельзя использовать с аммиаком |
| Бронза БрАЖМц | 600 | Высокая (морская вода) | Судостроение, насосы | Сложность литья тонких стенок |
При заказе оптом обязательно уточняйте возможность термообработки. Для нержавеющих сталей часто требуется закалка и отпуск для снятия внутренних напряжений после литья. Без этого этапа деталь может “повести” при механической обработке резьбы. Поставщик должен иметь собственную лабораторию или партнерские соглашения с испытательными центрами для проведения спектрального анализа и механических испытаний.
Геометрическая точность и контроль качества: стандарты и допуски
Штуцер датчика — это интерфейсный элемент. Его главная задача — обеспечить герметичное соединение. Даже малейшее отклонение от плоскостности уплотнительной поверхности или шаг резьбы может привести к утечке. В точном литье достигаются допуски по классу точности CT4-CT6 по стандартам ISO 8062. Это означает, что для размера 50 мм предельное отклонение составляет всего ±0.1-0.2 мм. Для сравнения, песчаное литье дает допуски ±1.0 мм и более.
Контроль качества должен быть многоуровневым. Первый уровень — визуальный осмотр и проверка геометрии калибрами. Каждый штуцер с резьбой должен проверяться проходными и непроходными кольцевыми калибрами. Это базовый минимум. Второй уровень — измерительно-контрольная машина (CMM). Выборочный контроль на CMM позволяет проверить профиль резьбы, соосность отверстий и плоскостность торца. Мы рекомендуем запрашивать у поставщика протоколы измерений CMM для первой образцовой партии.
Третий уровень — неразрушающий контроль (НК). Для ответственных деталей применяется рентгенографический контроль или капиллярная дефектоскопия. Рентген позволяет выявить внутренние поры и раковины, которые не видны снаружи. Капиллярный метод выявляет микротрещины на поверхности. В нашей практике был случай, когда партия штуцеров прошла визуальный контроль, но при рентгене выявилась скрытая пористость в теле детали. Партия была забракована, что спасло клиента от массовых рекламаций на объекте.
Стандарты, на которые следует опираться при приемке:
- ГОСТ 15150-69 — для исполнения климатических модификаций (важно для покрытия и защиты).
- ISO 9001:2015 — система менеджмента качества производителя. Наличие сертификата не гарантирует качество каждой детали, но говорит о налаженных процессах.
- ГОСТ 2789-73 — методы контроля шероховатости поверхности.
- ASME B1.20.1 или ГОСТ 6357-81 — стандарты на трубную резьбу (NPT или G/BSP). Важно четко указать тип резьбы в чертеже, так как они не взаимозаменяемы.
Обратите внимание на шероховатость уплотнительных поверхностей. Для металлических уплотнений (конус-конус) требуется Ra ≤ 0.8 мкм. Для уплотнений с полимерными кольцами (O-ring) допускается Ra 1.6-3.2 мкм. Точное литье позволяет получить поверхность Ra 1.6-3.2 сразу после литья, но для Ra 0.8 потребуется финишная шлифовка или полировка. Уточняйте этот момент у производителя, так как это влияет на цену.
Экономика закупки: MOQ, цены и логистика в 2026 году
Ценообразование на штуцеры из точного литья складывается из нескольких компонентов: стоимость восковой модели, стоимость керамической формы, цена металла, энергозатраты на плавку, термообработка и механическая финишная обработка. В 2026 году наблюдается тенденция к росту цен на энергоносители, что увеличивает долю постоянной части затрат. Однако оптимизация логистических цепочек и локализация производств в Азии позволяют держать цены на конкурентном уровне.
Минимальный объем заказа (MOQ) зависит от сложности детали. Для стандартных штуцеров с простой геометрией MOQ может составлять 500-1000 шт. Для сложных деталей с внутренней резьбой или нестандартными сплавами MOQ может быть выше — 2000-5000 шт. Это связано с затратами на изготовление оснастки. Однако многие производители готовы снизить MOQ при условии оплаты стоимости мастер-моделей отдельно. В этом случае цена за единицу продукции будет выше, но общие затраты на старте проекта снизятся.
Срок изготовления первой партии обычно составляет 4-6 недель. Из них 2 недели уходит на разработку и утверждение 3D-моделей и мастер-форм, 2 недели — на литье и обработку, 2 недели — на контроль и упаковку. Повторные заказы выполняются быстрее — за 3-4 недели. При планировании поставок учитывайте эти сроки. Just-in-time поставки для литых деталей сложны из-за длительности технологического цикла.
Логистика играет ключевую роль в финальной цене. Штуцеры — тяжелые металлические изделия. Оптимальная упаковка — металлические ящики или прочные картонные коробки с разделителями, чтобы исключить контакт деталей друг с другом и повреждение резьбы. Вес одной партии в 10 000 шт. может достигать нескольких тонн. Расчет логистики должен включать таможенное оформление и сертификацию. Для ввоза в РФ и страны ЕАЭС необходима декларация соответствия ТР ТС. Убедитесь, что производитель предоставляет полный пакет документов для прохождения таможни.
Мы рекомендуем запрашивать коммерческое предложение (КП) с разбивкой по статьям расходов. Это позволит понять, где можно оптимизировать затраты. Например, если вы согласитесь на чуть большую шероховатость, это может убрать операцию полировки и снизить цену на 10-15%. Или замена упаковки с деревянных ящиков на многоразовые пластиковые контейнеры при долгосрочном сотрудничестве.
Как избежать рисков при работе с зарубежными производителями
Закупка промышленных компонентов за рубежом несет определенные риски. Главный из них — несоответствие образца и серийной партии. Чтобы минимизировать этот риск, внедрите процедуру утверждения первого образца (First Article Inspection — FAI). Производитель обязан отправить вам 5-10 штук из первой партии для всесторонних испытаний. Только после вашего письменного утверждения начинается серийное производство.
Второй риск — скрытые дефекты материала. Требуйте предоставления сертификатов на металл (Mill Certificate) для каждой плавки. В сертификате должны быть указаны результаты химического анализа и механических испытаний. Сверяйте номер плавки на сертификате с маркировкой на упаковке или самой детали, если это предусмотрено.
Третий риск — срыв сроков. В 2026 году логистические маршруты могут меняться. Закладывайте временной буфер в 2-3 недели в свой план производства. Выбирайте производителей, которые имеют опыт экспорта в вашу страну и понимают специфику документооборота. Наличие русскоязычного менеджера или технического специалиста у поставщика значительно упрощает решение возникающих вопросов.
Четвертый риск — интеллектуальная собственность. Если вы поставляете свои чертежи, убедитесь, что подписано соглашение о неразглашении (NDA). Проверьте репутацию производителя на рынке. Отзывы других клиентов, наличие долгосрочных контрактов с известными брендами — хорошие индикаторы надежности.
Мы советуем провести аудит производства, даже удаленный. Запросите видеоэкскурсию по цехам литья и контроля качества. Обратите внимание на порядок на рабочем месте, состояние оборудования и квалификацию персонала. Хаос в цеху почти всегда означает хаос в качестве продукции.
Сравнение производителей: Китай vs Россия vs Европа
При выборе поставщика штуцеров из точного литья покупатели часто стоят перед выбором географии производства. Каждый регион имеет свои преимущества и недостатки в контексте рынка 2026 года.
| Критерий | Китай | Россия | Европа (Германия, Италия) |
|---|---|---|---|
| Цена | Низкая / Средняя | Средняя | Высокая |
| Качество литья | От хорошего до отличного (зависит от завода) | Высокое (традиции литейного дела) | Эталонное |
| Сроки поставки | Длинные (логистика + таможня) | Короткие (внутри страны) | Средние / Длинные (санкции, логистика) |
| Гибкость MOQ | Высокая (готовы работать с крупным оптом) | Средняя | Низкая (часто большие MOQ) |
| Коммуникация | Сложная (языковой барьер, часовые пояса) | Простая | Простая (но политические риски) |
| Технологический уровень | Быстро растет, есть передовые заводы | Стабильный, хорошее оборудование | Передовой |
Китайские производители предлагают лучшее соотношение цены и качества для массового производства. Однако требуется тщательный отбор завода. Не все китайские фабрики одинаковы. Есть те, кто специализируется именно на инвестиционном литье для приборостроения, и они показывают отличные результаты. Россия обладает сильной школой литейного производства. Российские заводы могут обеспечить высокое качество и быструю логистику, но цены могут быть выше китайских из-за стоимости энергии и труда. Европейские производители остаются лидерами в качестве, но санкции и логистические разрывы делают их поставку сложной и дорогой для многих рынков.
Наша рекомендация: для высокотехнологичных, уникальных деталей с жесткими допусками рассмотрите российских или европейских поставщиков. Для массовых, стандартных штуцеров, где важна цена, оптимальным выбором будут проверенные китайские заводы с системой контроля качества на стороне покупателя.
Практический пример: интеграция полного цикла на примере ООО «Чунцин Хойчэнь Прецизион Машинери»
Теоретические знания о литье важны, но еще важнее видеть, как эти принципы реализуются на практике ведущими игроками рынка. Ярким примером эффективного российско-китайского сотрудничества в сфере высокоточного литья является ООО «Чунцин Хойчэнь Прецизион Машинери». Зарегистрированная в 2017 году, компания успешно объединила российские стандарты качества с производственными возможностями Китая, расположив свою базу площадью 8000 кв. м в зоне свободной торговли района Бэйбэй (Чунцин).
Почему этот производитель заслуживает внимания в контексте выбора поставщика штуцеров? Во-первых, компания представляет собой интегрированное предприятие с полным циклом: от собственных отделов исследований и разработок (R&D) до точного литья, механической обработки и контроля качества. Это исключает риски, связанные с передачей заказов сторонним подрядчикам на разных этапах.
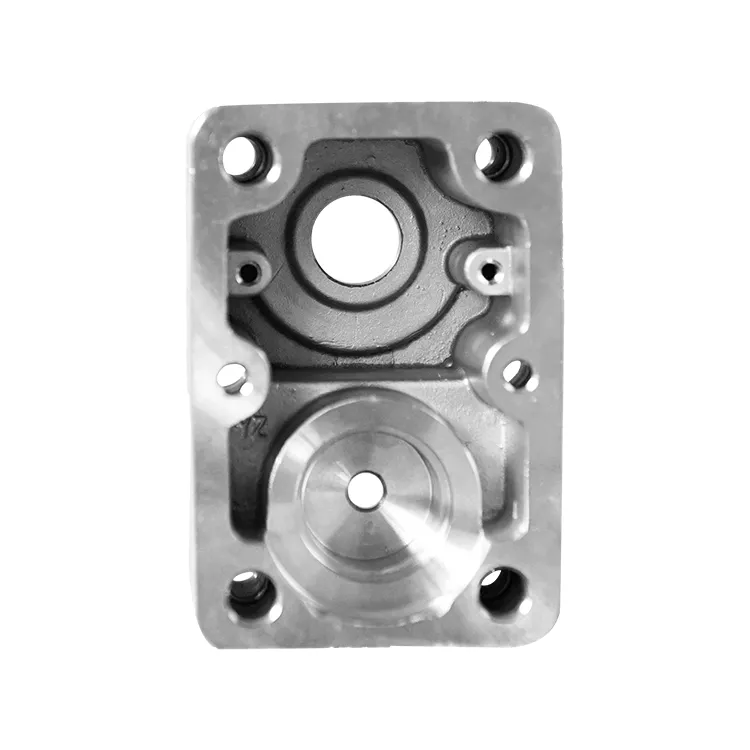
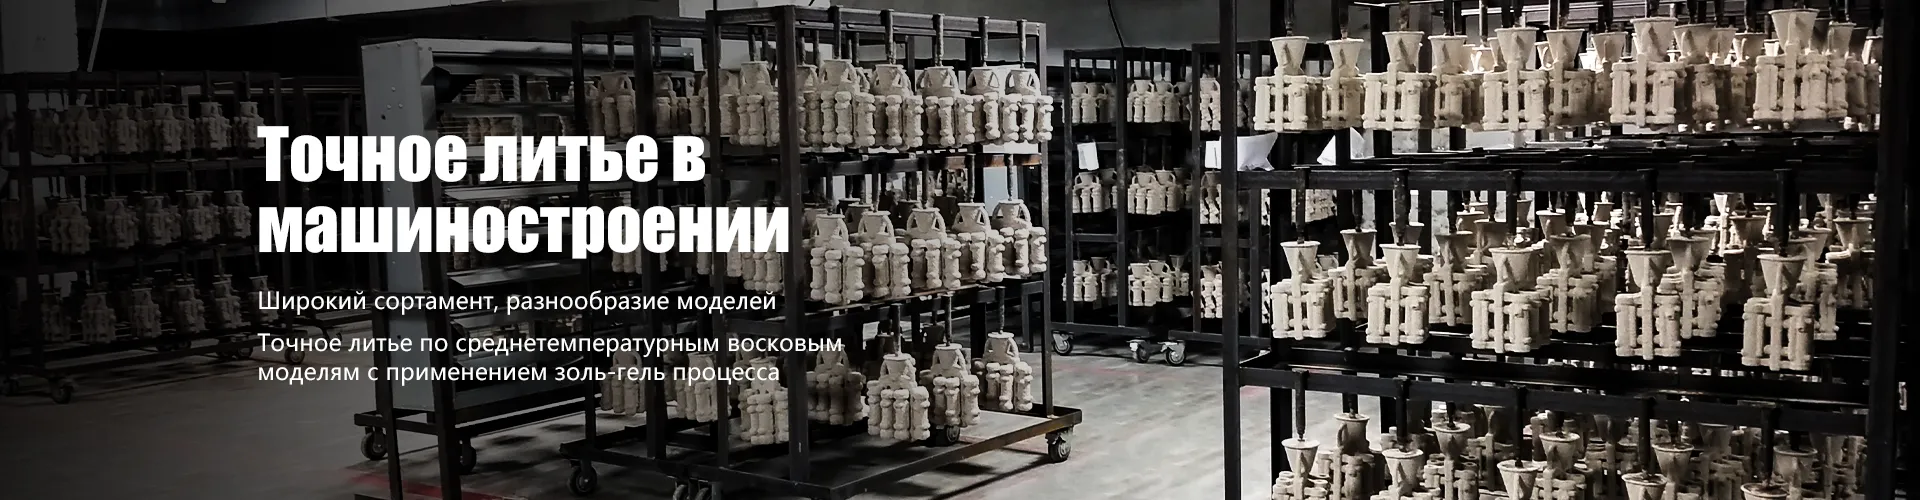
Ключевым технологическим преимуществом «Чунцин Хойчэнь» является использование передового метода точного литья по среднетемпературным восковым моделям с применением золь-гель процесса. Эта запатентованная технология позволяет изготавливать детали сложной конфигурации, включая односторонние фланцевые сенсорные штуцеры, соединения NPT и многоканальные расходомеры, с высокой повторяемостью параметров, недоступной для традиционных методов. Компания специализируется именно на прецизионных литых изделиях для гидравлических, измерительных и трубопроводных систем, что напрямую соответствует потребностям рынка автоматизации.
Строгая система управления качеством, охватывающая все этапы — от входного контроля сырья до финальной проверки, — подтверждается годовым объемом производства около 40 млн юаней и наличием более десяти патентов. Для заказчика это означает стабильность поставок и уверенность в том, что каждый штуцер пройдет комплексную проверку на соответствие геометрическим размерам и прочностным характеристикам. Гибкий подход к выполнению заказов и наличие русскоязычной поддержки (благодаря российско-китайской структуре бизнеса) делают «Чунцин Хойчэнь» удобным партнером для компаний, стремящихся оптимизировать логистику и затраты без потери качества.
Часто задаваемые вопросы
Какой минимальный срок службы штуцера из точного литья?
Срок службы зависит от материала и условий эксплуатации. Для нержавеющей стали AISI 316L в нейтральной среде срок службы практически не ограничен (более 20 лет). В агрессивных средах или при циклических нагрузках срок может составлять 5-10 лет. Главное — правильный выбор материала и отсутствие внутренних дефектов литья. Регулярный визуальный осмотр помогает вовремя выявить начало коррозии.
Можно ли получить резьбу непосредственно при литье?
Да, технология точного литья позволяет формировать резьбу прямо в восковой модели. Однако такая резьба имеет класс точности ниже, чем нарезанная механически. Для высоконагруженных соединений мы рекомендуем лить заготовку с гладким отверстием, а резьбу нарезать или накатывать после литья. Это обеспечивает более высокую прочность и герметичность. Литьевая резьба подходит для низкоответственных соединений или как предварительная форма для последующей обработки.
Как проверить качество литья без дорогостоящего оборудования?
Базовая проверка включает визуальный осмотр на наличие видимых пор, трещин и наплывов. Проверка резьбы калибрами обязательна. Можно провести простой тест на герметичность, подав воздух или воду под рабочим давлением в заглушенный штуцер. Появление пузырьков или капель укажет на сквозные дефекты. Однако этот метод не выявляет внутренние поры. Для полной уверенности требуется лабораторный контроль.
Влияет ли толщина стенки штуцера на качество литья?
Да, влияет критически. Слишком тонкие стенки (менее 1.5-2 мм для стали) могут не заполниться металлом полностью, что приведет к браку. Слишком толстые стенки увеличивают вес и стоимость, а также могут привести к образованию усадочных раковин внутри тела детали. Оптимальная толщина стенки должна быть равномерной. Конструктор должен предусматривать технологические уклоны и ребра жесткости при проектировании детали под литье.
Какие документы нужны для импорта штуцеров из Китая в РФ?
Для импорта необходимы: контракт внешнеторговый, инвойс, упаковочный лист, коносамент (или другие транспортные документы), сертификат происхождения (форма А или общая), а также разрешительные документы (сертификат или декларация соответствия ТР ТС). Также потребуется уплата таможенных пошлин и НДС. Работайте с брокером, который специализируется на промышленных товарах, чтобы избежать ошибок в классификации кода ТН ВЭД.
Заключение и следующие шаги
Выбор поставщика штуцеров датчика из точного литья — это стратегическое решение, влияющее на надежность вашего конечного продукта. В 2026 году рынок предлагает широкие возможности, но требует внимательного подхода к контролю качества и логистике. Инвестиционное литье обеспечивает необходимую точность и прочность, но только при соблюдении всех технологических норм.
Не экономьте на этапе квалификации поставщика. Запросите образцы, проведите испытания, проверьте документацию. Помните, что стоимость брака на поле эксплуатации в десятки раз превышает экономию на закупке. Оптовая покупка от производителя позволяет снизить затраты, но требует четкого технического задания и контроля процессов.
Если вы готовы обсудить ваши требования к штуцерам, получить расчет стоимости и сроков, свяжитесь с нами сегодня. Наши эксперты помогут подобрать оптимальное решение по материалам и технологии, а также организуют контроль качества на всех этапах производства. Мы работаем с ведущими литейными заводами и гарантируем соответствие продукции вашим чертежам и стандартам.
Для получения дополнительной информации о наших услугах и продуктах, посетите страницу точное литье металла для приборостроения. Мы открыты для сотрудничества и готовы стать вашим надежным партнером в сфере поставок промышленных компонентов.