+86-18182207258
943704816@qq.com


Крышка модуля давления из нержавеющей стали точного литья: производитель, цена 2026
2026-08-21
- Крышка модуля давления из нержавеющей стали точного литья: производитель, цена 2026
- Что такое крышка модуля давления из нержавеющей стали точного литья
- Где применяется крышка модуля давления из нержавеющей стали точного литья
- Основные технические характеристики и стандарты
- Как выбрать крышку модуля давления: инженерный подход
- Факторы формирования цены в 2026 году
- Сравнение технологий производства крышек модулей
- Типичные ошибки при выборе и эксплуатации
- Рекомендации по покупке и работе с поставщиком
- ООО Чунцин Хойчэнь Прецизион Машинери: пример интегрированного подхода к производству
- FAQ: Часто задаваемые вопросы
- Заключение и призыв к действию
Крышка модуля давления из нержавеющей стали точного литья: производитель, цена 2026
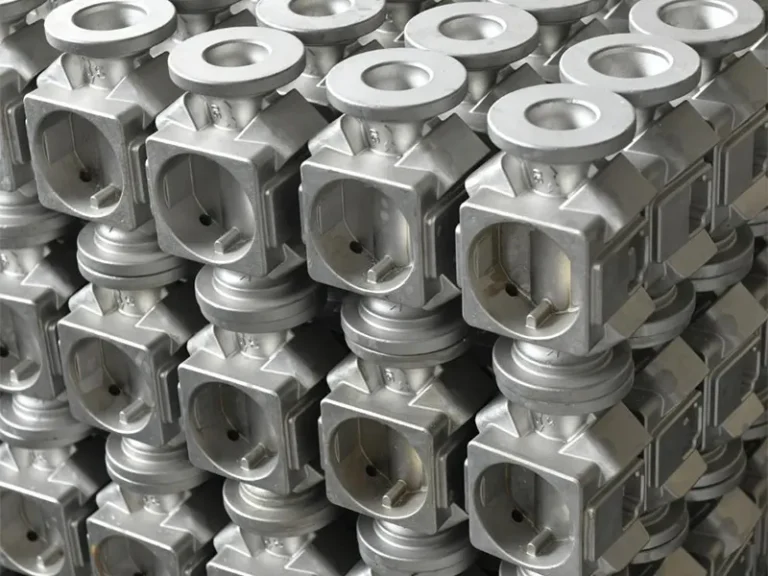
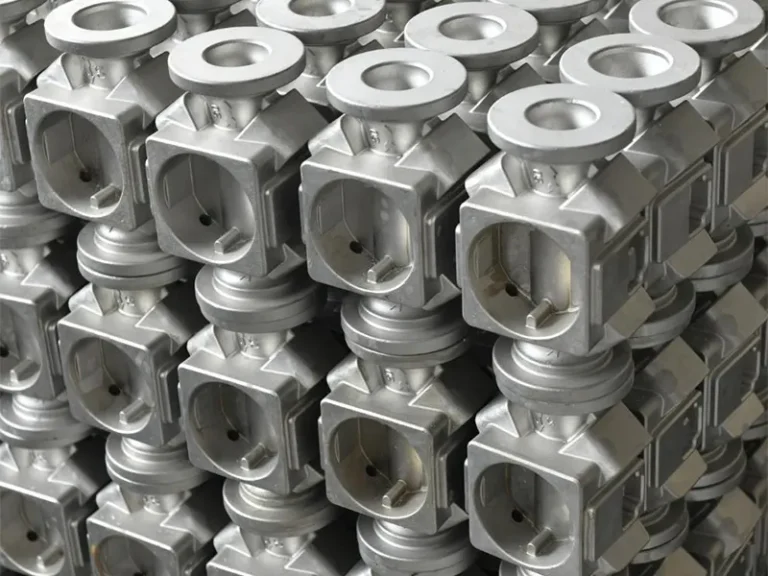
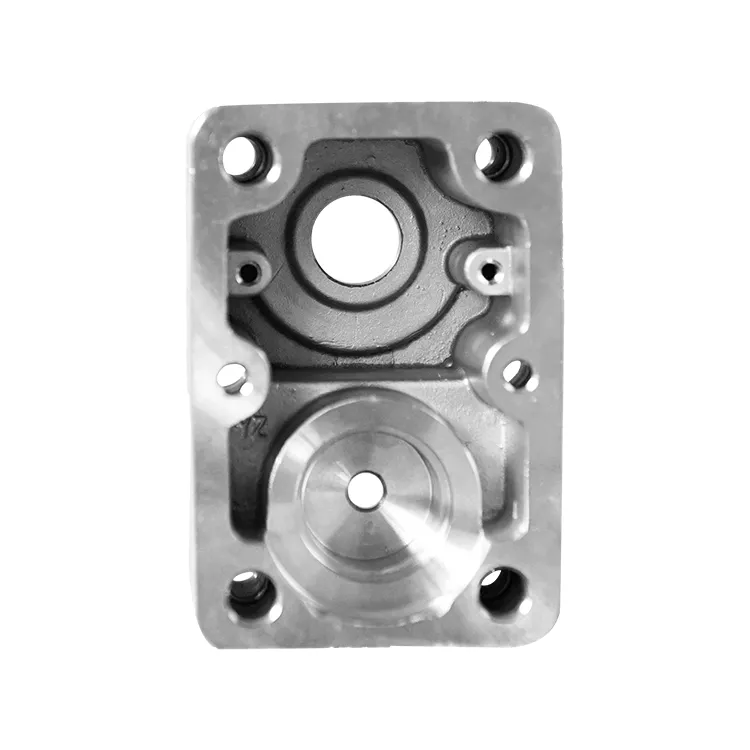
Крышка модуля давления из нержавеющей стали точного литья — это критически важный компонент герметизации и защиты внутренних узлов гидравлических, пневматических и топливных систем, изготавливаемый методом литья по выплавляемым моделям (Lost Wax). В условиях промышленного производства 2026 года данный элемент обеспечивает не только механическую прочность при рабочем давлении до 40 МПа, но и высокую коррозионную стойкость в агрессивных средах. Точное литье позволяет достичь допусков геометрии класса CT4–CT5 по стандарту ISO 8062, что исключает необходимость последующей масштабной механообработки и снижает риск утечек на фланцевых соединениях.
Для инженеров-закупщиков и технических директоров ключевыми параметрами выбора являются марка сплава (чаще всего AISI 316L или 12Х18Н10Т), качество поверхностного слоя (Ra ≤ 1,6 мкм) и соответствие сертификации EAC/ГОСТ. Рынок 2026 года характеризуется смещением фокуса с простой низкой цены на общую стоимость владения (TCO), где долговечность крышки и отсутствие простоев оборудования становятся приоритетом. Данная статья подробно разбирает технологические нюансы производства, формирующие конечную стоимость, и предоставляет алгоритм выбора надежного поставщика, способного обеспечить стабильное качество партий от 100 до 10 000 единиц.
Что такое крышка модуля давления из нержавеющей стали точного литья
В контексте современной промышленной инженерии крышка модуля давления из нержавеющей стали точного литья представляет собой сложную деталь, объединяющую функции защитного кожуха, несущего элемента и интерфейса для подключения датчиков или сервисных портов. В отличие от деталей, полученных методом песчаного литья или штамповки, изделия точного литья обладают однородной мелкозернистой структурой металла, что критически важно для работы под циклическими нагрузками.
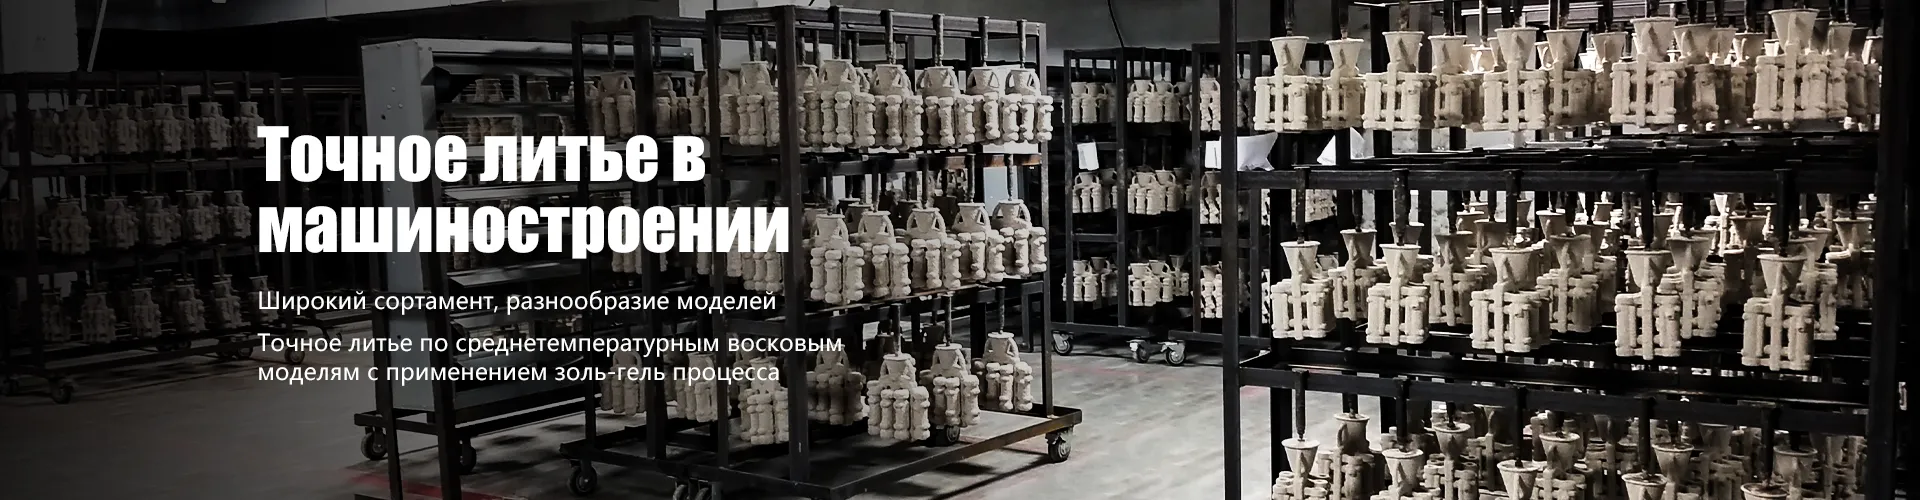
Процесс создания такой крышки начинается с разработки 3D-модели, учитывающей усадку металла (для нержавеющей стали этот коэффициент составляет примерно 1,5–2,0 %). Затем создается восковая модель, которая покрывается керамической оболочкой. После выжигания воска в форму заливается расплавленная нержавеющая сталь. Результатом является деталь с высокой воспроизводимостью геометрических параметров, особенно в зонах резьбовых соединений и уплотнительных канавок, где малейшее отклонение ведет к разгерметизации модуля.
Использование нержавеющей стали (аустенитного класса) обусловлено необходимостью противостоять:
- Электрохимической коррозии при контакте с водой, конденсатом или химическими реагентами.
- Высоким температурам (до 600 °C кратковременно, до 400 °C постоянно).
- Абразивному износу в системах с загрязненными рабочими жидкостями.
В 2026 году стандарты качества требуют, чтобы каждая партия таких крышек сопровождалась паспортом материала и протоколом испытаний на давление, что делает прозрачность производственного процесса ключевым фактором доверия между производителем и покупателем.
Где применяется крышка модуля давления из нержавеющей стали точного литья
Сфера применения данных компонентов обширна и охватывает отрасли, где надежность системы напрямую влияет на безопасность и экономическую эффективность. Крышка модуля давления из нержавеющей стали точного литья является стандартом де-факто в следующих секторах:
1. Нефтегазовая и химическая промышленность
В насосных станциях и компрессорных установках крышки защищают чувствительные элементы управления давлением. Здесь критична стойкость к сероводороду и высоким давлениям. Ошибка в выборе материала может привести к коррозионному растрескиванию под напряжением (КРН) уже через 6–12 месяцев эксплуатации.
2. Пищевая и фармацевтическая промышленность
Для оборудования, работающего в санитарных зонах (стандарты HACCP, GMP), поверхность крышки должна быть идеально гладкой, без пор и раковин, где могут скапливаться бактерии. Точное литье обеспечивает необходимую чистоту поверхности, а нержавеющая сталь AISI 316L гарантирует инертность материала по отношению к моющим кислотам и щелочам.
3. Энергетика и котельные установки
В системах водоподготовки и теплообмена крышки модулей подвергаются постоянному термическому расширению и сжатию. Высокая усталостная прочность литой нержавеющей стали предотвращает образование микротрещин в местах перехода сечений.
4. Автомобилестроение и тяжелое машиностроение
В гидравлических системах экскаваторов, погрузчиков и современных электромобилях (системы охлаждения батарей под давлением) используются компактные модули. Точное литье позволяет интегрировать в крышку крепежные элементы и каналы, снижая вес узла на 15–20 % по сравнению с механически обработанными аналогами.
Основные технические характеристики и стандарты
При закупке или проектировании узла необходимо опираться на строгие технические параметры. Производственный опыт 2026 года показывает, что большинство рекламаций связано не с разрушением детали, а с несоответствием посадочных размеров или качества резьбы.
| Параметр | Типичное значение / Стандарт | Примечание |
|---|---|---|
| Материал | AISI 304, AISI 316L, 12Х18Н10Т, CF8M | 316L предпочтительнее для морских и химических сред |
| Метод литья | По выплавляемым моделям (Investment Casting) | Обеспечивает высокую точность |
| Класс точности | CT4–CT5 (по ISO 8062) | Требуется минимальная постобработка |
| Шероховатость поверхности | Ra 1,6–Ra 3,2 мкм | Полировка до Ra 0,8 возможна как доп. услуга |
| Рабочее давление | До 40–60 МПа (зависит от толщины стенки) | Тестируется гидроударом 1,5x от рабочего |
| Температурный диапазон | -60 °C … +450 °C | Зависит от марки уплотнителя в паре с крышкой |
| Допуски резьбы | ISO 228-1 (G), ISO 7-1 (R), UNF/UNC | Контроль калибрами обязателен |
Важным аспектом является контроль внутренней структуры металла. Качественная крышка модуля давления из нержавеющей стали точного литья не должна содержать газовых раковин или шлаковых включений в зонах высокого напряжения. Для ответственных применений рекомендуется требовать от поставщика отчет о рентгенографическом контроле (RT) или ультразвуковой дефектоскопии (UT) выборочных образцов из партии.
Как выбрать крышку модуля давления: инженерный подход
Выбор поставщика и конкретной модификации детали — это не просто сравнение цен в прайс-листе. Это инженерная задача, решение которой определяет срок службы всего модуля. Ниже приведен алгоритм действий для технического специалиста.
Шаг 1: Анализ рабочих условий
Определите агрессивность среды. Если в среде присутствуют хлориды (морская вода, некоторые реагенты), использование AISI 304 недопустимо — только AISI 316L или дуплексные стали. Уточните цикл давления: если давление пульсирует с высокой частотой, критическим становится качество поверхности внутри литниковых каналов и переходов, так как именно там зарождаются усталостные трещины.
Шаг 2: Проверка технологии изготовления формы
Уточните у производителя, используется ли автоматизированная линия нанесения керамических слоев или ручной труд. В 2026 году лидеры рынка используют роботизированные ячейки для окунания моделей, что гарантирует стабильную толщину оболочки и, следовательно, стабильную размерную точность от отливки к отливке. Ручное производство часто дает «плавающие» размеры, требующие индивидуальной подгонки каждой крышки, что увеличивает стоимость сборки.
Шаг 3: Оценка возможностей постобработки
Литье — это лишь первый этап. Крышка требует:
- Отрезки литниковой системы и зачистки мест приварки.
- Дробеструйной обработки для снятия напряжений и улучшения внешнего вида.
- Механической обработки посадочных мест под уплотнения (если они не литые).
- Нарезки или накатки резьбы.
Задайте вопрос: «Выполняете ли вы все операции на одном предприятии?». Наличие полного цикла снижает логистические риски и ускоряет выполнение заказа.
Шаг 4: Требование образцов и пилотной партии
Никогда не заказывайте сразу объем. Запросите образец, изготовленный на той же оснастке, что и серийная продукция. Проведите тест на сопряжение (сборку с основным корпусом модуля). Проверьте усилие затяжки и герметичность соединения.
Факторы формирования цены в 2026 году
Стоимость крышки модуля давления из нержавеющей стали точного литья формируется под влиянием нескольких макро- и микроэкономических факторов. Понимание этих драйверов помогает вести переговоры с поставщиками и обосновывать бюджет.
1. Стоимость сырья (Нержавеющий лом и шихта)
Цены на никель и молибден (ключевые легирующие элементы AISI 316L) остаются волатильными. В 2026 году наблюдается тенденция к удорожанию качественной шихты с низким содержанием примесей. Производители, использующие вторичный лом низкого качества, могут предложить цену на 10–15 % ниже, но риск брака (пористость, неоднородность) возрастает экспоненциально.
2. Сложность геометрии и вес детали
Цена литья рассчитывается не только за килограмм веса, но и за сложность модели. Наличие тонких стенок, сложных внутренних полостей или необходимости использования керамических стержней (core) увеличивает стоимость формы и процент брака. Оптимизация конструкции (DFM — Design for Manufacturing) на ранней стадии может снизить цену единицы продукции на 20 %.
3. Объем партии (Эффект масштаба)
Подготовка одной восковой модели и керамической формы требует фиксированных затрат.
- Партия 50 шт.: Высокая доля ручного труда, высокая цена за единицу.
- Партия 1000+ шт.: Возможность использования автоматических линий, амортизация стоимости мастер-модели, снижение цены на 30–40 %.
4. Требования к контролю качества
Стандартный визуальный осмотр дешевле, чем полный цикл лабораторных испытаний (спектральный анализ, проверка на давление, рентген). Однако для модулей давления экономия на QC (Quality Control) является ложной. Включите расходы на сертификацию материалов в итоговый расчет TCO.
5. Логистика и таможенные пошлины
Для импортных поставок (например, из Азии в РФ или ЕС) логистическая составляющая может достигать 20–25 % от стоимости товара. Локализация производства или поиск поставщиков в странах с благоприятными торговыми соглашениями становится стратегическим преимуществом.
Сравнение технологий производства крышек модулей
Почему именно точное литье? Сравним его с альтернативными методами, доступными на рынке 2026 года.
| Критерий | Точное литье (Investment Casting) | Песчаное литье | Механическая обработка (CNC) | Штамповка + Сварка |
|---|---|---|---|---|
| Точность размеров | Высокая (CT4–5) | Низкая (CT11–14) | Очень высокая | Средняя |
| Качество поверхности | Хорошее (Ra 1,6–3,2) | Грубое (Ra 6,3–12,5) | Идеальное | Зависит от сварки |
| Сложность геометрии | Очень высокая | Средняя | Ограничена инструментом | Низкая |
| Материальные отходы | Минимальные | Средние | Высокие (до 50 % металла в стружку) | Средние |
| Себестоимость (средние серии) | Низкая | Низкая | Очень высокая | Средняя |
| Герметичность структуры | Высокая (монолит) | Риск пористости | Высокая | Риск в зоне шва |
Вывод: Для серийного производства сложных крышек модулей давления точное литье является оптимальным балансом между стоимостью, качеством и скоростью производства. Механическая обработка рентабельна только для прототипов или сверхмалых партий (1–10 шт.), где затраты на изготовление литейной оснастки не окупаются.
Типичные ошибки при выборе и эксплуатации
Анализ рекламаций за последние 3 года выявил ряд системных ошибок, которые допускают закупщики и конструкторы.
- Игнорирование термообработки. После литья нержавеющая сталь часто имеет неравновесную структуру. Отсутствие закалки или отпуска может привести к снижению коррозионной стойкости и появлению трещин при сварке или эксплуатации. Всегда уточняйте режим термообработки.
- Неверный выбор уплотнения. Даже идеальная крышка будет пропускать среду, если шероховатость посадочного места не соответствует типу уплотнительного кольца (O-ring). Для статических соединений под высоким давлением требуется Ra ≤ 1,6 мкм и отсутствие радиальных рисок.
- Экономия на входном контроле. Попытка сэкономить на спектральном анализе первой партии часто приводит к тому, что вместо AISI 316L поставляется более дешевый аналог с пониженным содержанием молибдена, который быстро корродирует в реальных условиях.
- Неучет усадки при проектировании. Если вы заказываете литье по своему чертежу, убедитесь, что чертеж уже содержит припуски на усадку, или предоставьте поставщику 3D-модель «готовой детали», а не «модели для литья». Профессиональный литейщик сам сделает компенсацию, но это нужно оговорить.
Рекомендации по покупке и работе с поставщиком
Чтобы обеспечить бесперебойные поставки и высокое качество крышки модуля давления из нержавеющей стали точного литья, следуйте этим рекомендациям:
- Запрашивайте аудит производства. В 2026 году многие заводы предлагают виртуальные туры или видеоотчеты. Обратите внимание на чистоту в цехах изготовления восковых моделей и наличие климат-контроля (температура и влажность влияют на качество керамических форм).
- Четко специфицируйте стандарты. В договоре должны быть указаны конкретные ГОСТ, ISO или DIN, которым должна соответствовать продукция. Фраза «высокое качество» юридически ничтожна.
- Обсудите упаковку. Литые детали из нержавейки устойчивы к коррозии, но резьбовые части чувствительны к механическим повреждениям. Требуйте индивидуальной упаковки резьбовых концов или использования пластиковых заглушек.
- Планируйте долгосрочные контракты. Фиксация цены на сырье на период 6–12 месяцев позволяет защититься от рыночных колебаний и гарантирует приоритетное производство вашей партии.
ООО Чунцин Хойчэнь Прецизион Машинери: пример интегрированного подхода к производству
Выбор партнера, способного реализовать описанные выше высокие стандарты, является решающим фактором успеха проекта. Ярким примером компании, успешно сочетающей передовые технологии литья и строгий контроль качества, является ООО Чунцин Хойчэнь Прецизион Машинери.
Это российско-китайское предприятие, зарегистрированное в 2017 году и расположенное в зоне свободной торговли района Бэйбэй (Чунцин, Китай), специализируется на производстве прецизионных литых изделий для гидравлических, измерительных и трубопроводных систем. Производственная база компании площадью 8000 кв. м оснащена современными линиями, позволяющими реализовывать полный вертикально интегрированный цикл: от исследований и разработок (R&D) до точного литья, механической обработки и финального контроля.
Ключевым технологическим преимуществом ООО Чунцин Хойчэнь является применение запатентованной технологии точного литья по среднетемпературным восковым моделям с использованием золь-гель процесса. Этот метод особенно эффективен для изготовления деталей сложной конфигурации, таких как крышки модулей давления, монтажные плиты и корпуса клапанов, обеспечивая высокую повторяемость параметров и превосходную герметичность, недоступную при традиционных методах литья.
Компания демонстрирует высокую производственную мощность (годовой объем около 40 млн юаней) и располагает собственными отделами контроля качества, которые проверяют каждую партию на соответствие геометрическим размерам и прочностным характеристикам. Наличие более десяти патентов подтверждает техническую самостоятельность предприятия и его способность решать нестандартные инженерные задачи. Благодаря гибкому подходу и ориентации на долгосрочные партнерства, ООО Чунцин Хойчэнь Прецизион Машинери успешно поставляет продукцию как на внутренний рынок Китая, так и на экспорт, гарантируя соблюдение сроков и международные стандарты качества.
FAQ: Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) для точного литья крышек?
Обычно минимальная партия составляет 50–100 штук для экономически оправданного запуска печи. Однако некоторые производители, такие как ООО Чунцин Хойчэнь Прецизион Машинери, предлагают услугу быстрого прототипирования малыми сериями (от 10 шт.) с использованием упрощенных технологических процессов, хотя цена за единицу будет значительно выше.
Можно ли использовать крышку из AISI 304 вместо AISI 316L для экономии?
Это допустимо только в нейтральных средах (воздух, пресная вода, масла) при отсутствии хлоридов. Если есть хоть малейший риск контакта с морской водой, солевыми растворами или агрессивной химией, экономия на материале приведет к быстрому выходу узла из строя. Разница в цене материала составляет около 15–20 %, но риск простоя оборудования многократно выше.
Какой срок изготовления типичной партии?
Изготовление мастер-модели и пресс-формы для воска занимает 10–15 дней. Производство самой партии (100–500 шт.) после утверждения образца занимает еще 15–20 дней. Таким образом, полный цикл от заказа до отгрузки составляет около 30–45 дней. Срочные заказы возможны с наценкой 30–50 %.
Предоставляете ли вы сертификаты на материал?
Да, любой уважающий себя производитель крышки модуля давления из нержавеющей стали точного литья обязан предоставлять сертификат качества (Mill Certificate) с химическим составом плавки и механическими свойствами для каждой партии. Это базовое требование для промышленных поставок, которое строго соблюдается сертифицированными предприятиями.
Возможна ли поставка крышек с уже установленными уплотнениями?
Да, многие производители предлагают услугу предварительной сборки (kitting). Это снижает затраты на сборку у конечного потребителя и гарантирует правильную установку уплотнительных элементов. Однако это должно быть четко оговорено в технической документации.
Заключение и призыв к действию
Выбор надежного компонента для модуля давления — это инвестиция в стабильность вашего производства. Крышка модуля давления из нержавеющей стали точного литья, изготовленная с соблюдением всех технологических норм, служит гарантией безопасности и эффективности всей системы. В 2026 году рынок требует не просто поставщика металла, а технологического партнера, способного обеспечить контроль качества на каждом этапе.
Мы готовы предложить вам комплексное решение: от анализа ваших чертежей и рекомендаций по оптимизации конструкции для литья до производства серийных партий с полным пакетом сопроводительной документации. Наши мощности позволяют обеспечивать стабильное качество и соблюдение сроков поставки.
Готовы обсудить ваш проект?
Свяжитесь с нашими инженерами для получения бесплатного расчета стоимости и консультации по выбору материала. Отправьте нам 3D-модель или чертеж, и мы подготовим коммерческое предложение в течение 24 часов.