+86-18182207258
943704816@qq.com


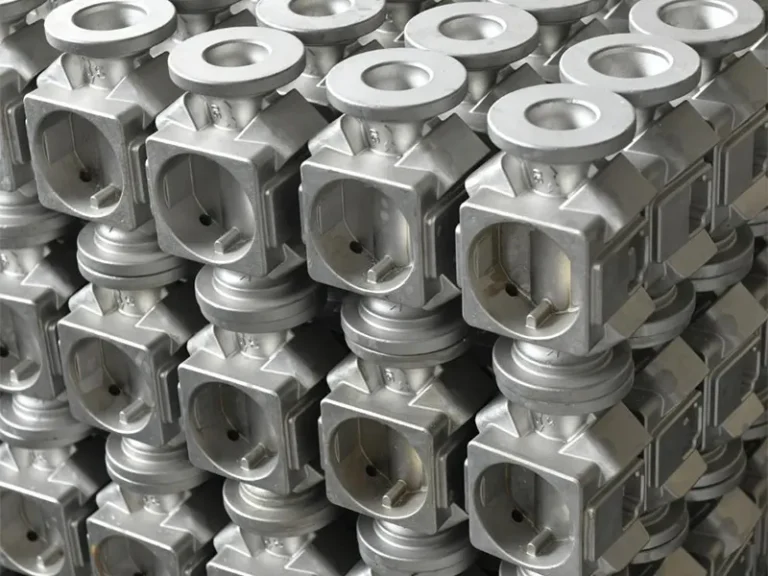
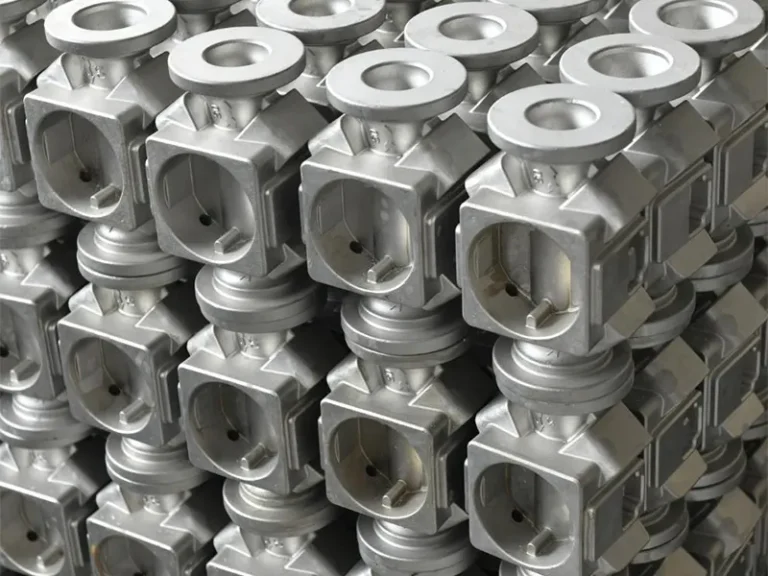
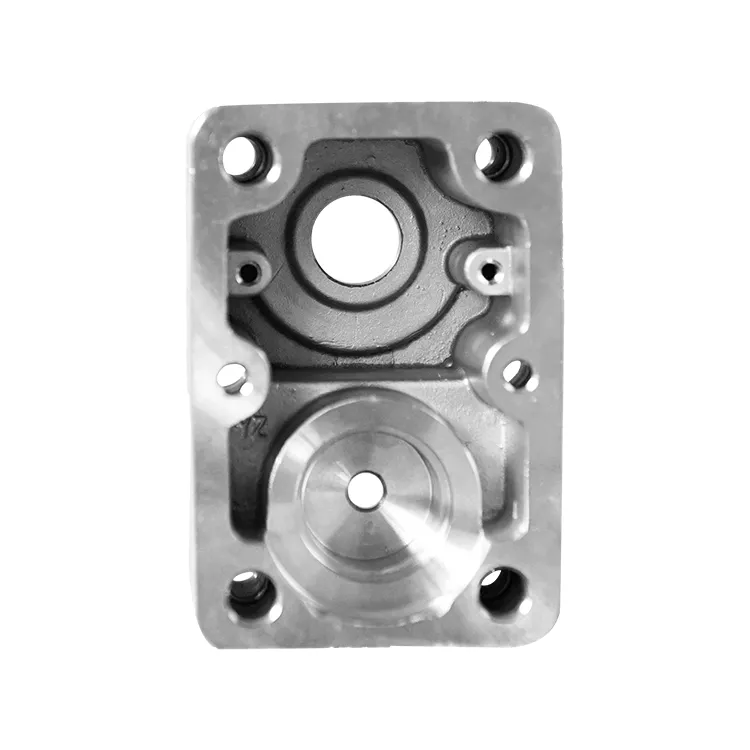
Глухая крышка модуля давления из нержавеющей стали точного литья 2026: цена от завода-производителя
2026-07-30
- Глухая крышка модуля давления из нержавеющей стали точного литья: критерии качества для 2026 года
- Технология производства: почему именно точное литье?
- Материаловедение: выбор марки нержавеющей стали
- Ключевые технические параметры и допуски
- Контроль качества и неразрушающий контроль (NDT)
- Ценообразование: от чего зависит цена глухой крышки?
- Как выбрать надежного поставщика: чек-лист для закупщика
- Сравнение: Литье vs Механическая обработка из прутка
- Логистика и таможенные нюансы импорта в 2026 году
- Часто задаваемые вопросы
- Опыт ООО «Чунцин Хойчэнь Прецизион Машинери» в производстве прецизионных компонентов
- Заключение и следующие шаги
Глухая крышка модуля давления из нержавеющей стали точного литья: критерии качества для 2026 года
В условиях жесткой конкуренции на рынке промышленного оборудования в 2026 году надежность каждого компонента гидравлической или пневматической системы становится решающим фактором. Глухая крышка модуля давления из нержавеющей стали точного литья — это не просто заглушка, а ключевой элемент безопасности, обеспечивающий герметичность и структурную целостность узлов, работающих под высоким давлением. Ошибка в выборе материала или технологии производства этой детали может привести к разгерметизации системы, утечкам рабочей среды и, как следствие, к остановке всего производственного цикла.
Мы работаем с производителями и инженерами более 15 лет. За это время мы видели, как сэкономленные 5% на закупке некачественных литых деталей оборачивались потерями в сотни тысяч рублей из-за простоев оборудования. В этой статье мы разберем технические нюансы, которые отличают качественную продукцию от брака, объясним, почему метод точного литья (investment casting) является стандартом для таких деталей, и дадим прозрачную информацию о ценообразовании напрямую от завода-производителя.
Наша цель — предоставить вам исчерпывающую информацию, основанную на реальном опыте эксплуатации и производственных данных, чтобы вы могли принять обоснованное решение о закупке. Мы не будем использовать маркетинговые клише. Только факты, стандарты ГОСТ/ISO и реальные кейсы.
Технология производства: почему именно точное литье?
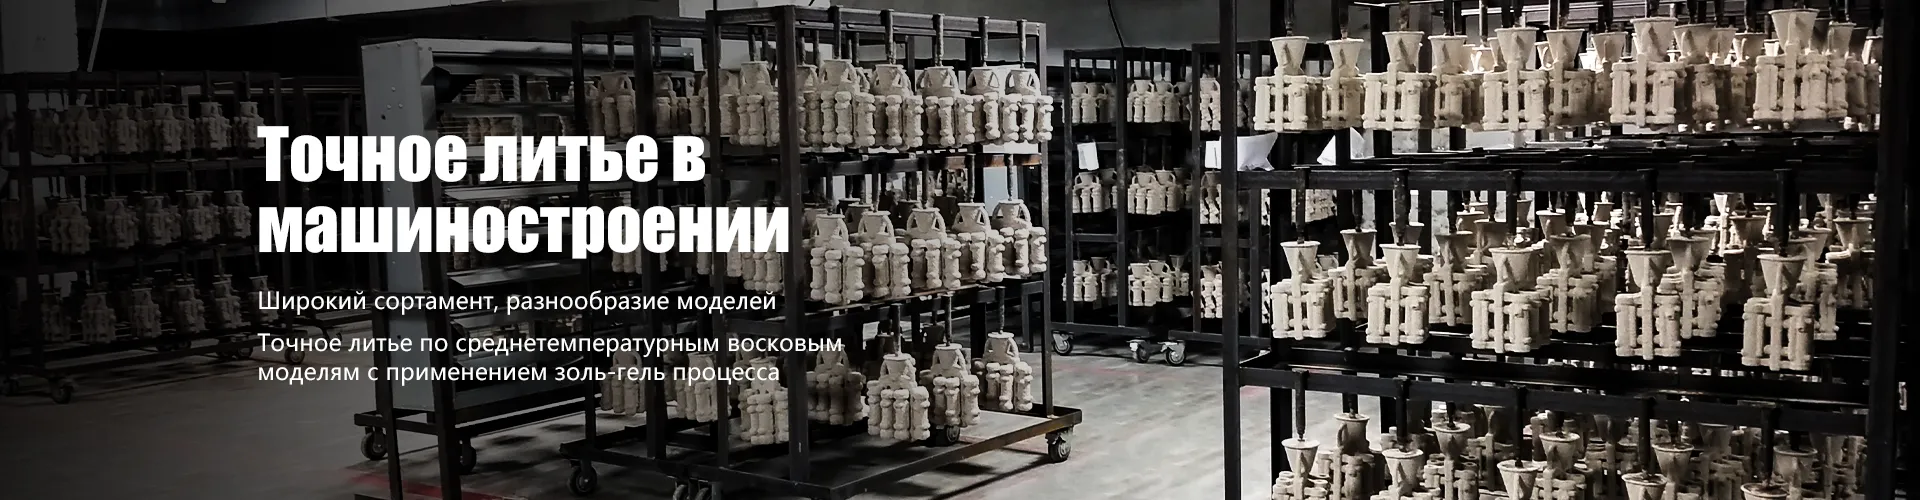
Для изготовления глухих крышек модулей давления, особенно сложных геометрических форм, традиционное песчаное литье или механическая обработка из прутка часто оказываются неэффективными. Точное литье по выплавляемым моделям (Lost Wax Casting) позволяет добиться высокой точности размеров и превосходного качества поверхности, что критически важно для обеспечения герметичности резьбовых или фланцевых соединений.
Процесс начинается с создания восковой модели, которая повторяет геометрию будущей детали с микронной точностью. Эта модель покрывается керамической оболочкой, после чего воск выплавляется. В полученную форму заливается расплавленная нержавеющая сталь. Этот метод позволяет получать детали со сложными внутренними полостями и тонкими стенками без необходимости последующей сложной механообработки.
Преимущества точного литья для крышек высокого давления
- Минимальные припуски на обработку: Точность литья класса CT4-CT6 по стандартам ISO 8062 означает, что поверхность резьбы или уплотнительной площадки требует минимальной финишной обработки. Это снижает риск нарушения структуры металла при резке и сохраняет коррозионную стойкость поверхностного слоя.
- Однородная микроструктура: В отличие от штамповки, где могут возникать направления волокон, создающие точки напряжения, точное литье обеспечивает изотропные свойства материала. Для деталей, работающих под циклическим давлением, это критически важно для предотвращения усталостных трещин.
- Экономия материала: Коэффициент использования металла при точном литье достигает 90-95%, тогда как при механической обработке из поковок он часто не превышает 40-50%. Это напрямую влияет на конечную цену изделия.
Однако технология имеет свои ограничения. Мы сталкивались с ситуациями, когда заказчики требовали изготовить крупногабаритные крышки (диаметром свыше 300 мм) методом точного литья. В таких случаях стоимость формы и риски дефектов (раковины, непроливы) делают этот метод экономически нецелесообразным. Для крупных деталей лучше подходит литье в кокиль или свободная ковка с последующей обработкой. Всегда оценивайте габариты детали перед выбором технологии.
Материаловедение: выбор марки нержавеющей стали
Выбор марки стали определяет долговечность глухой крышки в конкретных условиях эксплуатации. Неправильный подбор материала — самая частая причина преждевременного выхода из строя. Рассмотрим три основные группы нержавеющих сталей, используемых в производстве крышек модулей давления.
AISI 304 (08Х18Н10): Базовый стандарт
Это наиболее распространенная марка аустенитной нержавеющей стали. Она обладает хорошей коррозионной стойкостью в атмосферных условиях и в слабоагрессивных средах (вода, пар, некоторые пищевые продукты). Предел текучести составляет около 205 МПа. Для большинства общепромышленных применений с давлением до 16 бар и температурой до 200°C этого материала достаточно. Однако, если ваша система работает с хлоридами или в морской среде, AISI 304 подвержена питтинговой коррозии.
AISI 316L (03Х17Н14М3): Повышенная химическая стойкость
Добавление молибдена (2-3%) значительно повышает устойчивость стали к точечной (питтинговой) и щелевой коррозии. Марка 316L (Low Carbon) имеет пониженное содержание углерода, что предотвращает выделение карбидов хрома при сварке или нагреве, сохраняя коррозионную стойкость в зоне термического влияния. Мы настоятельно рекомендуем использовать AISI 316L для химических производств, нефтегазовой отрасли и систем охлаждения с использованием морской воды. Цена такой крышки будет на 15-20% выше, чем у аналога из 304, но срок службы увеличивается в 2-3 раза в агрессивных средах.
Duplex Stainless Steel (2205): Для экстремальных нагрузок
Дуплексные стали имеют двухфазную структуру (феррит + аустенит), что дает им предел текучести почти в два раза выше, чем у AISI 316 (около 450 МПа). Они идеально подходят для высоконапорных систем (свыше 40 бар) и условий, где важна устойчивость к коррозионному растрескиванию под напряжением. Использование дуплекса оправдано только при высоких требованиях к прочности, так как эти стали сложнее в обработке и литье, что существенно удорожает продукт.
Важное предупреждение: При заказе всегда требуйте сертификат качества (Mill Certificate) с указанием химического состава каждой плавки. На рынке встречаются случаи подмены марки 316 более дешевой 304. Проведение спектрального анализа входного контроля — обязательная процедура для ответственных узлов.
Ключевые технические параметры и допуски
При формировании технического задания на изготовление глухой крышки необходимо четко регламентировать следующие параметры. Отклонение от них может сделать деталь непригодной для установки.
| Параметр | Рекомендуемое значение / Стандарт | Влияние на эксплуатацию |
|---|---|---|
| Класс точности литья | CT4 – CT5 (по ISO 8062) | Обеспечивает правильную посадку в корпус модуля без перекосов. |
| Шероховатость поверхности (Ra) | Ra 1.6 – Ra 3.2 мкм (для уплотняемых поверхностей) | Грубая поверхность приводит к выдавливанию уплотнительных колец и утечкам. |
| Давление испытания | 1.5 x Рабочее давление | Гарантирует запас прочности. Крышка должна выдерживать кратковременные гидроудары. |
| Резьбовое соединение (если есть) | Поле допуска 6H (внутренняя) / 6g (наружная) | Обеспечивает легкость сборки и герметичность без применения чрезмерного крутящего момента. |
| Термообработка | Закалка + Отпуск (для мартенситных сталей) или Стабилизирующий отжиг | Снимает внутренние напряжения, возникающие при литье и охлаждении. |
Особое внимание следует уделить качеству резьбы. Если крышка имеет резьбовое крепление, шаг резьбы должен быть выверен с высокой точностью. Мы наблюдали случаи, когда из-за малейшего несоответствия шага резьбы при монтаже возникало заклинивание, приводящее к срыву резьбы в корпусе самого модуля давления, что делало дорогостоящий блок непригодным для ремонта.
Контроль качества и неразрушающий контроль (NDT)
Производство деталей для работы под давлением требует строгого контроля. Завод-производитель, претендующий на поставку продукции для серьезных промышленных объектов, обязан иметь лабораторию неразрушающего контроля. Вот методы, которые должны применяться к каждой партии глухих крышек:
- Визуальный контроль (VT): Проверка поверхности на наличие трещин, раковин, пригаров и непроливов. Поверхность должна быть чистой, без следов керамики от литейной формы.
- Капиллярный контроль (PT): Использование пенетрантов для выявления микротрещин, невидимых глазу. Это критически важно для литых деталей, так как ликвация металла может создавать скрытые дефекты.
- Ультразвуковой контроль (UT): Применяется для толстостенных крышек для выявления внутренних пустот и расслоений. Для тонкостенных деталей этот метод менее эффективен из-за затухания сигнала.
- Гидравлические испытания: Выборочное или сплошное испытание готовых изделий давлением, превышающим рабочее в 1.5 раза. Длительность выдержки под давлением — не менее 10 минут. Отсутствие капель и падения давления — критерий приемки.
В нашей практике был случай, когда партия крышек прошла визуальный контроль, но при гидравлических испытаниях 5% изделий дали течь по микропорам в теле отливки. Это произошло из-за нарушения режима дегазации металла при плавке. Благодаря строгому контролю брак был выявлен до отгрузки клиенту. Требуйте отчеты о проведении NDT вместе с продукцией.
Ценообразование: от чего зависит цена глухой крышки?
Многие закупщики задаются вопросом, почему цены на одинаковые, казалось бы, детали у разных поставщиков могут отличаться в разы. Понимание структуры costs поможет вам аргументированно торговаться и избегать подозрительно дешевых предложений, которые обычно скрывают низкое качество.
Структура стоимости
- Стоимость сырья (30-40%): Цены на никель и молибден (ключевые легирующие элементы нержавейки) волатильны. Цена крышки из AISI 316 напрямую зависит от биржевых котировок LME. Если поставщик фиксирует цену на долгий срок без оговорок, он либо закладывает высокий риск, либо использует вторичный лом сомнительного качества.
- Изготовление моделей и оснастки (10-15%): Для точного литья требуются металлические пресс-формы для выплавки восковых моделей. Стоимость одной формы может составлять от $500 до $2000 в зависимости от сложности. Эти затраты амортизируются на тираж. Чем больше партия, тем ниже доля оснастки в цене единицы продукции.
- Литейное производство и энергозатраты (25-30%): Процесс выплавки, нанесения покрытий и термообработки энергоемок. Рост тарифов на электроэнергию напрямую влияет на себестоимость.
- Механообработка и контроль (15-20%): Токарная обработка резьбы, плоскостей, сверление отверстий под крепеж, а также работа лаборатории QC.
- Логистика и упаковка (5-10%): Доставка до порта и морская фрахт. Для тяжелых металлических деталей логистика составляет существенную часть расходов.
Эффект масштаба и MOQ
Минимальный объем заказа (MOQ) для рентабельного производства методом точного литья обычно составляет от 50 до 100 штук. Заказ единичных образцов возможен, но их стоимость будет в 3-5 раз выше серийной из-за затрат на ручную подготовку единичной восковой модели. Для прототипирования мы рекомендуем использовать 3D-печать металлом или изготовление из проката, а уже после утверждения конструкции запускать литье.
В 2026 году наблюдается тенденция к оптимизации цепочек поставок. Прямой заказ у завода-производителя позволяет снизить цену на 20-30% по сравнению с покупкой через европейских дистрибьюторов, однако требует тщательной проверки компетенций завода.
Как выбрать надежного поставщика: чек-лист для закупщика
Выбор партнера — это управление рисками. Вот пошаговый алгоритм, который мы используем сами при аудите новых заводов.
- Проверка сертификации: Наличие действующего сертификата ISO 9001:2015 обязательно. Для поставок в Россию и страны ЕАЭС наличие сертификата соответствия ГОСТ Р или декларации соответствия ТР ТС является юридическим требованием. Уточните, может ли завод предоставить паспорт качества на русском языке.
- Аудит производственных мощностей: Попросите видео-тур по цеху или организуйте личный визит. Обратите внимание на порядок в литейном цеху, наличие современного оборудования для ЧПУ и лаборатории. Хаос на производстве всегда отражается на качестве продукции.
- Запрос референс-листа: Спросите, кому завод поставлял аналогичные детали. Наличие клиентов из нефтегазового или энергетического сектора — хороший знак, так как там требования к качеству максимальны.
- Тестовая партия: Никогда не размещайте сразу большой заказ. Закажите пробную партию (например, 10-20 штук) для проведения входного контроля и тестовой сборки на вашем оборудовании.
- Прозрачность коммуникации: Хороший поставщик задает много уточняющих вопросов по чертежам. Если менеджер соглашается со всем без обсуждения технических нюансов — это красный флаг.
Мы рекомендуем заключать договор с четким специфицированием требований к упаковке. Литые детали из нержавейки, несмотря на прочность, могут быть повреждены при небрежной транспортировке. Используйте деревянные ящики с индивидуальной фиксацией каждой детали.
Сравнение: Литье vs Механическая обработка из прутка
Часто возникает дилемма: заказать литье или выточить крышку из цельного куска нержавеющей стали? Разберем этот вопрос детально.
| Критерий | Точное литье | Механическая обработка (CNC) |
|---|---|---|
| Сложность геометрии | Высокая. Возможны сложные формы, ребра жесткости, нестандартные фланцы. | Ограничена возможностями инструмента. Сложные внутренние полости труднодоступны. |
| Себестоимость при малых тиражах (<50 шт.) | Высокая (из-за стоимости оснастки). | Низкая/Средняя (нет затрат на формы). |
| Себестоимость при средних/крупных тиражах (>100 шт.) | Низкая. Экономия на материале и времени обработки. | Высокая. Большие затраты машинного времени и отходов материала. |
| Механические свойства | Хорошие, но зависят от качества плавки. Возможна пористость. | Отличные. Структура проката однородна и предсказуема. |
| Сроки изготовления первой партии | Долгие (3-5 недель на изготовление форм и литье). | Быстрые (1-2 недели). |
| Вес детали | Можно оптимизировать, сделав стенки тоньше в ненагруженных зонах. | Обычно тяжелее, так как сложно выбрать лишний материал внутри. |
Рекомендация: Если вам нужно 10-20 крышек для ремонта или прототипа — выбирайте механическую обработку. Если вы запускаете серию оборудования и вам нужно 500+ деталей в год — точное литье безальтернативно выгодно и технологически правильно.
Логистика и таможенные нюансы импорта в 2026 году
При заказе глухой крышки модуля давления из нержавеющей стали точного литья из-за рубежа важно учитывать не только цену EXW (на заводе), но и полную стоимость владения. В 2026 году логистические маршруты стабилизировались, но тарифы остаются высокими.
Обратите внимание на код ТН ВЭД. Обычно такие детали классифицируются в группе 73 (Изделия из черных металлов) или 84 (Части машин). Правильная классификация влияет на ставку пошлины и НДС. Ошибка в коде может привести к задержке груза на таможне и штрафам. Мы советуем заранее запросить у поставщика технические описание и чертежи для предварительной классификации товара с вашим брокером.
Упаковка должна быть адаптирована к морским перевозкам: антикоррозийная бумага (VCI), влагопоглотители и прочные паллеты. Конденсат, образующийся при перепаде температур в контейнере, может вызвать поверхностную коррозию даже на нержавейке, если она долго находится во влажной среде без вентиляции.
Часто задаваемые вопросы
Какой минимальный срок службы глухой крышки из нержавеющей стали?
При правильном подборе марки стали (AISI 316 для агрессивных сред) и соблюдении рабочих параметров давления и температуры, срок службы литой крышки составляет не менее 15-20 лет. Основной фактор износа — коррозия уплотнительных поверхностей, а не разрушение тела детали. Регулярная замена уплотнительных колец продлевает жизнь узла.
Можно ли использовать глухие крышки точного литья для пищевых производств?
Да, но с оговорками. Сталь должна быть марки AISI 304 или 316L. Поверхность, контактирующая с продуктом, должна иметь электрохимическую полировку до Ra < 0.8 мкм, чтобы исключить накопление бактерий. Литье должно быть выполнено без использования свинцовых добавок в сплаве. Требуется сертификат гигиенического соответствия.
Что делать, если при получении партии обнаружены трещины?
Не монтируйте детали! Составьте акт расхождений с фотофиксацией дефектов. Проведите независимую экспертизу (капиллярный контроль) выборочно из всей партии. Если дефект подтвердится более чем у 5% изделий, требуйте замены всей партии за счет поставщика. Трещины в литых деталях под давлением — это критический дефект, не подлежащий ремонту сваркой для ответственных узлов.
Влияет ли цвет поверхности на функциональность?
Нет, цвет (светлый после травления или темный после термообработки) не влияет на механические свойства. Однако светлая поверхность легче контролируется на наличие дефектов. Если внешний вид важен для эстетических целей, возможна дополнительная полировка или порошковая окраска (для непищевых применений).
Опыт ООО «Чунцин Хойчэнь Прецизион Машинери» в производстве прецизионных компонентов
Теоретические знания важны, но они должны подкрепляться реальными производственными возможностями. Российско-китайское предприятие ООО «Чунцин Хойчэнь Прецизион Машинери», зарегистрированное в 2017 году, является примером интегрированного производителя, успешно сочетающего передовые технологии литья и механической обработки. Расположенная в зоне свободной торговли района Бэйбэй (Чунцин, Китай), компания занимает производственную базу площадью 8000 квадратных метров у подножия горного хребта Цзиньюньшань.
Ключевым преимуществом «Чунцин Хойчэнь» является применение запатентованной технологии точного литья по среднетемпературным восковым моделям с использованием золь-гель процесса. Эта методика позволяет эффективно решать задачи изготовления деталей сложной конфигурации, включая сверхкрупногабаритные и микроскопические элементы, которые недоступны для традиционных методов. Именно такой подход обеспечивает высокую геометрическую точность и герметичность таких изделий, как монтажные плиты модулей давления, трехклапанные группы и, конечно, глухие крышки.
Компания обладает полным вертикально интегрированным циклом: от отдела исследований и разработок (R&D) и литейного производства до участков механической обработки и контроля качества. Штат из 80 сотрудников, разделенных на семь функциональных отделов, обеспечивает годовой объем производства около 40 миллионов юаней. Наличие более десяти патентов подтверждает техническую самостоятельность предприятия и его способность адаптироваться под строгие требования международных стандартов.
Для заказчиков это означает не просто покупку детали, а получение комплексного инженерного решения. Строгая система управления качеством, охватывающая все этапы — от входного контроля сырья до финальной проверки, — гарантирует стабильность параметров каждой партии. «Чунцин Хойчэнь Прецизион Машинери» осуществляет поставки как на внутренний рынок Китая, так и на экспорт, формируя долгосрочные партнерства благодаря гибкому подходу и оперативному техническому сопровождению.
Заключение и следующие шаги
Выбор глухой крышки модуля давления из нержавеющей стали точного литья — это инвестиция в безопасность и бесперебойность вашего производства. Экономия на качестве материала или отказ от неразрушающего контроля — это ложная экономия, которая может стоить гораздо дороже в случае аварии.
Мы готовы предложить вам производство данных компонентов с полным циклом контроля качества, от разработки чертежей до сертификации и доставки. Наши мощности позволяют изготавливать детали любой сложности с соблюдением допусков ISO и стандартов ГОСТ. Мы работаем с марками AISI 304, 316L, Duplex 2205 и другими специальными сплавами по запросу.
Не рискуйте надежностью вашего оборудования. Получите индивидуальное коммерческое предложение с расчетом стоимости для вашего тиража уже сегодня.
Запросить расчет стоимости глухой крышки модуля давления
Свяжитесь с нами сегодня для консультации с нашим инженером и получения бесплатного образца для тестирования.