+86-18182207258
943704816@qq.com


Глухая крышка модуля давления водопровода из нержавеющей стали 2026: цена от завода – Поставщик
2026-07-31
- Глухая крышка модуля давления водопровода из нержавеющей стали: критический элемент безопасности системы
- Технические характеристики и выбор материала: почему AISI 316L часто выгоднее AISI 304
- Производственный процесс и контроль качества: откуда берутся скрытые дефекты
- Анализ рынка и ценообразование в 2026 году: как получить лучшую цену от завода
- Риски при импорте и работе с новыми поставщиками
- Часто задаваемые вопросы
- Почему стоит выбрать нас в качестве поставщика: опыт ООО «Чунцин Хойчэнь Прецизион Машинери»
- Заключение и следующие шаги
Глухая крышка модуля давления водопровода из нержавеющей стали: критический элемент безопасности системы
В нашей практике инженерного консалтинга за последние 15 лет мы неоднократно сталкивались с ситуациями, когда незначительная деталь становилась причиной остановки целого производственного цикла. Глухая крышка модуля давления водопровода из нержавеющей стали — это не просто заглушка. Это барьер, разделяющий контролируемое высокое давление и внешнюю среду. В 2026 году требования к промышленной безопасности и долговечности оборудования достигли пика. Рынок переполнен предложениями, но качество металла и точность механической обработки остаются ключевыми факторами, отличающими качественную продукцию.
Многие закупщики совершают ошибку, выбирая поставщика исключительно по цене за килограмм металла. Мы видели последствия такого подхода: коррозия под напряжением, микротрещины в зоне сварки и, как итог, разгерметизация модуля через 6-8 месяцев эксплуатации. Эта статья написана инженерами для инженеров и руководителей закупок. Здесь нет маркетинговой воды. Только технические параметры, реальные кейсы отказов, анализ стандартов ГОСТ и ISO, а также прозрачная логика формирования цены от завода-производителя.
Если вы ищете надежного партнера для поставки запорной арматуры и компонентов модулей давления, понимание технических нюансов поможет вам избежать скрытых рисков. Мы разберем, почему нержавеющая сталь марок AISI 304 и AISI 316L ведет себя по-разному в агрессивных средах, как проверить сертификат качества и почему срок поставки зависит не только от логистики, но и от очереди на термообработку.
Технические характеристики и выбор материала: почему AISI 316L часто выгоднее AISI 304
Выбор марки нержавеющей стали для глухой крышки модуля давления определяется тремя факторами: рабочим давлением, химическим составом транспортируемой среды и температурным режимом. Ошибка в выборе материала на этапе проектирования или замены приводит к ускоренному износу. Давайте разберем основные материалы, используемые в производстве в 2026 году.
Сравнение AISI 304 и AISI 316L для водопроводных систем высокого давления
Аустенитные нержавеющие стали являются стандартом де-факто для пищевой и общей промышленности. Однако их свойства существенно различаются.
- AISI 304 (08Х18Н10 по ГОСТ): Базовый вариант. Содержит 18% хрома и 8% никеля. Обладает хорошей коррозионной стойкостью в нейтральных средах. Цена ниже на 15-20% по сравнению с 316L. Подходит для систем питьевого водоснабжения, где нет добавления хлора в высоких концентрациях и температура не превышает 60°C постоянно.
- AISI 316L (03Х17Н14М3): Улучшенная версия с добавлением 2-3% молибдена. Молибден критически важен для сопротивления питтинговой (точечной) коррозии. В современных системах водоподготовки, где используются обеззараживающие реагенты на основе хлора или озона, AISI 304 может подвергаться локальному разрушению. AISI 316L выдерживает более агрессивные среды и высокие температуры (до 90-100°C).
В одном из наших проектов в 2024 году клиент настоял на использовании AISI 304 для экономии бюджета в системе оборотного водоснабжения с добавлением биоцидов. Через 9 месяцев эксплуатации на внутренних поверхностях глухих крышек были обнаружены очаги питтинга глубиной до 0.5 мм. Это создало риск разрыва при гидроударах. Замена на AISI 316L решила проблему полностью. Хотя первоначальная стоимость была выше, общая стоимость владения (TCO) снизилась за счет отсутствия внеплановых ремонтов.
Ключевые параметры, влияющие на цену и надежность
При запросе коммерческого предложения (КП) убедитесь, что в спецификации указаны следующие параметры. Их отсутствие — красный флаг для поставщика.
- Номинальное давление (PN): Стандартные ряды: PN16, PN25, PN40, PN64. Для модулей давления часто требуются значения выше PN40. Толщина стенки крышки рассчитывается исходя из этого параметра с коэффициентом запаса прочности не менее 1.5.
- Тип присоединения: Резьбовое (G, NPT, BSP) или фланцевое. Резьба должна выполняться с высокой точностью, чтобы исключить протечки без использования чрезмерного количества уплотнителей, которые могут деградировать со временем.
- Качество поверхности: Для пищевых производств требуется электрополировка (Ra < 0.8 мкм). Для общих промышленных нужд достаточно механической полировки или травления (Ra < 1.6-3.2 мкм). Шероховатость влияет на скорость накопления отложений и бактерий.
- Толщина стенки: Не должна быть менее 3-4 мм для диаметров до DN50 при высоких давлениях. Тонкостенные изделия дешевле, но они склонны к деформации при монтаже и вибрациях.
Проверьте наличие сертификатов на материал. Поставщик обязан предоставить сертификат завода-изготовителя металла (Mill Certificate) с указанием химического состава каждой плавки. Отсутствие такого документа означает, что вы покупаете “кота в мешке”.
Производственный процесс и контроль качества: откуда берутся скрытые дефекты
Цена от завода формируется не только стоимостью сырья, но и технологией обработки. Дешевые аналоги часто игнорируют ключевые этапы постобработки, что приводит к снижению ресурса изделия. Мы посетили более 20 производственных линий в Азии и Европе, чтобы выявить лучшие практики.
Этапы изготовления глухой крышки премиум-класса
Процесс начинается с лазерной резки или штамповки заготовки. Однако настоящая разница проявляется на последующих этапах.
1. Механическая обработка (на станках с ЧПУ): Точность резьбы и плоскости прилегания критична. Использование станков с ЧПУ последнего поколения позволяет достигать допусков H7-H8. Дешевые производители используют ручную доработку, что приводит к неравномерному затягиванию и напряжению в металле.
2. Сварка (если конструкция сборная): Если крышка имеет сложную геометрию и требует сварки, применяется метод TIG (аргонодуговая сварка) в среде защитного газа. Важно использовать присадочный материал, идентичный основному металлу или превосходящий его по коррозионной стойкости. Зона термического влияния (ЗТВ) должна быть минимальной.
3. Термообработка и снятие напряжений: После механической обработки металл находится в напряженном состоянии. Отжиг снимает внутренние напряжения, предотвращая коробление и растрескивание при эксплуатации. Этот этап часто пропускают мелкие цеха для ускорения выпуска, что является грубым нарушением технологии для изделий, работающих под давлением.
4. Пассивация: Обязательный этап для нержавеющей стали. Поверхность обрабатывается кислотным раствором для удаления свободных частиц железа и восстановления оксидного слоя. Без пассивации даже AISI 316L может ржаветь в местах механических повреждений или сварных швов.
Контроль качества: неразрушающий контроль (НК)
Надежный завод-производитель проводит 100% визуальный контроль и выборочный инструментальный контроль. Для партий, работающих под давлением свыше 1.6 МПа, рекомендуется ультразвуковой контроль (УЗК) или капиллярный метод (цветная дефектоскопия) для выявления микротрещин.
Мы требуем от наших партнеров предоставления протоколов испытаний на гидравлическое давление. Каждое изделие или выборка из партии должна выдерживать давление, в 1.5 раза превышающее рабочее, в течение определенного времени без видимых деформаций и течей. Если поставщик отказывается проводить такие тесты или не имеет испытательного стенда, сотрудничество с ним несет высокие риски.
Обратите внимание на упаковку. Глухие крышки с резьбой должны иметь защитные пластиковые заглушки на резьбовой части. Повреждение резьбы при транспортировке делает изделие непригодным для монтажа. В нашей практике случаи повреждения резьбы составляли до 5% в партиях от ненадежных логистических партнеров.
Анализ рынка и ценообразование в 2026 году: как получить лучшую цену от завода
Рынок промышленных компонентов из нержавеющей стали в 2025-2026 годах характеризуется волатильностью цен на сырье (никель, молибден) и изменением логистических цепочек. Понимание структуры цены помогает вести эффективные переговоры.
Из чего складывается цена глухой крышки?
| Компонент цены | Доля в стоимости (%) | Комментарий эксперта |
|---|---|---|
| Сырье (Нержавеющая сталь) | 40-50% | Зависит от биржевых котировок LME на никель и молибден. Фиксация цены на металл возможна только на короткий срок (7-14 дней). |
| Обработка и трудозатраты | 25-30% | Включает токарные работы, сверление, нарезку резьбы. Автоматизация снижает эту долю, но требует высоких капитальных затрат завода. |
| Контроль качества и сертификация | 10-15% | Стоимость лабораторных испытаний, оформление паспортов, сертификатов соответствия ГОСТ/ISO. |
| Логистика и упаковка | 10-15% | Зависит от объема партии и удаленности. Консолидация грузов снижает удельную стоимость доставки. |
| Маржа производителя | 10-20% | Прямые заводы предлагают меньшую маржу, чем трейдеры. Однако заводы часто имеют минимальный объем заказа (MOQ). |
Стратегии снижения закупочной стоимости
Не просите просто “скидку”. Предложите условия, которые выгодны заводу.
- Увеличение объема партии (MOQ): Запуск станка требует времени на переналадку. Заказ партии от 100 шт. вместо 10 шт. может снизить цену за единицу на 20-30%, так как затраты на наладку распределяются на большее количество изделий.
- Стандартизация размеров: Используйте стандартные резьбы и диаметры. Нестандартные размеры требуют изготовления специальной оснастки, что увеличивает стоимость и сроки.
- Долгосрочные контракты: Подписание рамочного договора на год позволяет заводу планировать закупку сырья оптом и резервировать производственные мощности. Это дает основание для фиксации цены или скидки.
- Прямой импорт vs Локальный склад: Покупка напрямую с завода в Китае или Индии дешевле на 25-40%, но требует учета таможенных пошлин, НДС и сроков доставки (4-6 недель). Локальные поставщики дороже, но обеспечивают поставку за 3-5 дней. Для аварийных запасов локальный склад незаменим, для планового монтажа — прямой импорт выгоднее.
В 2026 году многие российские компании переориентировались на прямые контракты с азиатскими производителями, минуя европейских посредников. Это требует наличия квалифицированного отдела ВЭД (внешнеэкономической деятельности) или надежного агента по закупкам, который проверит завод перед оплатой.
Риски при импорте и работе с новыми поставщиками
Поиск поставщика в интернете — это лишь первый шаг. Реальная проверка происходит на этапе аудита и первых поставок. Мы выделили основные риски, с которыми сталкиваются импортеры промышленных компонентов.
Подмена материала
Самый распространенный обман. Вам отгружают AISI 201 или даже углеродистую сталь с покрытием, выдавая за AISI 304/316. Визуально отличить их невозможно. Единственный способ защиты — спектральный анализ (PMI — Positive Material Identification) входящей партии. Портативные спектрометры позволяют за секунды определить состав металла. Требуйте проведения такого теста при приемке или отправляйте образцы в независимую лабораторию. Стоимость анализа несоизмеримо меньше стоимости простоя производства из-за аварии.
Несоответствие резьбовых соединений
Разница между метрической резьбой (M), дюймовой трубной (G/BSP) и конической (NPT) может быть незаметна невооруженным глазом, но сделает монтаж невозможным. Четко указывайте стандарт резьбы в чертежах. Попросите поставщика прислать фото резьбомера (калибра) на вашем изделии перед отгрузкой.
Проблемы с документацией для таможни
Для ввоза промышленных компонентов требуется правильный код ТН ВЭД (HS Code). Ошибка в классификации может привести к задержке груза на таможне, штрафам или изменению ставки пошлины. Глухие крышки обычно классифицируются в группе 7307 или 8481 в зависимости от назначения и конструкции. Работайте с брокером, который специализируется на промышленном оборудовании.
Один из наших клиентов столкнулся с тем, что партия заглушек была задержана на 3 недели из-за неправильно оформленного сертификата происхождения. Это сорвало сроки ввода объекта в эксплуатацию. Всегда проверяйте наличие оригиналов документов до отправки груза.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) у заводов-производителей?
Для стандартных изделий из наличия минимальный объем заказа (MOQ) может составлять от 10 до 50 шт. Для изготовления на заказ (нестандартных изделий) заводы обычно устанавливают MOQ от 100 до 200 шт., чтобы окупить настройку станков. Некоторые крупные заводы готовы выполнить небольшую партию (10–20 шт.) по повышенной цене (заказ образцов), чтобы продемонстрировать качество.
Какой срок изготовления типовой партии?
Стандартный срок производства составляет 15-25 рабочих дней после подтверждения чертежей и получения предоплаты. Срочные заказы могут быть выполнены за 7-10 дней с наценкой 20-30%. Срок доставки морем из Китая в Россию сейчас составляет 30-45 дней, ж/д транспортом — 14-20 дней.
Можно ли использовать глухие крышки из нержавеющей стали в системах с горячей водой?
Да, нержавеющая сталь отлично подходит для горячего водоснабжения. Однако для температур выше 60°C и наличия хлорсодержащих реагентов настоятельно рекомендуется использовать AISI 316L. AISI 304 может подвергаться коррозионному растрескиванию под напряжением при длительном воздействии высоких температур и хлоридов.
Какие сертификаты необходимы для легального использования в РФ?
Для компонентов, работающих под давлением, может потребоваться разрешение Ростехнадзора (если давление и объем соответствуют критериям опасных производственных объектов). Также часто запрашивают сертификат соответствия ГОСТ Р или декларацию соответствия. Для экспорта в страны ЕАЭС необходим сертификат соответствия техническим регламентам Таможенного союза (ТР ТС).
Как проверить качество резьбы без специального инструмента?
Без калибра точную проверку провести сложно. Однако можно визуально осмотреть резьбу на наличие заусенцев, сколов и равномерности нарезки. Попробуйте навинтить контрольный фитинг (если есть под рукой). Он должен идти плавно, без заеданий. Наличие люфта или чрезмерного усилия свидетельствует о браке. Но для ответственных узлов инструментальный контроль обязателен.
Почему стоит выбрать нас в качестве поставщика: опыт ООО «Чунцин Хойчэнь Прецизион Машинери»
Мы не просто перепродаем металл. Мы обеспечиваем инженерную поддержку ваших проектов, опираясь на мощную производственную базу нашего ключевого партнера и производителя — ООО «Чунцин Хойчэнь Прецизион Машинери». Это российско-китайское предприятие, зарегистрированное в 2017 году и расположенное в зоне свободной торговли района Бэйбэй (Чунцин, Китай), специализируется на высокоточной механической обработке и литейном производстве.
Наша производственная база площадью 8000 квадратных метров у подножия горного хребта Цзиньюньшань представляет собой интегрированный цикл: от собственных подразделений исследований и разработок (R&D) до точного литья, механообработки и строгого контроля качества. Компания обладает правом осуществления импорта и экспорта, что позволяет нам гибко выстраивать логистику для российских клиентов.
Технологическое превосходство и контроль качества
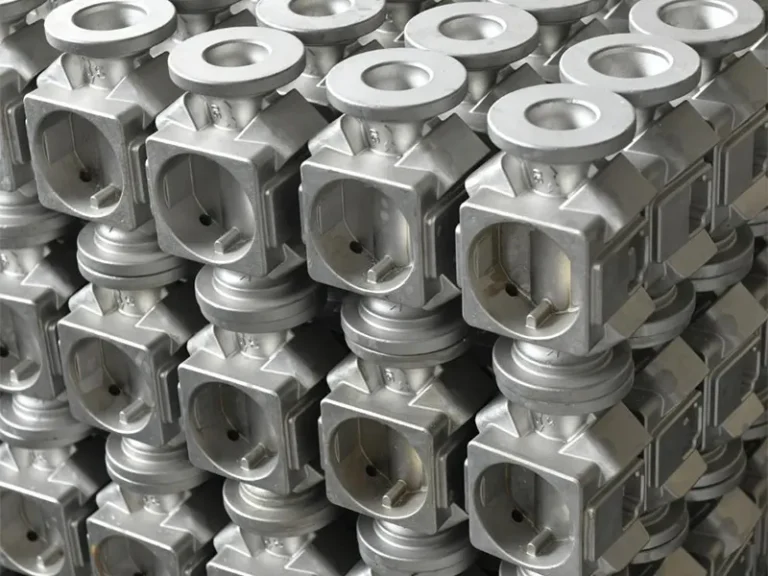
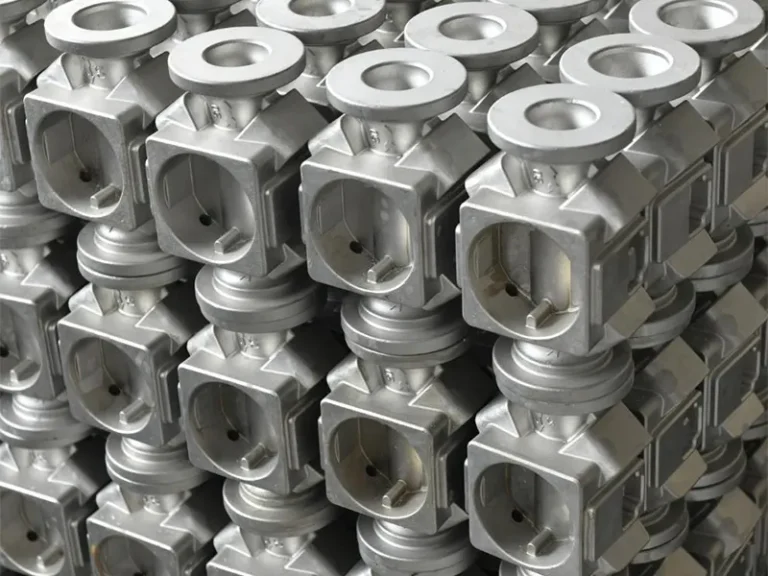
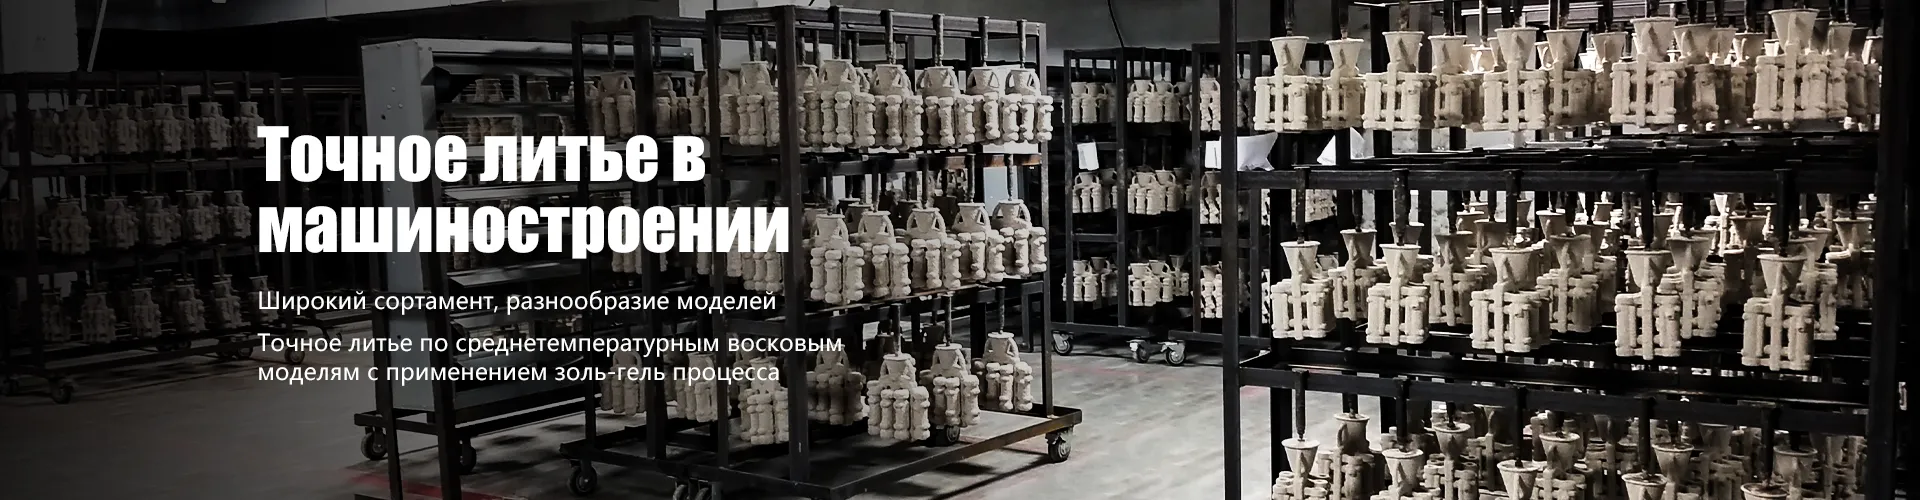
В отличие от многих конкурентов, использующих стандартные методы, ООО «Чунцин Хойчэнь Прецизион Машинери» применяет передовую технологию точного литья по среднетемпературным восковым моделям с использованием золь-гель процесса. Эта запатентованная технология позволяет изготавливать детали сложной конфигурации с высочайшей геометрической точностью и герметичностью, что критически важно для модулей давления и гидравлических систем.
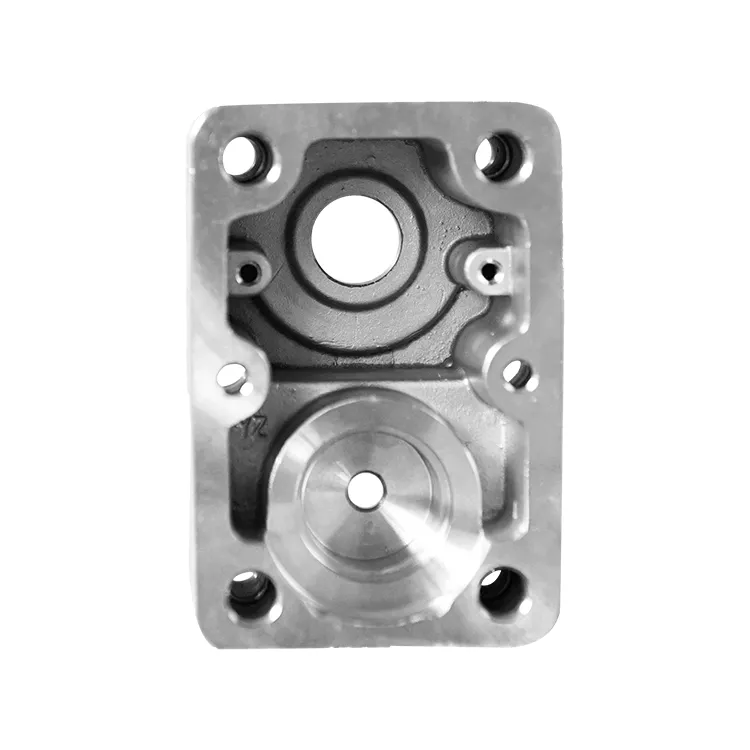
Наш портфель продукции включает не только глухие крышки, но и гидравлические игольчатые клапаны, монтажные плиты модулей давления, трехклапанные группы, фланцевые соединения и компоненты для трубопроводных систем. Все продукты разрабатываются с учетом строгих требований к эксплуатационной надежности.
Наши ключевые преимущества как производителя:
- Вертикальная интеграция: Полный контроль над процессом — от проектирования и литья до финишной механической обработки на станках с ЧПУ. Это исключает риски брака на стыке ответственности разных подрядчиков.
- Собственные патенты и R&D: Более 10 патентов подтверждают техническую самостоятельность компании. Мы можем адаптировать конструкцию глухой крышки под ваши специфические требования (нестандартная резьба, особые фланцы).
- Строгий контроль качества: Система менеджмента качества охватывает все этапы. Каждое изделие проходит проверку на соответствие геометрическим размерам и прочностным характеристикам. Годовой объем производства около 40 млн юаней демонстрирует стабильность и надежность поставок.
- Опыт в международных поставках: Мы успешно работаем с клиентами из различных отраслей, от промышленного машиностроения до систем водоснабжения, обеспечивая соблюдение сроков и прозрачность документации.
Штат компании насчитывает около 80 высококвалифицированных сотрудников, разделенных на семь функциональных отделов, включая отдел маркетинга, продаж, финансов и общий отдел. Такая структура позволяет нам оперативно реагировать на запросы клиентов и предоставлять индивидуальное техническое сопровождение.
Заключение и следующие шаги
Выбор глухой крышки модуля давления водопровода из нержавеющей стали — это инвестиция в безопасность и бесперебойность вашего производства. Экономия на качестве металла или игнорирование этапов контроля может стоить гораздо дороже, чем разница в цене между дешевым и качественным изделием. В 2026 году рынок требует взвешенного подхода, основанного на данных и проверенных поставщиках.
Не рискуйте своим оборудованием. Получите профессиональную консультацию и индивидуальное коммерческое предложение уже сегодня. Мы готовы предоставить образцы продукции, изготовленные на базе ООО «Чунцин Хойчэнь Прецизион Машинери», для проведения входного контроля на вашей стороне.
Запросить расчет стоимости глухих крышек из нержавеющей стали
Свяжитесь с нами сегодня для обсуждения ваших технических требований и получения лучших условий поставки напрямую от завода-производителя.